



ラフテレーンフォークリフト:設計、製造、未来の革新
背景
フォークリフトは2本の爪(フォーク)を用いて、通常到達困難な位置へ荷物を揚重・配置する移動式機械です。フォークリフトは大別して産業用とラフテレーン(不整地用)の2カテゴリー。産業用は倉庫、トラック/列車荷役ドックで常見、小径タイヤで舗装路面対応、ガソリン・ディーゼル・プロパンエンジン駆動。小型機は電動モーター/バッテリーも。ラフテレーンフォークリフトは名前通り未舗装・不整地向け設計。建設現場と軍事用途で幅広く使用。大型空気タイヤ、ガソリン・ディーゼル・プロパンエンジン搭載、2構成:垂直マストで直上揚重、またはテレスコピックブームで機体基部から水平展開揚重。
ラフテレーンフォークリフトの系譜は1946年、2爪リフトアタッチメントをパワーバギー/トラクターシャーシ搭載に遡ります。初期モデル約1,000ポンド(454kg)を30インチ(76cm)揚重。1950年代半ばには垂直マスト型で2,500ポンド(1,135kg)能力、揚高30フィート(9m)達成。1958年初の四輪駆動ラフテレーン登場、6,000ポンド(2,724kg)を22.5フィート(7m)または3,000ポンド(1,362kg)を35フィート(11m)揚重。1962年初テレスコピックブームモデル発売、基部から水平展開で荷物配置可能——上下方向とも——雑多な建設現場で極めて重要。
1970〜80年代の進歩でテレスコピックブーム洗練、自動油圧フレームレベリング導入で安定性向上、OSHA義務化に準拠し操作キャブとコントロール改良。今日、ラフテレーンフォークリフトはコンクリートブロックパレット、合板スタック、屋根梁をハンドリング。最大機種はテレスコピックブームで揚力10,000ポンド(4,540kg)、垂直リーチ40フィート(12m)、水平リーチ25フィート(7m)超。ロー プロファイル設計で8フィート(2m)開口通過可能。操舵オプション:二輪、四輪、四輪クラブステア。
原材料
フレーム、キャブ、ブーム、ボディは通常メーカー自社製造、主に鋼材。鋼/アルミ鋳造・鍛造品も使用。ブーム組立に非金属ガイド(多くナイロンプラスチック)採用。残りコンポーネント——エンジン、トランスミッション、アクスル、ホイール、タイヤ、ブレーキ、シート、ゲージ、ライト、バックアップアラーム、ホース、油圧シリンダー——は完成部品として購入し製造工程で搭載。作動油、潤滑油、燃料は必要量バルク供給。
設計
標準的テレスコピックブームラフテレーンフォークリフトは長く低いプロファイル、前輪ペアと後輪ペア。ブームは後部でピボットしフレーム上数フィートまで上昇。キャブは左側低位、タイヤ間に配置;油圧・燃料タンクは右側。エンジンとトランスミッションがシャーシ中心線占有。バリエーション:ブーム揚重用単動/複動油圧シリンダー、左右フレームレベリング(不整地補正で最大10°傾斜)、スイングフォークアタッチメント(左右45°ピボットで精密荷物配置)。
製造プロセス
製造は機能グループ——油圧、動力伝達、電気、シャーシ、ブーム——別に進行。サブアセンブリ別建後最終統合。典型ワークフロー:
- 材料準備:原鋼材(シート、プレート、バー、チューブ)を所定寸法切断。厚板(最大0.75インチ)はCNCプラズマ/アセチレン切断、薄板はシャーリング。治具で寸法精度確保。
- 溶接:部品をタック溶接後、CNC溶接機で溶接位置・温度・送り速度を精密制御し米国溶接協会基準適合。
- ショットブラスト:回転室で金属ペレット投射、スケールと溶接スパッタ除去、塗装下地処理。
- 塗装:全露出面(ブームはテレスコピック組立後除く)へ洗剤洗浄、酸洗、リン酸塩皮膜処理で密着確保。静電塗装ブースで塗布、焼付乾燥で硬質仕上げ。
- サブアセンブリ:ブームを中空鋼管2〜4段テレスコピックセクションで構築、各段に油圧シリンダー、チェーンドライブ、ナイロンガイド、ストッププレート装備。別チームでキャブ、シャーシ、動力伝達、電気配線担当。
- 最終組立:アクスル、タイヤ、ブレーキ、エンジン、トランスミッション、油圧コンポーネント搭載。ブームアセンブリマウント、油圧シリンダー接続、全ホース・電気リンクシール。作動油充填、警告デカール貼付。
- 起動と試験:各フォークリフト実荷重で1.5時間機能テスト、必要に応じ最終調整。
- 出荷:完成機をトラック/鉄道輸送、通常3台/積載で運賃削減。
フレーム製造イラスト
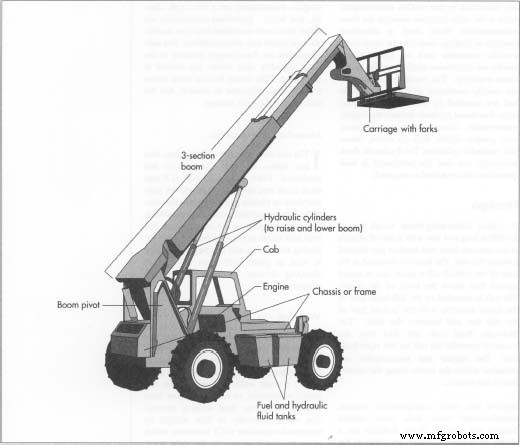
テレスコピックブームラフテレーンフォークリフトのフレーム、キャブ、ブーム、ボディは通常フォークリフトメーカー自社製造。残り部品は通常完成品購入しメーカー搭載。購入品:エンジン、トランスミッション、アクスル、ホイール、タイヤ、ブレーキ、シート、ゲージ、ライト、バックアップアラーム、ホース、油圧シリンダー。
品質管理
安全基準適合確保へ厳格検査・試験実施。重要部品を三次元測定機で寸法精度、アライメント、幾何公差検査。溶接工とCNC溶接装置は米国溶接協会認証必須。製造・組立ステップに目視検査同伴。
フルフォークリフト設計はASME安定性試験を経て、各リーチ距離での安全荷重限界決定。例:10,000ポンド(4,540kg)能力機でも、その重量揚重は20フィート(6m)垂直、8フィート(2m)水平まで。25フィート(7.6m)水平リーチではアウトリガーなしで2,000ポンド(908kg)、アウトリガーありで3,250ポンド(1,476kg)へ低下。キャブ内警告ラベルとチャートでこれら制限を明示。
未来
ウィンチ、アーティキュレートブーム、旋回フォークキャリッジ等アタッチメントがラフテレーンフォークリフト用途拡大、屋根勾配や狭小室内への精密資材配置を可能に。今後予想される機能強化:荷重・リーチ管理システム——圧力センサーで実時間荷重データに基づきリーチ自動制限、オーバーリーチとブーム破損・転倒防止。
製造プロセス
- イェール、30フィート垂直格納対応のデュアルモード・パントグラフ・ロボット・フォークリフト発表
- タガートレイン自動化で生産性を向上
- フォークリフト15種類を徹底解説:総合ガイド
- フォークリフトアタッチメントの荷重能力を理解する:事実と誤解の分離
- トップフォークリフトアタッチメントとアクセサリーで倉庫効率を向上
- フォークリフト操作の必須安全ガイドライン
- フォークリフトトラックレンタル前に評価すべき重要ポイント
- フォークリフトメンテナンスのトップ5:最高性能と長寿命を実現するコツ
- カナダにおけるフォークリフトトレーニング・安全ガイド完全版:資格取得と従業員保護
- フォークリフト定期メンテナンスで安全性向上・ダウンタイム削減:5 つの実践ステップ
- オールテレインクレーン:仕組みと不可欠な理由