



古代フィビュラから現代製造へ:安全ピン完全解説
背景
現代の安全ピン——片端を尖らせ、キャッチプレートを備えた優雅なコイル状鋼線——は1825年頃ニューヨークで誕生しました。
発明家ウォルター・ハントは15ドルの借金返済のため、指を傷つけず衣服を固定できる「安全なピン」を考案。1849年特許取得、400ドルで売却。基本コンセプトは不変だが、鋼冶金と自動製造の進歩が生産を洗練させました。
1864年、E.J.マンビルが初の自動フォースライドマシンを導入、現代高速生産ラインの直接の祖先となりました。
現代的外観ながら安全ピンの系譜は古代へ遡ります。コイル状青銅ピン(しばしば金メッキ)がエジプト墳墓から出土。ギリシャ・ローマ人はフィビュラ(ラテン語でブローチ)と呼び、衣服留めと装飾宝飾の両用途で使用。
紀元前7世紀、精巧に装飾されたフィビュラはライオン、スフィンクス等モチーフを特徴。同時代イラン製ピンは人間の手形に二頭ライオン頭対頭配置、紀元前8世紀エトルリアフィビュラはアヒル模様。ローマ帝国拡大と共にフィビュラは古代世界全域へ拡散。
中世には設計がシンプルなストレートピンへ回帰。庶民は木製串、富裕層は骨、象牙、銀、金、真鍮製使用。15世紀に伸線生産——現代安全ピンの基盤技術——が出現。
今日、小売裁縫用品市場が安全ピン最大消費者、業務用ではランドリー・クリーニング業界が主導。
原材料
安全ピンに最も一般的な金属はバネ鋼、真鍮、ステンレス鋼。
バネ鋼——炭素含有量0.5%以上の高炭素鉄合金——頻繁な屈曲と元形状復元に必要な引張強度と靭性を提供。
真鍮——銅約2/3、亜鉛約1/3の合金。バネ鋼より高価だが高光沢、非磁性、易成形、安全ピン用途には十分な強度。
ステンレス鋼——クロムとニッケル(またはマンガン代替)含有。鏡面仕上げで耐食性、耐熱性、優れた強度。場合により低炭素フェライト系ステンレス(フルステンレスより安価)がコスト効率的代替として採用。
その他原材料にコーティングとメッキ。バネ鋼ピン最多仕上げはクロムメッキ+最終ワックスコート。湿潤環境向けピンにはクロメート処理で防食。真鍮ピンはニッケルメッキ多し、ギルディング(タンブリングで表層真鍮除去)で明るい金様表面創出。
製造プロセス
現代安全ピン生産は完全自動化。専用機が多工程実行、手作業不要、効率最大化。単一工場で日産300万本超——年産約10億本。アメリカではわずか2社のみ製造だが世界では数十社稼働。
ワイヤー製造
- 銑鉄(製鉄初期段階)から鋼線精製。鉱石は不純物(炭素含む)保持、鉄を脆くする。転炉——高温炉——へ溶銑鉄へ酸素吹込み、炭素酸化除去。溶融鋼を連続鋳造でスラブ鋳造、金型注入、水ジェット急冷。矯直ローラーでビレット成形。ビレットを酸洗(ピクリング)で酸化皮膜除去、圧延ローラー通過、熱処理、徐冷(焼鈍)。冷間で段階的に微細ダイスへ引き抜き所望線径達成、定期焼鈍で延性維持。
ワイヤー切断
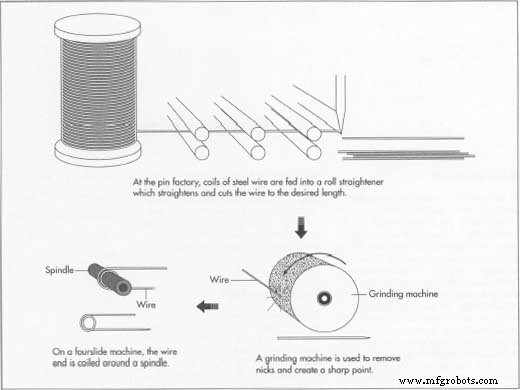
- 高炭素バネ鋼線コイルをスプール装填、ロール矯直機へ供給。機械が矯直と同時に1インチ〜1フィート範囲で各種径対応長へ切断。
成形
- 切断ワイヤーセグメントを研削機へ搬送、一端を尖端へ研削、バリ除去。
- フォースライドマシンでワイヤーセグメントをチェーン供給、スピンドル周りへコイル巻き。未研削端をフック状へ曲げキャップ受け形成。
- 同時並行で鋼板を反対側から機械供給。二次元形状へ打ち抜き、ドーナツ形キャップ前駆体形成。
- 打ち抜きで平板を三次元キャップへ変形。
- 尖端フック付きワイヤーとキャップ位置合わせ、キャップをフック端へカシメ、ピン完成。
- 使用即時型製品の場合、機械装置でピンを開放状態へ——小ロット処理で絡み防止。
仕上げと包装
- 完成ピンを穴あきプラバスケット投入。メッキ必要なら鋼ピンへクロム、真鍮ピンへニッケル電解メッキ。電解メッキではピンを帯電薬液槽へ浸漬、均一金属層堆積。
- メッキ後洗浄、化学浴で最終研磨。
- 洗剤洗浄、ワックス仕上げ、検査。
- 完成品包装:業務用パック通常10グロス/箱、消費者向けは小売ポリ袋またはブリスター包装。
未来
20世紀にベルクロ等現代ファスナー登場しても、安全ピンは不可欠な存在。そのシンプルさ、信頼性、低コストが次世紀も継続的関連性を保証。多くの発展途上地域——インド等——では安全ピンと縫い針が代々受け継がれる宝物であり、この地味な留め具の持続的価値を物語っています。
製造プロセス