



ユニバーサル(I/H)ビーム:設計、圧延、応用
ユニバーサルビームとその圧延
ユニバーサルビームは平行フランジビームまたはワイドフランジビームとも呼ばれます。ユニバーサルビームの断面形状はI型またはH型です。H型ビームはユニバーサルコラムとも呼ばれます。ユニバーサルビーム断面の水平部分をフランジ、垂直要素をウェブと呼びます。HビームはIビームよりフランジが幅広です。ユニバーサルビームは通常構造用鋼から圧延され、建設と土木工学で使用されます。ユニバーサルビームは最も効率的な断面プロファイルを持ち、大部分の材料が中立軸から離れた位置にあるため高い二次モーメントを持ち、剛性が高く、曲げとたわみに対する抵抗が大きいです。
Hビームは幅と深さが等しいまたはほぼ等しく、垂直方向に配向して軸方向荷重(多層建築の柱など)を担うのに適しています。一方Iビームは幅より深さが著しく大きく、曲げ荷重(床梁など)を担うのに適しています。
ビームが曲がるとビーム上部は圧縮、下部は引張りを受けます。これらの力は最上部と最下部で最大になります。ユニバーサルビームは上下に多くの材料がありウェブが薄いため、最小材料で剛性の高い構造断面を提供します。
Iビームの特性と限界
Iビームはウェブに平行な平面での単方向曲げには優れていますが、双方向曲げでは性能が劣ります。これらのビームはねじれに対する抵抗が小さく、ねじり荷重下で断面歪みを生じます。ねじり支配問題では、ボックス断面やその他の剛性断面がIビームより好まれます。
ビーム深さ増加で曲げ強度が深さの3乗で増大するため、ユニバーサルビームは高い剛性を提供します。しかしウェブ厚が薄すぎると座屈を招くため注意が必要です。
ユニバーサルビームのウェブはせん断力を抵抗し、フランジがビームが受ける曲げモーメントの大部分を抵抗します。I型ビームは長スパンで高荷重を担うよう設計されています。ウェブ平面内での曲げとせん断荷重の両方を担う非常に効率的な形態です。厚いフランジと薄いウェブが材料を効率的に配分し、ビーム用途からの高曲げ荷重に抵抗します。しかしI型断面は横方向容量が低下し、ねじり荷重担持にも非効率です。
Hビームは断面積分布最適化と合理的な強度重量比の利点により高性能断面鋼です。幅広フランジと薄いウェブの特徴により、大きな断面係数、高い曲げ抵抗、優れた力学的特性を持ちます。Hビームは一般的にIビームより重く、擁壁支柱等の支持材として有用です。ヘッドルームが懸念される場合のビーム断面としても使用可能です。優れた特性により、Hビームは梁、柱、その他建築部材、杭基礎、橋梁、その他土木工事に広く使用されています。
ユニバーサルビームと圧延鋼ジョイストの違い
ユニバーサルビームは、テーパーフランジビームとしても知られる圧延鋼ジョイストとは異なります。ユニバーサルビームのフランジは平行で厚さ一定ですが、ジョイストはテーパー状で厚さが変化します。ジョイストはフランジ厚が変化するため、接続にテーパーワッシャーが必要です。
Hビームは幅と深さが等しいまたはほぼ等しく、Iビームは幅より深さが著しく大きいです。ユニバーサルビームは構造用鋼から、通常鋼板による製作または圧延で製造されます。様々なビームタイプの断面比較を図1に示します。
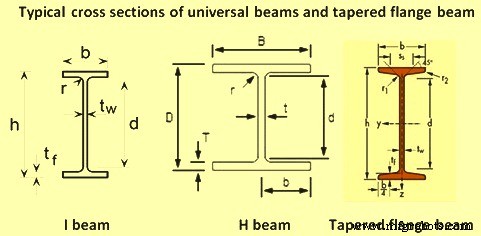
図1 異なるタイプビームの断面比較
ユニバーサルビームの圧延
従来、ユニバーサルビームは他の形鋼と同様に、鋼ブルームをユニバーサルスタンド(図2)で圧延して製造されます。より最近では、ドッグボーン形状の断面を持つビームブランクが連続鋳造され、一次圧延の特定段階をバイパスできるようになりました。Iビーム生産の最新プロセスは、薄フランジ(例:厚さ50mm未満)の連続鋳造・圧延ビームブランクで、薄ウェブ平行フランジビームを製造します。
従来型ユニバーサルビームミル
ユニバーサルビーム圧延の従来生産プロセスには、ブルーム加熱、適切な輪郭と寸法への圧延、熱間での取扱い可能長さへの切断、常温冷却、矯正、注文長さへの切断、検査、出荷が含まれます。
大型断面用ブルーム加熱には、プッシャー型炉または連続歩進ビーム炉のいずれかが用いられます。プッシャー型炉は古いユニバーサルビーム圧延ミルほぼ全てで使用されてきましたが、近年は多数の利点から歩進ビーム炉が採用される傾向です。通常ユニバーサルビームミルは1基または2基の連続歩進ビーム炉を備えます。
ユニバーサルビーム生産用典型ミルは、初期成形を行う2ハイ可逆ブレークダウンスタンド、圧延プロセスを完了する列に配置された3スタンド群で構成されます。
Hビームは当初2ハイミルと3ハイミルで圧延され、4ロールユニバーサルタイプスタンドで仕上げ圧延されました。しかしフランジがウェブほど十分に圧延されず、ビームサイズに制限がありました。それでも、より深いウェブ薄・フランジ大・テーパー少ないビームへの相当な需要があり、これがユニバーサルビームミルのトレンドを決定しました。
ユニバーサルビーム圧延用通常ミル構成:加熱ブルームからスケール除去する高圧水デスケーラー、マニピュレーター付き多溝ロール2ハイ可逆ブレークダウン圧延機、材料頭端切断用舌鋸、ユニバーサル粗圧延機、エッジングミル、単通しユニバーサル仕上げスタンド、熱間鋸、ゲージストップ、2基冷却ベッド、7-9ロール回転矯正機、必要時ビーム再矯正用ガグプレス付検査ベッド、パイリングマシン、ラベラー、冷間鋸、ローラーテーブル接続のバインディングマシン。典型ミルレイアウトを図2に示します。
ユニバーサル粗圧延機とエッジングミルは、コンピューター速度同期でタンデム運転する可逆多通しミルです。ユニバーサル粗圧延機は通常、2本駆動水平ロールと2本非駆動垂直ロールの4ロールミル。エッジングミルは通常2ハイ単溝ミルスタンド。ユニバーサル仕上げミルも2本駆動水平ロールと2本非駆動垂直ロールを持ちます。
圧延後、ユニバーサルビームは冷却ベッド長さへの熱間切断など仕上げ段階を経ます。通常1基固定鋸と1基移動鋸の2基鋸があります。冷却ベッドは通常ウォーキングビームとトランスファーチェーンの組み合わせで材料移動。一部ミルでは切断ビーム上下面に水噴霧で冷却後仕上げエリアへ移送。
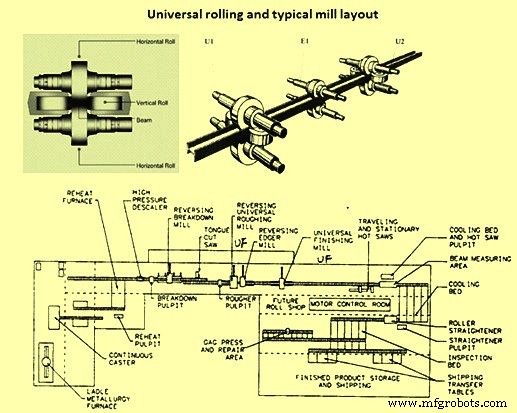
図2 ユニバーサルスタンドでのユニバーサルビーム圧延と典型ミルレイアウト
現代型ユニバーサルビームミル
現代型ユニバーサルビームミルは通常、連続鋳造スラブまたはビームブランクを圧延する連続ユニバーサルスタンドで構築されます。ミルには通常自動板厚制御(AGC)システムが装備されます。鋳造ビームブランクのフランジ厚は50mm未満です。
スラブまたはビームブランクは通常、連続歩進ビーム再加熱炉で加熱されます。多くの再加熱炉は4加熱ゾーン、能力約250トン/時。現代再加熱炉は完全コンピューター制御で、熱間・冷間スラブ/ビームブランクの装入を受け入れ可能です。
完全ミルトレインは通常、1基ブレークダウン/粗圧延スタンド、ユニバーサルスタンドグループ(ユニバーサルスタンドU1、エッジャスタンドE1、ユニバーサルスタンドU2(図2)、1基ユニバーサル仕上げスタンドで構成。粗圧延スタンド前に高圧水デスケーラー。設備には熱間・冷間切断設備、1基ローラー矯正機、ガグプレス付検査ベッド、仕上げ機、ロール旋削・工場設備。全設備がローラーテーブルで連結。仕上げ側にチェーントランスファー配置箇所あり。現代型ユニバーサルビームミルは通常年産100万トン以上能力。
粗圧延機は可逆スタンドであることが多いです。薄スラブまたは薄フランジビームブランクが鋳造・エントリサイズとして供給されるため、従来圧延実践より少ないパスで圧延可能。鋼材はビームミルのユニバーサルスタンド適合サイズまで圧延されます。
典型ビームミルユニバーサルスタンドグループ:垂直・水平ロール付ユニバーサル粗圧延スタンド、水平エッジャスタンド、水平・垂直ロール付ユニバーサル仕上げスタンド(図2)。より重いスラブを出発材料として使用し歩留まり改善できるよう、十分なランアウトテーブル長が通常確保されます。
通常、ブレークダウンスタンド後の成形圧延材はミルを前後進し、ユニバーサル粗圧延スタンドがセンターウェブと両フランジ厚を減らし、エッジャーロールがフランジチップのみ接触し長さ制御。ユニバーサル仕上げスタンドは最終パスまで開いたまま、最終パスで4ロールが断面に良好な表面仕上げと寸法公差を付与。
両ユニバーサルスタンドの下部水平ロール高さ調整可能、上部ロールも調整可能。これによりウェブがフランジ中央に形成されることを保証。3スタンド全ロールが、要求される様々な断面形状とゲージにプログラミングされたコンピューター制御で自動位置決め。
ミルには自動油圧板厚制御(AGC)システムも装備。これにより寸法公差改善と断面サイズの高柔軟性を実現。
Hビームのように断面形状が長方形でない製品も圧延製造可能。ここでは粗圧延段階でキャリバー圧延実施。材料をキャリバーロールで圧延し、ロールと同じ断面形状に近づけます。キャリバー圧延でニアH形状生成後、ユニバーサルミルとエッジングミルで仕上げ。材料が4ロール通過でH型断面形成されるため、垂直ロール対と水平ロール対を備えたユニバーサルミルがHビーム圧延に適しています。エッジングミルはキャリバーロール装備で、製品フランジ幅調整機能を持ちます。
ユニバーサルミルではロールギャップ調整でフランジ厚とウェブ厚のバリエーションを容易に作れます。しかし異なるウェブ高さ・フランジ幅製品を圧延する場合、これらサイズ専用ロールが必要でロール交換が必要です。特にウェブ高さは水平ロール幅とフランジ厚の和で決まるため、これまで製品ウェブ高さと同数の水平ロールサイズが必要でした。この問題克服のため、ロール交換なしで幅変更可能な1ロールでウェブ高さ調整可能な最近の圧延ミル・圧延技術が開発されています。
製造プロセス