



防弾ベスト:歴史、材料、製造工程
背景
防弾ベストは、火器弾丸から重要臓器を守る軽量アーマーです。歴史的にアーマーは、古代ミケーネとペルシャの多層リネンから、ヨーロッパ、アジア、アメリカ大陸の金属鎖帷子と鱗甲へ進化。16〜17世紀には、軽量キルティングジャケットにインターロック金属プレートを組み込んだブリガンダインジャケットが、現代ベストの先駆けとなりました。
火器登場後、アーマー職人はキュイラスをより厚い鋼板で補強しましたが、重量と嵩張りで実戦使用は制限されました。20世紀半ばのプラスチック革命が、ついに警察と軍用の効果的防護具を生み出しました。
1940年代はバリスティックナイロンが主流でしたが、1965年デュポンの化学者ステファニー・クウォレックが発明したケブラー(高強度アラミド繊維)がナイロンを置き換えました。1989年、アライドシグナルがスペクトラ(ポリエチレン繊維)を導入、より軽量で強力な防護を提供。両材料が現代バリスティックアーマーの基盤となっています。
原材料
ベストのコアパネルは、織布ケブラー、スペクトラシールド、または市場によってはツアロンやバイネマの多層で構成。織布繊維はケブラー糸でステッチ、非織布スペクトラはクラトンなど樹脂で接着しポリエチレンフィルムでサンドイッチ構造にします。
パネルは通気性シェル(典型的にポリエステル/綿ブレンドまたはナイロン)内に収納。内側は吸汗層(例:クマックス)でライニングされ快適性を確保、一部モデルは衝撃耐性向上のためナイロンパッドを追加。ハイリスクモデルには着脱式金属/セラミックプレート用ポーチと、刺突や車両衝撃への追加防護を装備。
締結システムは多様:エラスティックウェビング、布ストラップ、ベルクロクロージャーでベストを固定、金属バックルで耐久性強化。
製造工程
パネル製造
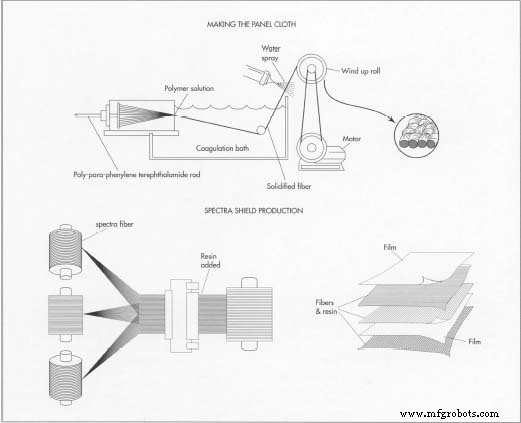
- ケブラー製造:ポリ・パラ・フェニレンテレフタラミドを重合、スピナレットから押出し、冷却、延伸、糸巻き。糸を平織り(タビー)布に織り上げ、染色。
- スペクトラ製造:ポリエチレンフィラメントを紡出、平行配列、樹脂コーティング、積層して非織布シート形成。2枚シートをクロスラミネート、接着、ポリエチレンフィルムで封入しベスト形状パネルを作成。
パネル裁断
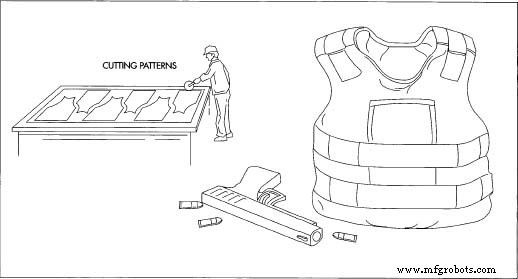
- ケブラーまたはスペクトラ布の大型ロールを最大32.79ヤード(30m)の裁断台に展開。
- パターンピースを布上にオーバーレイ、コンピュータ支援レイアウトで材料利用率を最大化。
- 直径5.91インチ(15cm)ホイールカッターでパネル裁断、縫製用に精密スタック。
縫製と組立
- ケブラーパネルはキルトステッチまたはボックスステッチ。キルトステッチは剛性高いが労働集約的、ボックスステッチは速く柔軟性確保。
- スペクトラパネルは通常縫製不要、ハードパンポーチインサートに重ねるだけ。
- ステンシルとチョークマークで縫い目位置をガイド。縫製後、サイズラベルと識別タグを貼付。
仕上げ
- 工業用ミシンでシェルを縫製、パネル挿入、ストラップ取り付け。
- 完成ベストを箱詰め、ラベル貼付、顧客へ出荷。
品質管理
メーカーは繊維、糸、完成布で引張試験を実施、各材料が規定強度限界を満たすか確認。ベストはアメリカ国立司法研究所(NIJ)認証を取得し、止められる弾丸の口径と速度でI〜IVクラスに分類。サイズラベルには防護等級、ロット番号、日付、シリアル番号、低等級ベストが鋭利物やライフル弾を防げない旨の警告を記載必須。
試験は校正済みダミーを6目標点(0°で3点、30°で3点)で射撃、貫通なきことを確認。1.7インチ(4.4cm)超の貫通深度は不合格。承認モデルは将来参照用にアーカイブされ、実地性能データでは準拠ベスト着用警官が年間数百名の命を救っていることを確認。
NIJ規格の技術的詳細はNIJ.govを参照。
製造プロセス