



ロウソク:古代起源から現代製造まで
背景
ロウソクは最古の携帯照明ソリューションの一つで、無数の文化で信頼できる光を提供してきました。考古学的発見では、ほぼすべての古代社会でロウソク様の物品が発見されており、その普遍的重要性を物語っています。
初期の学者は、原始人が乾燥した枝を動物脂肪に浸して最初のロウソクを作ったと考えます。このシンプルな技法で、携帯容易な緩やかな燃焼光源が生まれました。古王国時代のエジプト壁画には、学者や僧侶が日没後にロウソクを灯す様子が描かれ、宗教的・実用的用途の早期例を示しています。
これら初期テーパーは、蝋またはタルウ(牛羊のほぼ無味無臭の脂肪、石鹸・マーガリン・潤滑油にも使用)と混ぜた繊維質材料で作られた可能性が高いです。紀元前3000年までに皿型ロウソクがクレタ島で既に使用されており、ロウソク技術の急速な普及を示唆します。
ロウソクは長く典礼機能を果たしてきました。聖書にもロウソク使用の記述があり、ソロモン王が神殿完成後、北と南の端を照らすため10本のロウソクを灯した話などがあります。中世には製蝋が尊敬される職人技となり、欧州各地にギルドが設立されたことで証明されています。ロウソクは実用的な時間計測にも役立ちました:オークションハウスではロウソクにピンを刺し、蝋が溶けてピンが落ちるまでを入札期間としていました。
ロウソク材料は進化しましたが、核心製造法は驚くほど初期の実践と一貫しています。本来芯は葦やイグサでしたが、後に様々な天然繊維が使用されました。1824年、フランス人ジャン=ジャック・カンバラセレスが編み芯を導入、先代より均一な燃焼を実現。撚りまたは編み綿が今日も主要芯材です。
初期ロウソクは動物・植物脂肪を使用しましたが、蜜蝋が心地よい香りと清浄な燃焼で好まれるようになりました。アメリカ独立戦争後、捕鯨業がブームに。マッコウクジラの頭部から採れる精巣油(スペルマセティ)——蝋状物質——は悪臭がなく、夏の暑さでも固形を保ち、均一に燃焼するためロウソク製造で重宝されました。他にオゾケライト(無色鉱物炭化水素蝋)が17〜18世紀に人気。製蝋の進歩で精製動物脂肪からステアリン酸など固形脂肪酸を分離、より明るい光と無臭を実現。1860年代、石油由来のパラフィンが市場参入、後にスペルマセティとセレシン(精製石油副産物)とブレンドしより耐久性のあるロウソクを作りました。
元来の製造法は中世に遡るディッピング(浸漬)技法。片側だけ芯を残して皮を剥いた乾燥イグサ製芯を溶融蝋に繰り返し浸し、所望の厚さまで成長させます。蜜蝋ロウソクはディッピングと注型両方で製造。注型法では溶融蜜蝋を吊るした綿芯に注ぎながら芯を手で撚り、根元に十分蝋が溜まったら反転して反対側から注ぎます。
大規模生産は1834年、ジョセフ・モーガンが最初の量産ロウソク機械を発表して開始。現代機械はモーガンのオリジナル設計に酷似し、主に速度、精度、仕上がり品質の点で異なります。
原材料
ロウソク蝋配合は数世紀で劇的に変化しました。現代市販ロウソクは典型的に60%パラフィン、35%ステアリン酸、5%蜜蝋を含みます。一部製品はキャンデリラまたはカルナウバ蝋(カルナウバヤシ由来)を少量添加し融点調整。純蜜蝋ロウソクはほぼ全量蜜蝋、わずかなパラフィンと硬化蝋で構成。芯は通常高級綿またはリネン、編みまたは編組で方向性燃焼と最適炎を維持。ワイヤー芯は金属芯を持ち、綿より高温で燃焼し溶融蝋中で直立します。
装飾用ロウソクは代替蝋を使用することも。ベイベリー蝋(ベイベリー実から抽出)は独特の香りでクリスマスに人気。非燃焼蝋は着火を意図しない装飾シェルやオーナメントに使用。
製造工程
現代ロウソク生産は3ステップサイクル:芯の準備、蝋ベースの準備、連続成形または押出しによる完成ロウソク製造。
芯の製造
- 1. 綿またはリネン芯を編組後、化学薬品または無機塩溶液で処理し燃焼時90°曲がりを実現。この角度で芯が炎の外側マントル内に留まり安定燃焼を確保。未処理芯は燃焼過剰で消火リスク、過度に遅い燃焼芯は芯露出過多で安全ハザード。
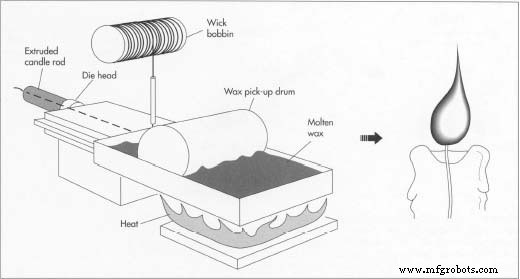
- 2. ロウソク成形法の一つに押出しがあります:蝋を所望形状のダイスを通じて押出し、芯ボビンが芯を中心に供給。成形とは異なり押出しは連続長尺ロウソクを生成し、後でサイズに切断。
蝋ベースの準備
- 2. 大型金属釜で蝋を加熱し透明な準液体状に。直火は蝋を黒ずませたり炭化物を残したりするため、穏やかな加熱が好まれます。溶融蝋をろ過し、燃焼性能に影響する不純物を除去。この段階で香料と着色料を添加。厳格な純度基準を満たす蝋を受け取るメーカーでも、最終製品の高品質保証のため再ろ過することが多いです。
成形によるロウソク製造
- 3. モーガンのオリジナル設計を継承した連続成形機で、1ロット50〜500本を約30分で生産。手動機は一部小規模生産者で現役。
- 4. 注型前、芯を型先端の穴を通し、機械下部のスプールから芯を通します。内面研磨済みでわずかなテーパーを持つブリキ型で脱型容易。
- 5. 融点直上まで冷却した蝋を、予熱済み型の上の成形テーブルへ注ぎます。各型周りの冷水ジャケットで凝固加速。固化後型からリフトアップ、芯を次ロット用に再通し、余分な蝋をトリミングしリサイクル。円筒形、テーパー、フルート形状に対応。
押出し
- 6. 押出しでは粉砕パラフィンを高圧で加熱鋼ダイスを通じて押出し、蝋が芯の周りで凝固。押出し機は連続ロウソク長を生成し、特定サイズに切断。回転カッターでロウソク先端を成形、完成品を自動包装機へ送ります。
製造プロセス