



砥石(グラインディングホイール)解説:歴史、材料、製造プロセス
概要
砥石は研磨粒子を結合材でマトリックス化したエンジニアリングツールです。愛好家には作業台のアイテムとして親しまれますが、広く一般には認知されていません。これらは150年以上にわたり製造業を支えてきた産業の主力製品だからです。
生産現場では砥石が金属やその他基材の精密成形と仕上げに効率的な手段を提供。研磨材は厳しい公差と優れた表面仕上げを達成する唯一の手段であることが多々あります。米国では砥石が至る所で使われます:鋼材と石材の切断、刃物とドリルビットの研ぎ、塗装やメッキ前の表面処理。自動車カムシャフトやジェットエンジンローターのような高精度部品、ベアリング、セラミックス、複合材の製造でも重要な役割を果たします。
最古の研磨材は天然物で、砂岩(石英粒がセメント化)が石斧の研磨に用いられました。19世紀初頭にはエメリー(酸化鉄を含む鉱物、コランダム質)が金属切削に採用。しかしエメリーの品質変動と輸入課題が、より信頼できる研磨材の探索を促しました。
1890年代に炭化ケイ素が合成代替材として登場、コランダムより硬度が高いことが判明。メーカーは間もなく合成コランダム(酸化アルミニウム)を習得、天然鉱物より一貫性の高い研磨材を提供。その後の研究で合成ダイヤモンドと立方晶窒化ホウ素(CBN、ダイヤモンドに次ぐ硬度)などスーパーアブレッシブが開発。近年はシードゲル酸化アルミニウムがツールボックスをさらに拡張。
歴史を通じて、研磨粒子を保持する結合材は粒子自体と同等に重要でした。初期はゴムや粘土結合、1870年代にガラス質(ビトリファイド)結合が特許化、現代の砥石は結合マトリックスの継続的改良に依存。
砥石は0.25インチ(0.63cm)未満から数フィート径まで幅広いサイズ、平板、円筒、カップ、コーン、プロファイルカットホイールなど多様な形状があります。本記事はセラミック結合で研磨粒を封入したビトリファイド砥石に焦点を当てます。
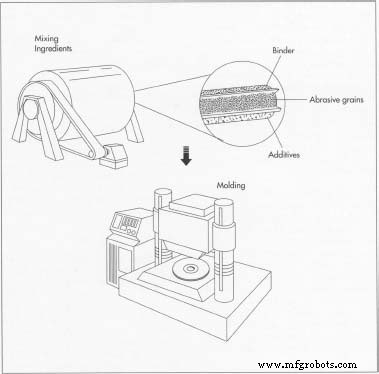
製造は主要成分の混合から開始。全材料を単一ミキサーで混合するプラントもあれば、段階的に処理するところも:まず研磨粒とバインダーをブレンド、次に粉末結合材を添加しタンブリング混合。混合物を金型に流し込み油圧プレスで圧縮成形。
原材料
砥石の2大必須成分は研磨粒と結合材。添加剤をブレンドして特定用途向け性能を調整。
研磨粒が砥石の切削作用を支配。硬度はモース硬度(滑石=1、石膏=2、コランダム=9、ダイヤモンド=10)と脆性(清潔に破砕する傾向)で評価され、対象ワークでの挙動を決定。
設計者は脆性を慎重に考慮。ダイヤモンドは最硬だが鋼切削時に化学反応し、主要研磨材として不適。炭化ケイ素も同様。酸化アルミニウムは硬度では劣るが鉄鋼への性能が優れ金属切削に好まれ、非金属には劣る。
適切な研磨材選定時、対象材料に対する脆性が一定に保たれるため、使用中に「自己研削」し鋭い刃先を研削サイクル通じて維持。
初期砥石は天然鉱物使用したが、現代ではほぼ合成研磨材を使用。結合マトリックスはグリットを保持し粒子間に開放空間を形成。結合硬度は研磨材硬度とは別概念。軟らかい結合はグリットが容易に破砕し、ソフト切削・短寿命・粗い仕上げ。硬い結合はグリット破砕を抑制、耐久性高く精密仕上げだが大きな力と発熱を伴う。
結合剤は有機系(ゴム、シェラック、レジン)と無機系(粘土)。ビトリファイド結合は中~細粒度の精密砥石に、レジン結合は石材・鋼切断砥石に一般的。一般にビトリファイドは細粒で精密作業、レジンは粗粒で重切削に適する。
添加剤は多孔性(チップとクーラント通過用結合内開放空間)も制御。適切な多孔性で砥石目詰まり防止と切削効率維持。歴史的にはおがくず、砕いたナッツ殻、コークス使用。現在ではナフタレンワックスなど揮発性添加剤が焼成時に気化し所望の孔構造形成。
追加研削助剤(硫黄や塩素化合物)は微細溶着を抑制し金属切削性能向上。
製造プロセス
ほとんどの砥石は常温で混合物を成形するコールドプレス法で製造。詳細は砥石タイプとメーカーにより異なり、多くの工程が量産向けに自動化。
原料混合
- 1. 厳格な配合に基づき研磨材、バインダー、添加剤を精密計量。バインダー(ビトリファイド砥石では通常水系ウェッティング剤)が研磨粒をコートし、結合硬化まで接着性と形状保持を向上。全成分一括混合または段階混合
- 混合物はフリーフローで均一にグリット分布、均一切削と最小振動確保(大型・非標準形状砥石で特に重要)
成形
- 2. 環状ディスクの場合、4分割金型に混合物投入:アーバー穴に合う円形ピン、希望厚さの2倍の壁厚を持つシェル、同径の平板2枚。ストレートエッジピボットで混合物均一展開
- 3. 100~5,000psiで10~30秒間、油圧プレスで混合物を最終形状に圧縮。ゲージブロックまたは一定圧力制御で厚み均一化
- 4. 金型除去後、耐熱キャリア上に配置。ここで最終成形。軽量品は手作業、重量品はホイストや慎重搬送で焼成炉へ
焼成
- 5. 焼成でバインダーを研磨粒周りで溶融固化、耐熱性・耐溶剤性を付与。レジン結合砥石は300~400°F(149~204°C)、ビトリファイド砥石は1,700~2,300°F(927~1,260°C)
仕上げ
- 6. 焼成後、アーバー穴を仕様通りリーマーまたは鋳込み加工、外周センタリング、厚み・平行度補正、特殊輪郭加工。大型砥石は振動低減のためバランス調整。ラベリング後出荷
品質管理
砥石は消耗品で、用途により性能基準は異なる。メーカーは国内外規格(粒度、ラベリング、安全使用)に自主準拠。
品質管理強度は砥石サイズ、コスト、用途による。大型砥石(>6インチ)は厳格試験:音響試験で剛性評価、硬度試験で結合硬度確認、回転試験で構造完全性評価。原材料と製造プロセス検査でバッチ間一貫性確保。
将来展望
製造トレンドが砥石需要を形成。鋼鉄連続鋳造で特定砥石需要減、生産性圧力でシードゲル酸化アルミニウムやCBNなど合成研磨材へシフト。セラミックスと複合材の普及も先進砥石需要を押し上げ。
しかし既存設備と手順が新研磨材に未最適化のため、新材料採用は遅延。従来研磨材が多くの用途で継続使用される見込み。
代替技術が台頭:多結晶スーパーアブレッシブ(ダイヤモンドまたはCBN)とダイヤモンド膜CVD(化学気相成長)が長寿命切削工具を約束、研磨砥石依存度低減の可能性。
製造プロセス