



現代ランニングシューズの進化とデザイン
背景
ほとんどの履物が単に足を保護するだけであるのに対し、ランニングシューズはその枠を大きく超えています。過去15年間の進化は、ランニングの健康効果への認識が高まる中で、健康、パフォーマンス、日常の快適性への重視が増していることを反映しています。
競技としてのランニングの起源は古代ギリシャにまで遡り、選手たちは裸足や簡素なサンダルで競っていました。ローマ時代になると、伝令が薄底のサンダルを履くようになり、これは現代のトレイルシューズの先駆けとなりました。何世紀もの間、耐久性の観点から革が主流でしたが、ランニング専用に設計された最初の靴が記録されたのは1852年、スパイクソールを履いたランナーが登場したレースにおいてでした。1900年代には、チャールズ・グッドイヤーの1839年の加硫ゴムの発明により、キャンバスアッパーにゴムリムを備えた最初の「スニーカー」が誕生します。加硫ゴムは硬い路面での衝撃を吸収しましたが、耐久性に欠けたため、再び革が市場に戻ってきました。
しかし革にも問題がありました。高価で、擦れを起こしやすく、保護のためにシャモアのライナーが必要でした。スコットランドの企業家「オールドマン」リチングスは、摩擦を最小限に抑え、つま先の擦れを防ぐシームレストゥボックスを発明してこの問題を解決しました。
1925年、ドイツの靴職人アドルフ・ダスラーが兄弟のルドルフとともにアスレチックフットウェア事業を開始し、アーチサポートとスピードレーシングを備えた靴を製造しました。彼らの高品質なデザインはオリンピック選手を惹きつけ、ジェシー・オーエンスも1936年のミュンヘンオリンピックでダスラーの靴を履いたとされています。兄弟は後にアディダスとプーマに分裂します。20世紀半ばには、主にフットボールシューズを製造していたハイド・アスレチックなどのメーカーが、カンガルー革アッパー、ウェルト製法、ゴム引きクロージャー、クレープゴムソールを採用したランニングモデルを発表。1951年の代表例「タイガー」シューズは、ボストンマラソンで優勝した日本人ランナーが着用し、親指を他の指から分離する日本の伝統的な草履をモデルにしていました。
1960年代には研究主導の時代が到来します。ニューバランスはランニングが足に与えるストレスを研究し、衝撃吸収のためのリップルソールとウェッジヒールを採用した整形外科的デザインを開発しました。ジョガーたちがより軽量でサポート力のある靴を求める中、第二次世界大戦中に発明されたナイロンが、重い革やキャンバスに取って代わるようになります。今日ではランニングシューズは至る所で見られ、快適性を重視するオフィスワーカーにも愛用されています。1990年には米国消費者が1500万足に6億4500万ドルを費やし、その多くが競技用ではなく日常の快適性のために購入されました。
原材料
現代のランニングシューズは、インソール、ミッドソール、アウトソールの3つの主要なソール層で構成されています。インソールは薄いエチレン酢酸ビニル(EVA)シート。ミッドソールは主要なクッション部品で、ブランドによって異なりますが、通常はポリウレタンがゲル、液体シリコン、ポリウレタンフォーム、時には圧縮空気カプセルを包み込む形で構成されています。アウトソールは通常、カーボンラバー(硬質)またはブローンラバー(軟質)で作られ、メーカーがトラクションと耐久性のためにテクスチャーを調整しています。
アッパーは通常、人工スエードやナイロン織物などの合成繊維で作られ、形状保持のためにプラスチックプレートやボードで補強されることもあります。革のオーバーレイや、革の付属品を持つナイロンオーバーレイも一般的です。靴紐は一般的に布製でプラスチックのハトメを通し、金属製の釘は、すべての部品を接着する「セメントラスチング」と呼ばれる接着剤にほぼ置き換わっています。
デザイン
過去15年間で、解剖学に基づくデザインへのパラダイムシフトが起きました。エンジニアはハイスピードビデオとコンピュータモデリングを用いて、四肢の動き、地形への衝撃、足の位置を分析します。ランナーは「過回内(プロネーター)」(内側へのロール)と「外反(スピネーター)」(外側へのロール)に分類されます。圧力点、摩擦パターン、衝撃力に関するデータがアルゴリズムに入力され、クッションの配置、ミッドソールの形状、アウトソールのトレッドパターンが決定されます。プロトタイプは実在のランナーによってテストされ、量産前に改良が重ねられます。
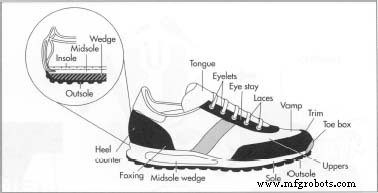
ランニングシューズには最大20の異なるパーツが含まれますが、コアコンポーネントはアッパー(上部と側面)とボトム(ソール)です。アッパーの前部から時計回りに:フェザーライン、ヴァンプ(トゥボックス)、スロート(アイステイとレーシング)、タン、サイド補強(サドルまたはアーチバンデージ)、カラー(多くはアキレス腱プロテクター付き)、フォクシング(後部形状)。ヒールカウンターは、カラー内部で踵を支えるプラスチックカップです。
ボトムはアウトソール、ミッドソール、ウェッジで構成されます。下図はアウトソールを示しています。製造はアッパーパーツの型抜きから始まり、縫製または接着で組み立てられます。出来上がったシェルは帽子のような形状で、「ラスチングマージン」と呼ばれる余分な素材が接着時に下に折り込まれます。
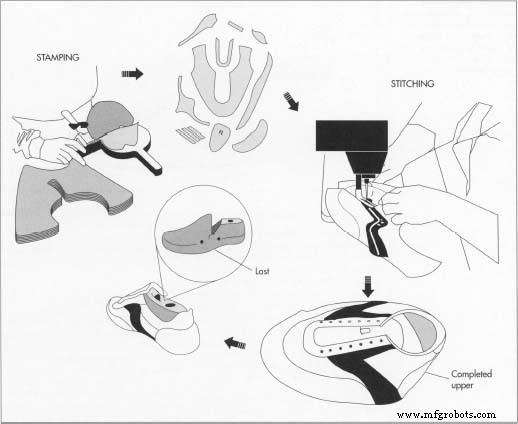
アッパーは加熱され、「ラスト」と呼ばれるプラスチック製の型にフィットさせられます。ラスチングマシンがアッパーをラストに引き伸ばし、セメントノズルでアッパーとインソールボードを接着。その後、ミッドソールとアウトソールを重ね、位置を合わせ、アッパーに接着して一体化した靴の構造を作ります。最終検査では余分な接着剤を除去し、欠陥をチェックします。
製造工程
靴作りは依然として労働集約的です。あらゆる段階で精度が求められ、手抜きは品質を損ないます。インソールボードを持たない「スリップラスチング」製法の靴は、「セメントラスチング」製法(別体のインソールボードをアッパーに接着)より一般的ではありません。
生地の出荷と型抜き
- 1. 合成素材のロールと染色済みの革(スプリットやスエード)が工場に到着。
- 2. 型抜き機で靴の形状にスタンピング。パーツはカット、束ね、ラベル付けされ、縫製部門へ送られる。
完成した靴は、靴および関連職業研究協会(SATRA)による品質試験を受けます。検査項目はラスチング品質、接着強度、縫製精度です。
アッパーとインソールの組み立て
- 3. アッパーコンポーネント(フェザーライン、ヴァンプ、マッドガード、スロート、タン、補強材、カラー、フォクシング、ロゴ)を縫製または接着し、接着時に下に折り込まれるラスチングマージンを持つ丸い帽子状の形状を作る。
- 4. インソールをアッパーの側面に取り付け、踵とつま先部分に硬化剤を追加し、インソールボードを挿入する。
アッパーとボトムパーツの接合
- 5. アッパーを加熱し、ラストにフィットさせ、自動ラスチングマシンで引き伸ばす。アッパーとインソールボードの間にセメントを塗布し、プレスして接着。
- 6. 予めカットされたミッドソールとアウトソールを重ね、アッパーに接着。組み立て品を加熱してセメントを再活性化し、冷却して結合させる。
- 7. ラストから靴を取り出し検査。余分な接着剤を除去する。
品質管理
メーカーはSATRA認定の試験を用いて素材の完全性を評価します。検査員はラスチング、接着結合、縫製をチェック。今後は衝撃吸収性能を評価する新たな試験も導入され、反復的な足部衝撃に伴う怪我のリスクに対処する予定です。
未来展望
今後10年間は、より軽量な素材、強化されたサポート、統合テクノロジーへの改良が焦点となります。靴サイズのグローバル標準化が進み、ゲルとエアクッションシステムの使用が増加する見込みです。将来のモデルにはマイクロチップが埋め込まれ、バイオメカニカルデータを取得・分析できるようになります。夜間ジョガー向けのバッテリー駆動ライトはすでに実用化されています。消費者が快適性に投資し続ける限り、日常靴もランニングシューズの設計原理を取り入れ、この収益性の高い市場を獲得していくでしょう。
製造プロセス