



エネルギー最適化炉(EOF):最先端製鋼技術
エネルギー最適化炉
エネルギー最適化炉(EOF)は一次製鋼用の炉です。EOFでの製鋼プロセスは、ミニ製鉄所のパイオニアであるウィリー・コーフとその同僚たちによって開発されました。このプロセスはブラジルのGERDAUディビノポリス工場、インドのJSW SISCOL工場とムカンドのホスペット工場で稼働しています。初号機は1982年に生産開始しました。
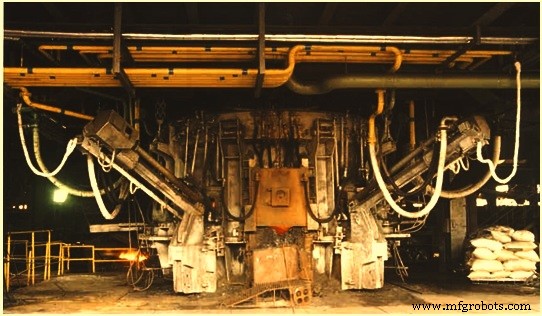
標準能力30/40トン、60/80トン、100/120トンのEOFが利用可能です。EOFの基本仕様と寸法は以下の通りです。(1)炉床面積:6.6〜22㎡、(2)シェル直径:5.3〜7.5m、(3)作業プラットフォームから頂部までの全高:約17〜25m、(4)スクラップ予熱段数:1〜2段、(5)タッピング・脱スラグ用傾斜角:最大8度。EOFの各種ビューを図1に、作業プラットフォームからのビューを図2に示します。
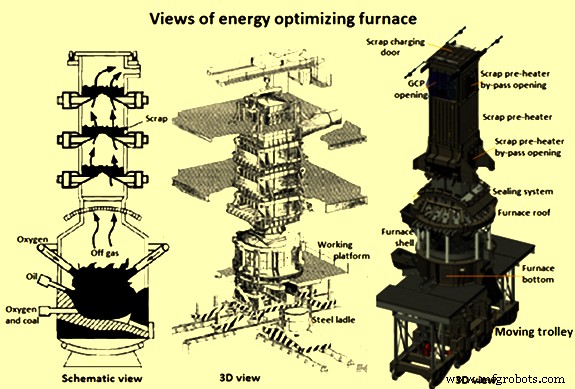
プロセス原理
EOFは溶銑製造用の溶解・精錬炉で、スクラップ予熱装置を備えています。基本原理は、溶銑(HM)、予熱固体スクラップ、スラグ生成用フラックスを含む初期装入材に対し、浸漬酸素(O₂)吹き込みと雰囲気酸素吹き込みを組み合わせて行うことです。スクラップは炉頂上部にある1〜2室の予熱室で、排ガスの顕熱により約850〜900℃まで予熱されます。浸漬吹き込みO₂は溶銑中の炭素(C)と反応し、一酸化炭素(CO)気泡を生成します。これが液体浴を通過して炉雰囲気へ達すると、雰囲気インジェクターと超音速ランスから吹き込まれるO₂により二酸化炭素(CO₂)へ燃焼します。CO気泡の発生により極めて強力な攪拌作用が生じ、浴表面積が大幅に増加し、浴への熱伝達が促進されます。プロセスには脱スラグと二次スラグ形成も含まれます。
EOFは、中小型転炉の顕熱を効果的に利用するために考案されました。溶銑、スクラップ、直接還元鉄(DRI)の混合を装入材とする複合吹き込み塩基性酸素製鋼プロセスです。O₂は2本の浸漬チュイエールと1〜2本の超音速ランスから吹き込まれます。鋼浴上部のガス後燃焼は4本の雰囲気インジェクターとドアからの漏気により行われ、生成熱の一部を金属浴へ、残りを次回ヒート用スクラップ予熱へ供給します。タップホールと傾斜機構は効率的なスラグフリータッピング用に設計されています。
浸漬吹き込みO₂は浴中のCと反応しCO気泡を生成、これが激しい浴攪拌を促進し反応速度論と温度均質化に有利です。気泡が浴を離れると、COは雰囲気インジェクターからのO₂で燃焼します。CO気泡噴出による液体金属飛散は浴表面を著しく増大させ、超音速ランスからのO₂への露出を増やし、後燃焼で生成される熱の一部を浴へ取り込みます。これらの要因の組み合わせにより、極めて高速な脱炭と浴温度上昇が実現され、吹き込み時間はBOF(塩基性酸素炉)と同等です。炉傾斜機能によりスラグドアからの連続スラグ排出と脱炭完了直後のタッピング、スクラップ予熱装置からの瞬時スクラップ投入が可能で、タップツータップタイム30分未満も達成可能です。
このプロセスの熱効率は以下の要因によるものです。(1)吹き込みO₂と浴内各元素(添加C含む)の発熱反応による化学エネルギー、(2)浴から放出されるCOとH₂(水素)の炉雰囲気内気相反応による化学エネルギー、(3)炉から排出される高温ガスが予熱室の冷スクラップへ伝える顕熱。
製造鋼品質の特性
EOFではあらゆる種類・品質の鋼を製造可能です。タッピング鋼の化学成分は複合吹き込み製鋼で得られるものと類似しています。プロセス中の連続脱スラグにより、優れた脱リン(P含有量0.008%まで)と脱硫(S含有量0.025%まで)が達成可能です。
EOFプロセスは装入材中の溶銑比率が高い(60%以上)ため、タッピング溶銑の有害元素含有量が極めて低く、ダイス鍛造鋼、特殊清浄鋼、シームレス管用鋼など特殊鋼グレードの製造に有利です。
吹き込み期間中の高CO分圧により、タッピング鋼のH₂と窒素(N₂)レベルが極めて低くなります。高品質・特殊鋼の場合、タッピング溶銑は必要に応じて二次精錬装置で処理されます。
プロセスと主要設備
EOFには、耐火ライニング炉床、分割水冷シェル、水冷屋根、炉とスクラップ予熱間のシール、溶銑ローレル、鋼タッピングローレル、浸漬チュイエール、雰囲気インジェクター、超音速ランス(O₂吹き込み用)、酸素燃料バーナー(新炉床予熱用)が装備されています。主要設備・コンポーネントを以下に説明します。
EOF炉床
ボイラー品質鋼板製の皿状で、耐火レンガでライニングされています。処理中の溶銑を保持します。塩基性酸素製鋼プロセスであるため、作業ライニングの耐火物は主にマグネシアカーボン(MgO-C)レンガです。バックアップライニングはマグネサイトレンガです。チュイエール周辺のMgO-Cライニングは耐食が激しいため高密度ブロックを使用します。炉キャンペーン中の耐火レンガ侵食は、マグネサイトベースガンニング材でガンニング修理します。特別な耐火ガンニングマシンでEOF炉床の熱修理を行います。
タップホール
浸漬タップホールとクイックバック傾斜により、後続二次精錬に適したスラグフリータッピングを実現します。タップホールはEOF炉床の極めて重要な部分で、全鋼をタップホール経由で鋼レードルへタッピングします。タップホール径が大きくなった場合、鋼管で200mmに戻し、残りをガンニング材で充填します。溶銑をEOFへ装入前にタップホールを適切に塞ぐ必要があり、そうでないと早期タップホール開放を招きます。
EOFシェルと屋根
水冷パネルで構成され、炉耐火物消費を削減します。円形EOFシェルとコンパクト設計で熱損失を最小限に抑えます。EOFシェルには溶銑ローレルがあり、溶銑レードルから溶銑をEOF炉床へ注ぐための溶銑充填クレーンで使用します。溶銑ローレルも耐火ライニングされ、EOF操業中に修理可能で操業時間損失なしです。
EOFシェルには反対側にスラグドアがあり、プロセス中の連続スラグ除去用です。スラグドアは空気圧シリンダで上下操作可能です。スラグドアはヒートからのサンプリング採取と溶銑温度測定、熱ガンニング耐火修理、タップホール清掃と装入前の塞ぎにも使用されます。スラグドアは作業ドアとも呼ばれます。
EOF水冷屋根は屋根上部とスライドスカートで構成されます。EOF屋根には耐火物がありません。EOF屋根の頂部開口から熱ガスがスクラップ予熱エリアへ移動します。炉シェルが前後傾斜する際、EOF屋根も一緒に動きます。スライドスカートとスクラップ予熱下部の間に鋳鉄チラーを配置し、スクラップ予熱への大気侵入を最小化します。
炉シェルと屋根は、鋼浴からのオフガスを保持し、スクラップ予熱エリアへ移動する前にガス後燃焼を行うために極めて重要です。EOF内部は200mm水柱の負圧を維持します。
スクラップ予熱装置
炉直上に設置され、1〜2基の傾斜水冷フィンガーで固体金属装入材を支持し、EOFオフガスで加熱します。水冷傾斜シュートもフィンガー下に設置され、炉への添加用です。スクラップ予熱装置はEOFの必須部分です。初期EOFでは2〜3段予熱でしたが(高固体装入率設計のため)、現在のほとんどのEOFは単段スクラップ予熱システムです。
スクラップ予熱は水冷フィンガーと水冷パネルで行われ、次回ヒート用スクラップをEOFオフガスの顕熱で850〜900℃まで予熱します。フィンガーは二分割で、油圧シリンダで開閉可能です。スクラップ装入時はフィンガーを閉位置にし、スクラップをフィンガー上に載せます。前ヒートの全処理中、スクラップはフィンガー上でオフガス顕熱により予熱されます。前ヒートがタッピングされタップホールが塞がれると、フィンガーを開きスクラップをEOF炉床へ落とします。これはEOFのユニークな特徴で、スクラップ予熱装置をEOF屋根直上に配置し、オフガスを可能な最高温度で回収してスクラップを予熱します。バイパスラインも設けられ、ガス温度が高すぎる場合にスクラップ溶融を防止できます。しかし最近のEOFでは、強制送風機による希釈空気でオフガス温度制御を行うのが一般的です。
特殊設計の底部排出スクラップバケットで準備されたスクラップを充填クレーンでEOF頂部へ装入します。スクラップ装入後、スライドドアを閉じます。循環するスクラップ充填バケット数は、スクラップ充填待ちでEOF操業が遅れないよう十分確保する必要があります。スクラップ準備完了時、スクラップ充填バケットをEOF頂部スライドドア上のスタンドに配置します。スクラップを予熱エリアへ装入する際、油圧シリンダでバケットを持ち上げ、底部排出フラップを開いてスクラップを予熱フィンガー上に排出します。スクラップはよく準備され、どのピースも400mm以下でなければならず、そうでないとスクラップ排出時に予熱フィンガー、水冷フィンガー、屋根上部を損傷する恐れがあります。
O₂吹き込みシステム
O₂吹き込みシステムはEOF製鋼プロセスの重要部分です。O₂吹き込みは浸漬チュイエール、雰囲気インジェクター、超音速ランスで行います。O₂は精密な圧力と流量で、計装により制御されながら鋼浴へ、および後燃焼用に供給されます。ヒート処理用に指定されたO₂プロファイルを開始から終了まで遵守します。
浸漬チュイエールから鋼浴へO₂を注入することはEOFのユニークな特徴の一つです。炉床に4本の浸漬チュイエールが、タップホールを0度位置として45度、135度、225度、315度の位置に配置されています。チュイエールは炉底から300mm上にあります。チュイエール外管はステンレス製で、内部に銅(Cu)チュイエールが同心円状に配置されています。Cu管外径にはヘリカル溝があり、脱ミネラル(DM)水とN₂ガスで冷却され、炉内チュイエールチップにナゲット形成を促進します。ナゲット形成によりチュイエールチップ消耗をヒート当たり2〜3mmに抑制します。チュイエールアセンブリ全体はトラブルフリー運転のための優れた安全システムを備えています。チュイエールは耐火ブロックを貫通するスライド式で、必要に応じて炉内へ押し込みチュイエール周辺の耐火侵食を防止できます。
チュイエールからのO₂吹き込みは脱炭と浴攪拌に寄与します。DM水によるチュイエール管冷却は重要かつクリティカルな機能です。チュイエールが冷却されていればO₂圧力低下時でも溶銑は流出しません。しかし冷却水が失敗しO₂がオンの状態では、浸漬チュイエールが極めて速く侵食され、EOF炉床ブレイクアウトという危険な事態を招きます。このため、DM水圧力・流量低下時に即座に切り替え可能なスタンバイDM水タンクを備えています。
炉容器内でのオフガス後燃焼もEOFのユニークな特徴です。炉シェルに固定された4本の雰囲気インジェクターで、鋼浴上部から出るガスの後燃焼を行います。雰囲気インジェクターは4本のチュイエール真上に配置されます。インジェクター本体も水冷で、全4本が鋼浴中心に向かって下向きに向いています。後燃焼の基本活動はCOのCO₂への酸化で、生成エネルギーの一部は鋼浴へ伝達され、大部分は排ガスとともに流れ次ヒート用スクラップ予熱に利用されます。
2本の超音速ランスがスラグレベル近くにO₂ジェットを強制し、高速脱炭と徹底的な浴攪拌を実現します。超音速ランスはCuチップと水冷鋼本体を持ち、傾斜支持フレーム上で伸縮可能です。各超音速ランスはスラグドアの両側に配置されます。超音速ランスからのO₂供給は主に鋼浴脱炭用で、一部は後燃焼用です。EOFは複合吹き込みプロセスであるため、トップからのO₂注入は主に超音速ランス、ボトムからの側吹きO₂は浸漬チュイエールで行います。超音速ランスには通常、安全作業のための計装と制御システムが装備されています。
スラグ/金属界面での手動ランスによる酸素ランスも、スラグの迅速な流動化のために実施されます。通常スラグドアから2本の手動ランスを使用します。測定された量のO₂をランス管から鋼浴へ放出します。手動ランスはEOFからのタッピング終了時にタップホール清掃にも使用されます。
浸漬チュイエール、雰囲気インジェクター、超音速ランスを通るO₂流量は、コンピュータ制御の必要な計装を備えたバルブスタンドで制御されます。バルブスタンドでは、浸漬チュイエールの安全操作のため、ヒートをEOF内で長時間保持する必要がある場合、O₂からN₂またはアルゴン(Ar)ガスへの切り替え機能があります。バルブスタンドはEOF操業の心臓部で、EOFでの所望O₂吹き込み期間を達成するための精密なO₂吹き込みプロファイルを制御します。
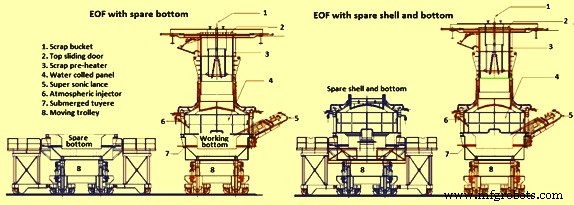
EOFは通常、2台のトロリー、2つの炉床、1つのEOFシェルと屋根で構成されます。スペアシェルと炉床はスペア炉床の代替となり得ます。これは図3に示されています。EOF炉床、シェル、屋根全体がレール上を移動するトロリーに搭載されています。2台のシャトルタイプ炉床車で、新キャンペーン時の迅速な炉床(またはシェルと炉床)交換を行います。1台は稼働中のEOFを載せ、もう1台はもう一方の炉床を載せ、使用中の炉床の片側で耐火再施工のために待機します。両車ともタッピング・脱スラグ用の炉傾斜用ロールカラートラックを装備しています。スペアEOF炉床は耐火ライニング済みで即操業可能な状態で待機します。炉床耐火キャンペーン終了時に、油圧シリンダでEOFシェルを持ち上げ、使用中の炉床を引き出し、耐火ライニング済みスペアEOF炉床を12時間以内に位置決めし、EOFを操業復帰させます。傾斜は高速油圧シリンダで行い、スラグフリータッピングを可能にします。
石灰・フェロアロイ供給システム
貯蔵ホッパー、計量システム、コンベアベルトで構成されます。EOF浴へ任意の添加剤を正確な量で規制された方法で供給するためのシステムです。基本的にEOFへの石灰供給用ですが、タッピング前のマンガン沸騰用フェロマンガン供給や、浴温度制御用DRI供給にも使用されます。
EOFから鋼をタッピングする際、レードルへ石灰とアロイを充填する第2の自動供給システムもあります。これは主に鋼の一次脱酸と、後続二次精錬プロセス用の還元スラグ生成のためです。EOFは短サイクルタイムの高生産性プロセスであるため、EOFへの供給とタッピング時レードルへの供給の両方が、炉生産性に見合った必要添加を確実にするためのEOFプロセスの重要部分です。
ガス清浄プラント(GCP)
通常ウェットタイプです。ダウンカマー、消火室、ベンチュリ、サイクロン分離器、ID(誘引)ファン、煙突で構成されます。ダウンカマーはスクラップ予熱システム後のオフガスを消火室へ搬送します。ダウンカマーは耐火ライニングされ、ガス冷却と粉塵分離用の噴霧ノズルを備えます。燃焼室ではオフガスの方向転換と大量の水シャワーにより、ガス温度低下と粉塵分離を行います。ベンチュリはGCPシステムの心臓部で、急激な圧力解放による粉塵分離と、電動アクチュエート式フラップ対による炉負圧の精密制御を行います。サイクロン分離器はオフガスからの粉塵分離最終装置です。
消火室とサイクロン分離器から回収された汚水は薬剤投入後シックナーへ送られます。シックナーで粉塵を沈殿させ、清澄水をポンプシステムでGCPへ循環させます。清浄空気(50mg/㎥未満)は2台のIDファン(1台スタンバイ)で吸引され、高い煙突から大気へ放出されます。こうして生成される清浄ガスは主に純粋な蒸気で、煙突から出るとき白い雲のように見えます。上記プロセスでろ過されたウェットスラッジはシックナーで回収され、固体粒子(68〜70% Fe)が焼結プラントへリサイクルされます。ドライタイプGCPもEOFで可能です。
バーナー
低硫黄液体燃料を使用するエアオイルバーナーで、新ライニングEOF炉床とシェルを予熱します。これにより初ヒート処理時の適切な熱バランスを確保します。その後、ヒート間ではバーナー使用不要です。長時間停止の場合、後続ヒート装入前に炉予熱が望ましいです。
計装システム
現在のEOFは非常に精巧な計装システムを備え、オンラインPLC/コンピュータシステムで全面制御されます。安全ネットは極めて優れ、安全操業とプロセス再現性を保証します。コンピュータには自動データログ機能と、サブシステム故障時のアラーム機能があります。
操業パラメータ
EOFの典型的操業パラメータは以下の通りです。(1)炉可用性:年間340日、(2)装入組成:溶銑50〜90%、残り固体装入、(3)タップツータップタイム:30〜50分、(4)タッピング温度:レードル炉なしで1700℃、レードル炉ありで1650℃、(5)炉床交換所要時間(キャンペーン間):12〜24時間。
溶銑1トン当たりの典型的単位消費量:(1)溶銑:778kg/t(70%)、(2)固体装入(銑鉄・鋼スクラップ):333kg/t(30%)、(3)石灰:45kg/t(溶銑P含有量による)、(4)O₂消費:50〜70N㎥/t、(5)N₂消費:3〜5N㎥/t、(6)燃料消費:5〜10Mcal/t、(7)耐火物消費:約6kg/t、(8)ガンニング材消費:約4kg/t、(9)金属収率:87〜89%。
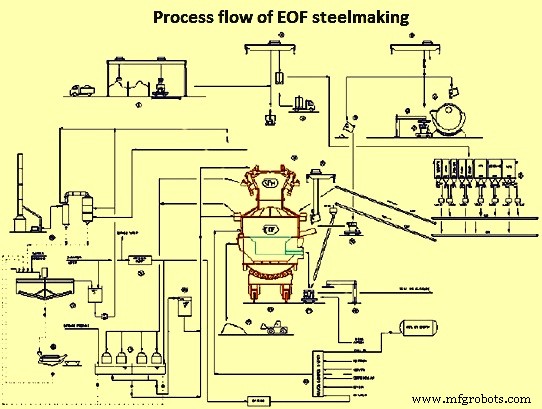
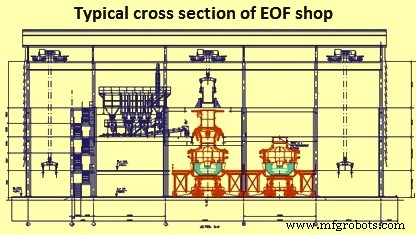
EOFプロセスのプロセスフローと典型的工場断面を図4と図5に示します。
EOFの利点
EOFプロセスの様々な利点は以下の通りです。
- 金属装入ミックスに関する幅広い柔軟性。溶銑可用性が低い場合(製鉄プロセスから50%程度)に利点が大きい。固体装入(スクラップ、銑鉄)に関しても柔軟性あり。
- 電気エネルギー可用性が低い場合に有利。
- 高生産性と良好な炉可用性。
- 製造溶銑の冶金的特性が良好、特に脱リンと脱硫に関して。
- 溶銑の有害元素含有量が低い。
- 吹き込み中の連続スラグ排出とスラグフリータッピングにより、鋼中の介在物レベルが大幅に低減。
- タッピング鋼を連続鋳造機へ直接移送可能、または二次冶金ユニットへ送可能。
- プロセス制御がシンプルで完全自動化可能。
- プロセスがエネルギー効率的。
- 微負圧下で作動するため粉塵排出がほぼない。
- 低騒音レベル。
- 固体装入材料(スクラップ、銑鉄)に関する柔軟性も魅力。
製造プロセス