



転炉におけるスラグ発泡の理解:原因、影響、対策
基本性酸素炉(BOF)製鋼では、超音速酸素(O₂)流が熱い溶銑浴表面に吹き込まれます。浴中の不純物元素である炭素(C)、ケイ素(Si)、マンガン(Mn)、リン(P)が酸化され、注入O₂によって、CO(一酸化炭素)、CO₂(二酸化炭素)、SiO₂(シリカ)、MnO(酸化マンガン)、P₂O₅(五酸化二リン)、酸化鉄の形で浴から除去されます。90% COと10% CO₂を含む気体酸化物は、少量の酸化鉄(FeO)と石灰(CaO)ダストとともに炉頂部から排出されます。他の液体酸化物は添加フラックスと溶解し、液体スラグを形成し、さらに浴精錬を促進します。
発泡は、気体が粘性液体に吹き込まれるときに一般的に遭遇する重要な現象です。BOF製鋼では、さまざまな面で精錬プロセスを助けるため有益です。精錬反応のための表面積増大、溶融金属浴と大気の直接接触からの保護、反応速度論、熱伝達、プロセスエネルギー効率の向上、後燃焼と熱伝達の媒質形成、耐火物ライニングを極端な燃焼効果から保護するシールドとなり耐火物寿命延長、Mn、Si、Pなど液体浴から酸化除去された不純物酸化物の吸収槽として機能。さらに、スラグ発泡は液体浴の酸化防止と組成制御を可能にし、熱い浴と周囲の間の断熱材として働き、主要なエネルギー損失を防止します。しかし、BOF製鋼でのスラグ発泡は、メリットを得るために制限された体積に制御すべき現象と見なされています。
スラグ発泡には基本的に2つの要件があります。(i) 小さなガス気泡を生成する反応やプロセス、(ii) 気泡を安定した泡として保持する適切なスラグ特性。通常、化学反応由来ガスはより小さな気泡でスラグを発泡させますが、O₂やAr(アルゴン)などガス相注入はより大きな気泡と安定性の低い泡を生じます。
BOFにおける泡の発生とスロッピング
泡はBOFで一般的に発生し、スラグ層にガスが捕捉されることで生成されます。吹錬進行につれ、スラグ量と生成ガス量が増加し、結果としてスラグ発泡も増加します。スラグ発泡は大量に形成されコンバータ口から溢れ出すと、不利かつ危険になります。これを浴スロッピングと呼びます。したがって、連続的で効率的な生産プロセスのために、スラグ発泡を適切に制御する必要があります。泡と発泡プロセスを徹底的に理解し、スラグ発泡を最小限に抑えることでプロセスを最適化する必要があります。
スラグは、製鋼プロセス中の酸化反応生成物(SiO₂、MnO、P₂O₅、FeO)と溶解フラックス(石灰と焼成ドロマイト)から生成される非金属材料です。スラグには酸化物化合物、溶解ガス、溶解耐火物ライニング、未溶解フラックスまたは析出酸化物/酸化物化合物の固体粒子も含まれることがあります。
スラグは密度が低いため液体金属上に浮遊します。BOF製鋼でのスラグの主な要件は、酸化除去された不純物酸化物が集まるプールとして機能することです。さらに、このスラグプールの組成と温度がコンバータ内での精錬反応進行を助けます。操業コンバータでのスラグ層存在の他の利点には、金属浴を外気から遮蔽、コンバータ耐火物ライニング溶解遅延、浴温度制御が含まれます。
スラグ組成(通常CaO-MgO-SiO₂-FeO-Al₂O₃系)は、粘度、熱伝導率、密度、その他特性に直接影響し、液体浴からの不純物除去能力に影響を与えます。スラグは一般に高粘度・低密度で、バルク金属浴上に浮遊します。物理的特性の結果として、スラグは化学反応と注入O₂で生成されるガス気泡を捕捉し、スラグ泡を生成する能力を持ちます。
スラグ泡(図1)は、COガス生成とスラグ内捕捉によって生成されます。鋼の脱炭が発泡源です。O₂ジェットが浴表面に衝突すると、高運動量により金属滴が剥離し、泡中に入り、スラグ、ガス、金属滴のエマルションを形成します。エマルションでは、スラグが多くの金属滴表面を持って反応するため、反応速度論が向上します。エマルションがなければプロセスはかなり長くなると予想されます。エマルションはプロセスにとって非常に重要で、発泡を制御下に置き、過度でも不足でもない適切な発泡レベルを維持するため、適切なスラグ組成が重要です。滞在時間が、エマルション相でのスラグと移動滴間の可能な反応時間を決定します。
ガス生成速度は泡形成と成長に重要な役割を果たします。ガスは脱炭プロセスの産物です。以下の3経路で進行します。(i) ホットスポットでの金属表面直接酸化:[C] + ½O₂(g) = CO(g)、(ii) 泡内で間接的に、酸化鉄が金属滴と反応:[C] + (FeO) = CO(g) + {Fe}、ここで(FeO) は純O₂による鉄(Fe)酸化生成物:{Fe} + ½O₂(g) = (FeO)、(iii) 溶解中で、溶解O₂とCの反応:[C] + [O] = CO(g)。
(i)の反応による脱炭、および(ii)第二反応によるFe酸化は即座に開始され吹錬全体で継続しますが、前者は金属表面C含有量連続減少によりペースダウンします。Fe酸化速度はより一定ですが、結果として生じるスラグFeO含有量は、(ii)第一反応による消費増加により最終的に減少します。吹錬末期には、FeOの脱炭プロセス参加が溶解物低C含有量により減少するため、スラグFeO含有量が再び増加し始めます。吹錬最末期では、溶解中のCと溶解O₂間反応(iii)が脱炭制御反応になります。したがって、吹錬末期脱炭速度は、溶解下部から上部へのC質量移動と、逆方向の溶解O₂質量移動に依存します。BOFコンバータでの溶解物脱炭に関わる主要反応を図1に示します。
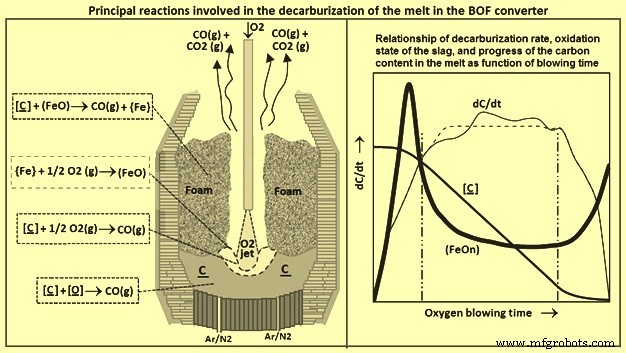
図1 BOFコンバータでの溶解物脱炭に関わる主要反応
図1右側に示すように、最大脱炭速度、したがって最大ガス生成速度は、吹錬25〜30%地点で到達し、(ii)第一反応により泡内でかなりの程度進行します。速度はかなり一定で、レベルはFeO可用性とO₂衝突ゾーンから放出される金属滴供給に依存します。吹錬約80%地点で、溶解物低C含有量によりガス生成速度が急激に低下します。
スラグ泡は、形成される大きな表面積と、溶融金属と大気の直接接触からの保護という観点で製鋼プロセスに有益です。通常、吹錬中にスラグ物理的特性は発泡に有利な方向に進化し、化学反応による高ガス生成速度と重なると、スラグ発泡が制御不能になり、コンバータから溢れ出しスロッピング発生を招きます。スロッピングは有害な事象で、その結果は歩留まり損失、健康安全コスト、設備損傷、環境汚染を含みます。
BOFでの発泡に影響するプロセス変数は、スラグ組成、表面ガス速度、浴温度、気泡サイズ、スラグ塩基度、スラグ密度、スラグ粘度、スラグ表面張力です。表面ガス速度は通常m/sで測定され、真ガス速度にガス体積分率を乗じたものです。
スラグ組成は、吹錬全体を通じて一般に発泡に有利な方向に進化する、発泡に影響する最重要プロセス変数の一つです。これは、スラグの物理化学的特性(密度、粘度、表面張力、塩基度)がスラグ組成とともに変化するためです。BOF製鋼で遭遇するような高表面ガス速度(1m/s超)では、液体はガス流によって保持されます。この状況ではボイド分率(VF)が表面ガス速度に強く依存し、スラグと液体物理的特性には弱く依存すると論じられています。さらに、このガスホールドアップの形成と存在は、ガスによって液体に及ぼされる重力と抗力によって支配されます。
スラグ泡は、注入・精錬反応生成ガスがプロセス中にスラグによって捕捉されることで形成されます。スラグ泡では、スラグによって捕捉されるガス量はVFまたはガス分率で測定され、VFは一般に0.7〜0.9の範囲で変動します。図2にVFによる異なる泡層を持つ典型的な泡柱を示します。吹錬中に進化するスラグ物理的特性の複合効果は泡安定化に有利に働き、吹錬前半の高脱炭速度と重なると、スラグ泡体積が急速に増加します。
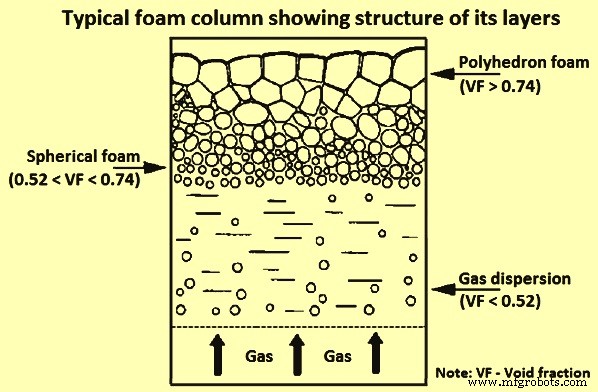
図2 典型的な泡柱の層構造
発泡指数(FI)は発泡程度の指標であり、泡高さと表面ガス速度の比です。したがって、FI単位は時間で、通常0.6〜1.3秒(s)の範囲です。FIはプロセスガスが泡を垂直に通過する時間の尺度と解釈できます。一定O₂供給速度では、メイン脱炭期間中ガス速度はほぼ一定と仮定できるため、発泡高さはFIに直接比例します。
FIに関する非常に重要な特性は、エマルション見かけ粘度です。見かけ粘度が高いほどFIは高くなります。明らかな結果として、見かけ粘度増加は自動的に泡高さ増大をもたらし、十分に高い見かけ粘度では泡が最終的にコンバータから溢れ出し、スロッピングが発生します。見かけ粘度に強く影響するパラメータの一つは固体粒子存在です。ある研究によれば、固体粒子分率をわずか10%増やすだけで、見かけ粘度が50%増加し、泡高さも少なくとも同等に増加します。
スラグ組成が発泡に与える影響は、CaO-SiO₂-FeOスラグを1250〜1400℃で用い、アルミナ坩堝にスラグを入れ、アルゴン(Ar)ガス注入で発泡させた実験研究の対象となりました。観察された様々なパラメータ影響は、水系で最初に用いられたFIを用いて表現されました。FIはガスが泡層を通過する平均移動時間を意味し、FI = Δh/ΔVg、Vg = Qg/A で表せます。Δhはスラグ高さ変化、Vgは表面ガス速度、Qgはガス流量、Aは容器断面積です。FIは冶金スラグの組成違いで0.3〜56秒の範囲で変化しました。この関係は泡VFが発泡高さに依存しない場合に有効とされました。スラグ発泡程度は以来、FIを用いて頻繁に定義されています。
FIの別の計算法は「泡体積変化率 = ガス生成/注入速度 − 気泡破裂による体積変化率」と表せます。したがって、FI = 1/k·e とも表せます。kは気泡崩壊速度定数、eは平均VF。しかし、これらFI定義はほぼ一定ガス流量と化学組成を持つ定常系向けです。BOFスラグ発泡性を説明するには、ガス生成とスラグ組成の動的性質を考慮した動的FI、FI(d) = f(r)·FI が必要です。f(r) = (ガス生成速度 + スラグ体積変化率) / スラグ体積変化率。FIは吹錬全体を通じて時間とともに変化し、最大値を通過するスラグ特性です。
別の研究では、FIがスラグ物理的特性と関連することが示されています。この関係は、FIがスラグ粘度増加とともに増加し、スラグ密度と表面張力増加とともに減少することを示しています。
表面ガス速度のスラグ発泡への影響
Arガス注入で泡を生成するCaO-SiO₂-FeOスラグでの表面ガス速度が発泡に与える影響が研究されています。泡高さが表面ガス速度増加とともに線形に増加することが観察されました。
溶融還元プロセスでは、コンバータは0.3〜3.0m/sの表面ガス速度で操業します。低表面ガス速度での泡は、高ガス速度での泡とは異なります。高表面ガス速度(1m/s超)での泡は膨張スラグで、液体全体が乱流と攪拌によって均一に膨張します。混合高さとVFは表面ガス速度増加とともに増加し、ガス流停止とともに即座に崩壊します。一方、低表面ガス速度(0.01〜0.1m/s)で生成される泡は石鹸泡のようで、ガス流停止とともに徐々に崩壊します。これら観察は、未溶解酸化物がスラグ粘度を変化させない場合、溶融還元プロセス典型のより高い表面ガス速度で有効とされています。
一方で、ある研究では、BOF製鋼で遭遇するような高表面ガス速度(1m/s超)では、液体がガス流によって保持されると示唆されています。この状況ではVFが表面ガス速度に強く依存し、スラグと液体物理的特性には弱く依存すると論じられています。さらに、このガスホールドアップの形成と存在は、ガスによって液体に及ぼされる重力と抗力によって支配されます。
スラグ組成のスラグ発泡への影響
スラグ組成は、吹錬全体を通じて一般に発泡に有利な方向に進化する、発泡に影響する最重要因子の一つです。これは、スラグの物理化学的特性(密度、粘度、表面張力、塩基度)がスラグ組成とともに変化するためです。
ある研究では、P₂O₅添加でFIがわずかに減少し、S添加でわずかに減少することが観察されました。CaF₂(フッ化カルシウム)添加でFIが著しく減少し、MgO添加で著しく増加することが観察されました。これら観察は、1400℃でのCaO-SiO₂-FeOスラグ、Arガス注入による発泡についての研究でなされたものです。この研究では、粒子濃度増加とともにFIが増加することも観察されました。
CaO-SiO₂-FeO-MgOスラグでのFeOとMgO添加がFIに与える影響が別の研究対象となりました。FeO含有量増加に伴いFIはスラグ中約20% FeO質量まで減少、その後約32% FeO質量濃度まで一定。35%CaO-35%SiO₂-30%FeOスラグへのMgO添加も、FeOと同様にFIを減少させる傾向を示しました。
スラグ組成によるFI進化を分析する際、MnOとP₂O₅添加のFIへの影響も検討に値します。CaO-SiO₂-30FeO-MgO飽和スラグへのMnOとP₂O₅添加効果が研究されました。MnO増加でFIがわずかに減少し、P₂O₅添加で3%までFIが増加、それ以上では減少することが観察されました。
温度のスラグ発泡への影響
スラグ温度上昇は、1400〜1550℃範囲で実施された研究において、35%CaO-35%SiO₂-30%FeO-10%MgOスラグの泡指数を減少させることが観察されました。この観察は、表面張力の正温度係数と粘度の負温度係数に起因すると考えられます。表面張力と粘度が発泡に与える影響は、表面張力増加が泡を不安定化し、粘度増加が泡を安定化するため、これら2特性の複合効果で温度上昇とともにFIが減少します。
気泡サイズのスラグ発泡への影響
一般的な観察は、スラグ発泡が気泡サイズに逆比例することです。つまり、大きな気泡からなる泡は、小さな気泡からなる泡より早く崩壊します。この観察は、多孔ノズルからArガス注入する浴溶融タイプスラグでの研究で調査されました。界面反応生成気泡による同一スラグ発泡も研究されました。単一オリフィスノズル生成気泡平均直径は13.5mm、多孔ノズルでは約7.5mmでした。多孔ノズル注入時の測定泡高さが、単一オリフィス注入時より約70%大きいことが観察されました。単一オリフィスから注入Arガスで生成される大きな気泡は多面体形状でしたが、界面反応生成CO気泡は微細球形で、生成泡は比較的安定でした。しかし両ケースとも、気泡サイズはFIに逆比例しました(図3)。
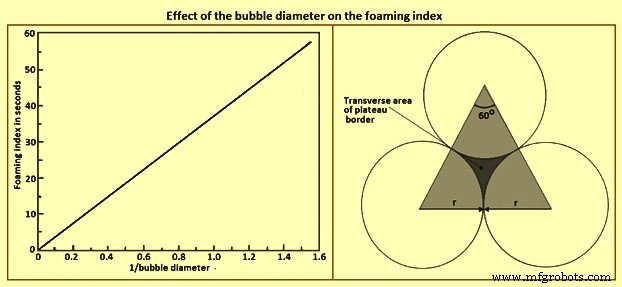
図3 気泡直径のFIへの影響
この観察は、気泡サイズ増大が排水を増加させることで説明されます。図3に示すプラトー境界横断面積が排水速度に影響します。つまり、横断面積は大きな気泡で大きくなり、小さな気泡より排水が増加します。この気泡直径のFIへの影響は、影響度の違いはあれ、気泡サイズとFIの逆比例関係を示しています。しかし、BOF製鋼ではスラグ泡は主にスラグ層へのCOガス捕捉で生成されるため、この場合、CO生成速度と量、乱流、表面張力が気泡サイズへの主要影響因子となります。
スラグ塩基度のスラグ発泡への影響
CaO-SiO₂-FeOスラグで発泡影響因子を調査した研究では、スラグ塩基度が発泡に与える影響が研究されました。研究観察では、FIが塩基度増加とともに最小値を通過します。塩基度増加に伴うFI初期減少は、粘度低下と表面張力増加(FIに負の影響)によるものです。最小FIでのCaO組成は液相線組成を指し、これを超えるとさらなるCaO添加が固体2CaO·SiO₂粒子として析出し、粘度増加により泡を安定化させます。
スラグ密度のスラグ発泡への影響
密度はスラグ発泡に相当な影響を持つ重要な物理的特性です。図4に示すように、スラグ密度はFeO、MnO、MgOなどスラグ成分蓄積で増加し、SiO₂増加と温度上昇で減少します。
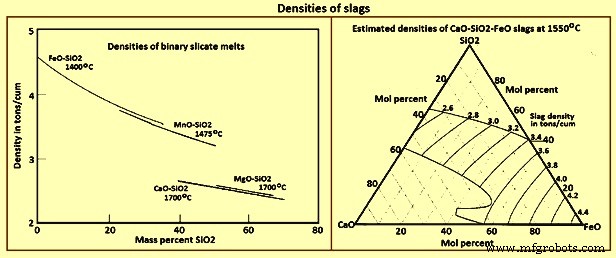
図4 スラグ密度
したがって、FIはFeO、MnO、MgO蓄積で減少し、スラグ中SiO₂含有量増加で増加します。さらに、FeOはスラグ中含有量増加とともに粘度を低下させる能力もあると見なされています。このFIとスラグ密度の逆比例関係はいくつかの研究で示され、影響度の違いはあれ、スラグ密度増加とともに発泡指数が減少することが明らかです。
スラグ粘度のスラグ発泡への影響
スラグ粘度と吹錬中の進化もスラグ発泡に重要な役割を果たします。スラグ粘度は主にSiO₂などネットワーク形成剤によって支配され、FeO、MgO、MnO、CaOなど金属酸化物添加によりネットワーク構造が破壊されスラグ粘度が低下します。
BOF製鋼プロセスでは、吹錬最初の数分間にスロッピングが発生するのが一般的観察です。これは、プロセス開始時の低温と未溶解石灰粒子存在によるスラグ粘度増加が、高脱炭速度と同時に起こるためです。さらに、スラグ経路がスラグ液相線温度を下回ると、第二相粒子が析出します。これら第二相粒子は泡気泡より小さいため、液体スラグ粘度を増加させ泡を安定化させます。しかし、泡体積は粘度増加とともに増加するのは臨界粘度値までで、それ以上ではガスがスラグをチャネリングし泡立たなくなります。いくつかの研究で、FIがスラグ粘度増加とともに増加することが示されています。
基本的に、粘度効果は泡内気泡膜排水と破裂にあります。粘度増加は、気泡膜厚を増やして気泡融合を遅らせ、プラトー境界を通る液体下向き流(液体排水)を減らすことで泡を安定化させます。
スラグ表面張力のスラグ発泡への影響
液体表面張力は、液体表面分子が液体内他分子から受ける凝集力によって存在します。結果として、表面張力は液滴形成と、液体分子が液体から逃げるのを阻害する役割を果たします。BOF製鋼では、スラグ/金属エマルションと泡形成がスラグ表面張力によって影響を受けます。さらに、スラグと金属間物質移動もスラグ表面張力によって相当程度影響されます。純液体鉄表面張力は1550℃で約1.8N/mで、水の約25倍です。一方、純液体酸化物とスラグ表面張力は非常に低く、0.20〜0.70N/m範囲です。
スラグ表面張力は温度とスラグ組成で変化傾向があります。S、P、O₂、N₂(窒素)など非金属元素は液体鉄で異なる強さで表面活性を持ちます。一方、SiO₂、P₂O₅、MnOなど酸化物はスラグ表面張力を低下させ、Al₂O₃(アルミナ)はわずかに増加させます。
金属-スラグ間界面張力もBOF製鋼プロセスで表面張力と同様に重要な因子です。したがって、界面張力は金属/スラグエマルション形成と金属-スラグ間物質移動に、表面張力と同様に影響します。スラグ/金属界面界面張力が低いと、界面物質移動と泡/エマルション形成を助け精錬プロセスを促進し、有利です。しかし、低界面張力は液体金属によるスラグ液滴捕捉とスラグ-金属強力付着も促進し、タッピング段階でのスラグ-金属物理的分離をより困難にします。
液体鉄に添加されるさまざまな元素が、液体金属とスラグ間界面張力に異なるレベルで影響を与えます。一般に、添加元素のほぼすべてが液体鉄界面張力を低下させます。BOF製鋼では、O₂とSが金属中で最強の表面活性元素と見なされ、界面張力を著しく低下させます。さらに、FeOとMnOがスラグ中表面活性酸化物成分と見なされ、金属-スラグ間界面張力を低下させます。
浴溶融スラグが発泡するには、P₂O₅、CaF₂、Fe₂O₃(酸化鉄(III))、V₂O₅(五酸化バナジウム)、Na₂O(酸化ナトリウム)など表面活性成分存在が必須です。このような表面活性化合物は粘度低減能力を持ち、最も重要なのはスラグ表面張力を低減させ、スラグがガスを捕捉して泡を生成できるようにすることです。
表面/界面張力影響の一面は、スラグ/金属界面で生成される気泡サイズを決定する能力です。したがって、スラグ表面張力とスラグ/金属界面張力増加は気泡直径を増加させ、泡を不安定化させます。一方、金属表面張力増加で生成される小さな気泡によって泡は安定化します。さらに、すでに生成された泡の気泡膜は、表面張力増加とともに膜排水増加を経験します。これは気泡膜曲率が表面張力増加とともに増加することによる、膜内液体のプラトー境界への吸引増加によるものです。
製造プロセス