



再加熱炉における鋼材加熱:熱間圧延効率の向上
再加熱炉は熱間圧延プロセスにおいて重要な設備であり、あらゆる熱間圧延ミルの心臓部です。鋼材の再加熱は連続プロセスです。圧延対象鋼材は再加熱炉入口で装入されます。鋼材はプッシャー機のラムが鋼材と直接接触することで、炉床上を前進させられます。鋼材は再加熱炉の予熱ゾーン、加熱ゾーン、浸透ゾーンを通過する際に、予熱、加熱、浸透されます。炉の浸透ゾーン末端で、鋼材はイジェクターにより炉から排出され、圧延ミルで圧延されます。排出時の加熱鋼材温度はいくつかの要因に依存し、1100℃~1250℃の範囲で変動します。
再加熱炉の能力と特徴
再加熱炉の規模は通常、圧延ミルに十分熱い鋼材を供給する能力として、トン/時で表されます。異なる材質組成、寸法、装入温度を持つ鋼材が炉内に同時に滞在可能です。
鋼材加熱用再加熱炉は通常、高エネルギー消費設備と見なされます。熱発生プロセスが燃焼プロセスであるため、大気へ相当量の汚染物質も排出します。再加熱プロセスは圧延ミル運営の経済性に大きな影響を与えます。
連続再加熱炉の3タイプ
圧延ミルで使用される連続再加熱炉には通常以下の3タイプがあります。(i) プッシャー型炉、(ii) ウォーキングハース炉、(iii) ウォーキングビーム炉。
プッシャー型炉の欠点
プッシャー型炉には以下の欠点があります。(i) 耐火炉床の頻繁な損傷、(ii) 加熱鋼材へのスキッドマーク付着、(iii) スキッド水冷却によるエネルギー損失、(iv) 上下燃焼炉での鋼材支持構造がエネルギー使用に悪影響、(v) 鋼材排出時に装入を伴う必要、(vi) 鋼材サイズ・重量と炉長が摩擦で制限され、炉内での鋼材積み上げ可能性、(vii) 鋼材を四方向から加熱することが不可能。
再加熱炉の機能と構造
再加熱炉は装入鋼材を圧延温度まで加熱し、圧延ミルでの熱間圧延に適した状態にします。圧延温度とは、鋼材が圧延プロセスでの塑性変形に適した温度です。このためには、鋼材のミクロ組織がオーステナイト領域にある温度である必要があります。
圧延対象鋼材は通常ビレット、ブルーム、スラブの形状です。形状は正方形、長方形、平板、丸形などです。これらは炉の装入層を形成します。炉は上部燃焼または上下燃焼のいずれかです。バーナーは炉端部、側面、または炉屋根に配置可能です。再加熱炉は液体燃料、ガス燃料、固体燃料のいずれかを使用可能です。バーナーは均一な熱分布を達成するよう配置されます。
再加熱炉で鋼材を圧延温度まで加熱する通常または従来の加熱方法は、使用燃料の化学量論比で、またはわずかに上回る条件で動作するバーナーで炉を燃焼させ、鋼材を加熱することです。100%化学量論比とは、燃料の完全燃焼をもたらす空気/燃料比で、炉内ガス雰囲気が窒素(N₂)、二酸化炭素(CO₂)、水蒸気(H₂O)のみで構成される状態を指します。100%化学量論比をわずかに上回る空気/燃料比での燃焼では、炉内ガス雰囲気に少量の酸素(O₂)が含まれます。また、炉内の高温により、一部のN₂が窒素酸化物に変換されます。
鋼材が炉内を通過する間、エネルギーは高温バーナー燃焼ガスからの対流(鋼材と直接接触)と、加熱された炉壁・炉屋根からの放射により鋼材へ伝達されます。鋼材内部でのエネルギー伝達は熱伝導により行われます。放射による熱エネルギー伝達が最も効率的な熱エネルギー伝達方法です。放射熱伝達は鋼材装入層によって形成される有効伝熱面積を通じて行われます。
再加熱炉の主要構成要素
- 高温運転温度で熱を保持する耐火・断熱材料で構築されたチャンバー
- 鋼材を支持・搬送する炉床
- 固体・液体・気体燃料を使用し、チャンバー内温度を上昇・維持するバーナーセット
- チャンバーから燃焼排ガスを除去するシステム
- 炉チャンバーへの鋼材導入・排出システム
3ゾーン構成
前述の通り、炉は基本的に以下の3ゾーンに分かれます。(i) 予熱ゾーン、(ii) 加熱ゾーン、(iii) 浸透ゾーン。
- 予熱ゾーン:装入鋼材を予熱する。鋼材温度を段階的に上昇させる役割。鋼材表面の初期緩やかな加熱は、鋼材内の熱応力制御に必要。
- 加熱ゾーン:鋼材表面温度を急速に上昇させる。鋼材による熱吸収の大部分はこのゾーンで達成される。
- 浸透ゾーン:鋼材内部温度を制御し、可能な限り断面全体で均一温度を達成する。このゾーン温度は段階的に上昇させ、鋼材の目標排出温度を得る。
再加熱炉では、主要な加熱量は加熱ゾーンで行われます。鋼材芯部と表面の温度均一性を所望限度まで達成するのは浸透ゾーンです。排ガスは鋼材と逆方向に移動するため、予熱ゾーンで対流による相当量の廃熱回収が確保されます。予熱ゾーンは回収ゾーンとも呼ばれます。排ガスの流速と炉内滞留時間は、その顕熱を鋼材へ効果的に伝達するために重要です。
再加熱炉に要求される性能
再加熱炉は高燃料効率である必要があります。必要な要件は以下の通りです。(i) 適切な屋根プロファイル、(ii) 効果的なゾーン別熱分布、(iii) 回収熱伝達のための最適予熱ゾーン長、(iv) 適切なバーナー位置、(v) 排ガス出口の適切な位置、(vi) 炉チャンバー内で鋼材加熱と全熱損失克服に十分な熱を放出、(vii) 炉ガスから鋼材表面への利用可能熱の効果的伝達、(viii) 炉外皮温度最小化のための適切な断熱、(ix) 炉チャンバー圧力の効果的制御による外気侵入排除、(x) 重要炉パラメータ制御のための必要計装、(xi) 廃熱回収設備、(xii) 排出ガス制御設備。
基本運転要求事項
- 鋼材圧延に必要な所望最低温度を一貫して達成
- 鋼材表面、芯部、長手方向の温度差を所望レベル(15℃~25℃)に最小化
- コールドスポット(スキッドマーク)を最小化
- 鋼材の過熱・焼損を回避
- スケール生成を最小化
- 鋼材表面の脱炭を最小化
- 装入材料への熱応力とクラックを回避
- 鋼材底面の傷を排除
- 低エネルギー消費と炉からの最小熱損失
- 排ガス顕熱の最大回収
- 燃焼由来排出物の低減
- シンプルで容易な制御機能システム
再加熱炉の熱効率
再加熱炉の熱効率は、初期温度から圧延温度まで加熱する際の鋼材装入熱含量増加分を、燃料から供給されるエネルギー(潜熱エネルギーと顕熱エネルギーの両方を含む)で割ったものと定義されます。
連続プッシャー型再加熱炉を持つ圧延ミルでは、再加熱炉が総エネルギー消費の約70%~80%を占めます。プッシャー型炉は慢性的な低効率問題を抱えています。このタイプ炉の熱効率は通常20%~30%程度で、大量の熱が失われます。炉内熱損失の理由は複数あり、(i) 炉構造体に蓄積される熱、(ii) 炉外壁・構造からの熱損失、(iii) 器具・工具・設備によって持ち出される熱、(iv) 炉内への冷気浸入加熱に必要な熱、(v) 炉内燃焼用過剰空気によって持ち出される熱、(vi) 排ガスによる熱損失、(vii) リークによる熱損失、(viii) スキッド冷却用冷却水への熱損失などです。最大の熱損失源は炉から出る排ガスです。炉温度が高いほど排ガスを通じた損失は大きくなります。プッシャー型再加熱炉の典型的な熱収支図を図1に示します。
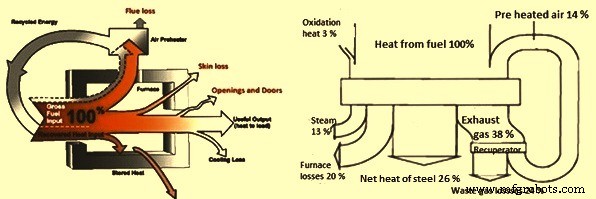
図1 プッシャー型炉の典型的な熱収支図
鋼材加熱と運転プラクティス
再加熱炉での鋼材加熱は運転プラクティスの影響を受けます。良好な運転プラクティスは、スケール生成、燃料消費、加熱品質のより良い制御が可能です。また炉生産性にも影響します。運転プラクティスに影響する要因には、(i) 床面カバレッジ、(ii) 鋼材排出温度、(iii) 鋼材長手方向と断面の温度均一性、(iv) 燃料燃焼制御、(v) 排ガス中O₂制御による炉内過剰空気流入制御、(vi) 炉圧制御、(vii) 廃熱回収が含まれます。
燃焼制御は鋼材が吸収する顕熱を最適化します。燃料の効率的使用は炉内雰囲気内の排ガス流れを制御します。炉内単位燃料消費は、(i) 燃料発熱量(CV)、(ii) 炉内雰囲気過剰空気、(iii) 燃焼空気予熱温度、(iv) 燃焼ゾーン温度、(v) 炉入口鋼材温度、(vi) 鋼材による床面カバレッジ、(vii) 鋼材排出温度、(viii) 炉からの熱損失、(ix) ミル遅延の影響を受けます。
石炭焚き再加熱炉の特殊考慮事項
石炭焚き再加熱炉の場合、石炭の発熱量以外に以下が重要です。(i) 石炭の灰分、水分、揮発分含有量、(ii) 粉砕時の粒度分布均一性、(iii) 粉砕石炭と搬送媒体(燃焼空気)の均一混合、(iv) バーナーへの粉砕石炭安定供給レート。粉砕石炭は通常空気中に浮遊させて搬送します。リーンフェーズ搬送方式を使用し、搬送空気をバーナー一次風として使用します。この場合、搬送要件が一次風流量を決定し、バーナーノズル一次風吐出速度がモメンタム最適化、ひいては燃焼最適化の唯一の変数となります。
空気速度は石炭を浮遊維持するのに十分でなければなりませんが、高すぎると急速な摩耗と過大圧力損失を招きます。最小推奨搬送速度は22m/s、最適は25m/s、絶対最小は19-20m/sです。速度が低いと石炭がデッドスペースに落下・蓄積し、自然発火のリスクから深刻な火災・爆発リスクを生じます。
粉砕石炭は搬送空気中のパイプ内で必ずしも均一に分布しません。しばしば深刻な不均一分布「ローピング」が発生します。これは予測困難ですが、システムの曲がりが多く、パイプランが長いほど悪化傾向があります。ローピングは検出・定量化が困難ですが、炎形状と放熱プロファイルの面からバーナー性能に悪影響を与えます。
廃熱回収の重要性
再加熱炉からの排ガスは、炉内鋼材温度より高温で炉を離れます。炉を出る排ガスの顕熱は、炉への熱入力の約35%~55%を運び去る可能性があります。過剰空気量と排ガス温度が高いほど、炉からの熱流出は大きくなります。したがって、廃熱回収は再加熱炉の燃料効率を決定する上で非常に重要な役割を果たします。排ガス顕熱を炉へリサイクルする重要な方法の一つは、廃熱レキュペレーターでの燃焼空気予熱です。
廃熱回収には直接的・間接的利益があります。直接的利益:(i) 加熱システム効率向上と単位燃料消費削減、(ii) スタック排出ガス温度低下、(iii) 予熱燃焼空気による高炎温度、(iv) 炉内鋼材の高速加熱、(v) 炉生産性向上。間接的利益:(i) 大気汚染低減、(ii) 設備サイズ縮小、ひいてはそれら設備運転エネルギー削減。
加熱曲線と滞留時間
一度鋼材装入ピースが再加熱炉へ送られると、入口、予熱ゾーン、加熱ゾーン、浸透ゾーン、出口を順次通過します。その移動中、加熱曲線で制御される鋼材表面温度と、炉内での鋼材滞留時間が温度均一性を決定します。さらに、加熱曲線と滞留時間はエネルギー消費/燃料消費に影響します。表面温度分布は主に放射により、部分的に対流と伝導熱伝達により支配されます。鋼材表面での熱平衡を仮定すると、典型的な加熱曲線(鋼材表面温度)はアークタンジェント関数で表現できます。装入温度(Tc)、排出温度(Td)、炉長(L)で無次元化・正規化した表面温度分布(Ts)と鋼材位置(z)の関係を図2にプロットしています。
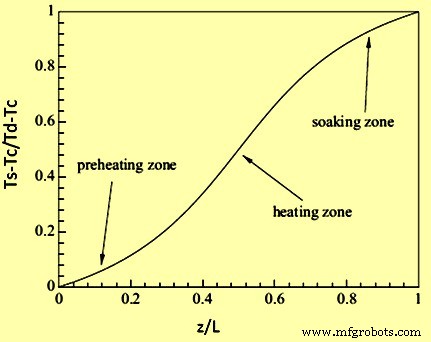
図2 再加熱炉での鋼材加熱に使用される典型的なアークタンジェント曲線
加熱効率に影響する要因
再加熱炉の低熱効率に寄与する要因には以下が含まれます。(i) 炉能力と圧延ミル能力のミスマッチ、(ii) 燃焼用不適切設備、(iii) レキュペレーター未設置、または能力不足・非効率レキュペレーター、(iv) 空気/燃料比制御システム未設置またはバイパス、(v) 自動温度制御・炉圧制御システム未設置、(vi) 炉と燃焼システムの不適切なメンテナンスと運転、(vii) 炉構造への熱蓄積、(viii) 炉外壁・構造からの損失、(ix) 搬送コンベア、治具、トレイ等による炉外への熱搬出、(x) 開口部・高温露出部からの放射損失、(xi) 炉への冷気浸入による熱搬入、(xii) バーナーで使用される過剰空気による熱搬出。
製造プロセス