



鋼材バー・ロッド・ワイヤ引抜き:精密冷間加工技術
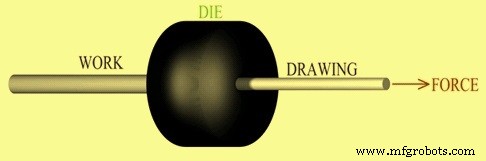
引抜きは、鋼ワークピースの断面積を減らして成形する金属加工プロセスです。これは、ワークピースより小さい断面積のダイスをワークピースに通すことで達成されます。引抜きプロセスでは、ダイス出口側に引張力を加えることでワークピースをダイスに引き抜きます。鋼ワークピースが引抜かれるとき、それは室温で引抜かれます。この時点で、冷間加工または冷間鍛造が行われます。引抜き時の冷間加工により、鋼材の幾何学的・機械的特性が変化し、横方向寸法(例:直径)が減少し、長さが増加しますが体積は変わりません(廃棄物のない加工)。引抜きダイスでの塑性変形の結果、鋼材は強化され、強度特性が増加し、塑性特性が低下します。引抜き変形は多数の要因に影響され、 그중 化学成分、材料強度、温度、アプローチ角、潤滑、引抜き速度、摩擦係数、ダイス寿命と摩耗、断面積減少率が最も重要です。
ワイヤ引抜きの特徴
ワイヤ引抜きは主にバー引抜きと同じですが、コイル可能なより小径材料を扱います。一般的に引抜きベンチで連続操作として実行されます。ワイヤ引抜きプロセスは長年にわたりほとんど変わっていません。ワイヤを選択したゲージに引抜くために、ダイスおよび/または一連のダイスの組み合わせを使用します。
プロセスの原理を図1に示します。
引抜きプロセスの目的
引抜きプロセスには以下の目的があります。
- バーまたはワイヤの形で、非常に特定かつ精密な断面寸法の引抜き製品を製造すること。
- 仕上げ表面を改善し、ロッドやバーからスケールを除去すること。滑らかな光沢表面を得ること。
- 完成鋼材の引張強度を改善し、特定の機械的特性を得ること。
- 完成鋼材により一貫した円形形状を与えること。
引抜きプロセスの手順
引抜きプロセスには以下の3ステップがあります。
予備作業
予備作業では、以前の冶金プロセス(圧延、熱処理など)によるスケールをバーまたはロッドの表面から除去する表面清掃を最初に行います。一般的な方法は機械的清掃、いわゆるショットブラストで、高エネルギーで打ち出される鋼研削材によるスケール除去で構成されます。これはショットブラストマシンと呼ばれる専用機械で行われます。ショットブラストマシンは、スケールの大気への飛散を防ぐ高効率換気システムを装備しています。ショットブラストは環境に優しい方法です。表面清掃は酸洗、水洗、乾燥でも可能ですが、通常は好まれません。原材料に残留酸がある場合、石灰浴に浸して中和する必要があるためです。このプロセスも環境に優しくありません。
スケール除去後、ヘッドエンドの径減少はポインティングまたは強制通しで行われます。引抜きを開始するためにダイスに材料を挿入し、引抜きベンチの引き込みドッグで把持するために端部をポインティングする必要があります。端部ポインティングは、例えば機械加工、水平油圧プレスでのプッシュブローチング、圧延で行えます。ポインティングされた端部は引抜き後に切り落とされます。
バーとロッドの予備矯正が行われます。これは通常ローラーまたは円筒矯正機で実施されます。
引抜きプロセス本体
投入材料と導入設備に応じて、引抜きプロセスはバーtoバー、バーtoロッド、ワイヤロッドtoバー、ワイヤロッドtoワイヤ(コイル)として実行できます。
ポインティングされたバーまたはワイヤロッドがダイスを通して引き抜かれます。引抜き材料がダイスを通過すると、その体積は同じままなので、直径が減少するにつれて長さが増加します。通常、バーまたはワイヤロッドは所望のサイズに達するために、連続的に小さなダイスを通して1回以上の引抜きを必要とします。アメリカワイヤゲージスケールはこれに基づいています。これは小規模では引抜きプレートで、大規模商業的には自動機械を使用して実行できます。ワイヤ引抜きプロセスは冷間加工により材料特性を変化させます。細線での断面積減少率は一般的に15〜25%、太線では20〜45%です。特定ジョブの正確なダイスシーケンスは、断面積減少率、投入ワイヤサイズ、出側ワイヤサイズの関数です。断面積減少率が変わると、ダイスシーケンスも変わります。
極細ワイヤは通常バンドルで引抜かれます。バンドルでは、ワイヤは類似特性だが化学抵抗性が低い金属で分離され、引抜き後に除去可能です。断面積減少率が50%を超える場合、通常再引抜き前に中間焼鈍ステップが必要です。
シングルブロックワイヤ引抜き機は、ダイスを精密に保持し、ワイヤを穴を通して着実に引抜く手段を備えます。通常の設計は、ダイスを保持するブラケットを立てた鋳鉄ベンチまたはテーブル、および回転してワイヤを表面に巻き取ることでダイスを通して引き抜く垂直ドラムで構成されます。ワイヤコイルは、ダイスの後ろにある別のドラムまたは「スイフト」に蓄えられ、必要に応じてワイヤを繰り出します。ワイヤドラムまたは「ブロック」は、垂直シャフトへの迅速な連結/解除手段を備え、ワイヤ運動を瞬時に停止/開始できます。ブロックはテーパー形状で、完成時にワイヤコイルを上方に容易に滑り落とせます。ワイヤをブロックに取り付ける前に、十分な長さをダイスを通して引抜く必要があります。これは、回転ドラムに巻かれたチェーンの先端にある一対のグリッピングパンチャーによって行われ、ワイヤをブロックに2〜3巻きできるまで引抜き、端を小さなネジクランプまたはバイスで固定します。ワイヤがブロックに乗ると、動き出し、ワイヤが着実にダイスを通して引抜かれます。ブロックが均等に回転し、真円で一定速度でワイヤを引くことが非常に重要で、そうでなければ「スナッチング」が発生し、ワイヤが弱くなったり切れたりします。ワイヤ引抜き速度は、材料と減少量によって大きく異なります。
連続ブロック機は、ワイヤが連続的に引抜かれる一連のダイスを持つ点でシングルブロック機と異なります。伸長とスリップにより、ワイヤ速度は各連続再引抜き後に変化します。この速度増加は、各ブロックに異なる回転速度を持たせることで対応します。これらの機械の1台には3〜12個のダイスが含まれることがあります。すべてのダイスを通してワイヤを通し、ブロック周りに巻く操作を「ストリンギングアップ」と呼びます。潤滑配置にはダイスに潤滑剤を溢れさせるポンプが含まれ、多くの場合ブロック底部部分も潤滑剤中で回転します。
冷間加工の影響を打ち消し、さらなる引抜きを可能にするために中間焼鈍が必要なことがよくあります。最終焼鈍も完成品に使用され、延性と電気伝導度を最大化することがあります。
仕上げ作業
仕上げ作業には、切断とクロッピング、矯正、端部仕上げ(面取りなど)、検査(NDTなど)、防食保護、梱包と出荷が含まれます。
潤滑
適切な潤滑は、ダイス寿命向上、引抜き力と温度低減、表面仕上げ改善のために引抜きで不可欠です。以下は異なる潤滑方法です。
- ウェット引抜き - ダイスとワイヤ/ロッドが潤滑剤に完全に浸漬される
- ドライ引抜き - ワイヤ/ロッドが潤滑剤容器を通過し、ワイヤ/ロッド表面に潤滑剤がコーティングされる
- 金属コーティング - ワイヤ/ロッドが固体潤滑剤として作用する軟金属でコーティングされる
- 超音波振動 - ダイスとマンデルを振動させ、力を低減し、パスあたりのより大きな減少を可能にする
オイルなど様々な潤滑剤が使用されます。別の潤滑方法は、ワイヤを硫酸銅溶液に浸漬し、銅膜を析出させて一種の潤滑剤を形成することです。一部のワイヤクラスでは、最終引抜き後に銅を残して防錆や容易な半田付けを可能にします。
引抜きダイス
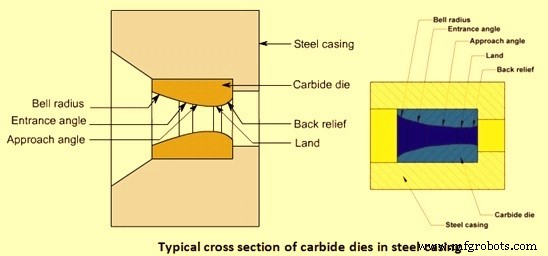
引抜きダイスは通常、工具鋼、超硬(タングステンカーバイド)、ダイヤモンドで作られ、超硬と人造ダイヤモンドが最も一般的です。極細ワイヤ引抜きには単結晶ダイヤモンドダイスが使用されます。鋼ワイヤ引抜きには超硬ダイスが使用されます。ダイスは鋼ケーシングに収められ、ダイスを裏打ちし、容易なダイス交換を可能にします。ダイス角度は通常6°〜15°の範囲で、各ダイスには少なくとも2つの異なる角度(進入角とアプローチ角)があります。ワイヤダイスは通常、ワイヤを引抜くために動力と共に使用されます。ダイスの両端にワイヤコイルがあり、減少した直径でワイヤを引き、巻き取ります。図2に鋼ケーシング内引抜きダイスの典型的断面を示します。
引抜き設備と引抜きワイヤの用途
引抜き機にはいくつかのタイプがあります。これらは以下のようにグループ化されています。
- 引抜きフレーム
- ブルブロックとモーターブロック
- 多重引抜き機
- 細線機
- タークスヘッド形状ワイヤ引抜き機
- 引抜きベンチ
ワイヤ引抜き機に取り付ける補助装置は、ペイオフリール、安全停止、溶接機、ポインター、矯正・切断機、ロータリー矯正機、ロール矯正機などです。
引抜きワイヤは、電気ワイヤやTVケーブルのような通常想定されるもの以上に多くの用途があります。例えば、あらゆる種類のスプリングは引抜きワイヤで作られ、世界中の建設で使用されるリバーも引抜きワイヤ製です。クリップとステープルは細い引抜きワイヤから作られます。車輪のスポーク、ワイヤブラシ、金属ハンドルも引抜きワイヤで作られます。文字通り数千の完成品が引抜きワイヤに依存しています。この増大し続ける需要を満たすため、金属加工会社が年間数百万キロメートルのワイヤを引抜いています。このためワイヤ引抜きは極めてコストセンシティブで競争の激しい市場です。逆に、世界中のワイヤ引抜き設備メーカーとプロセス設備メーカーは、設備の生産性と効率改善に非常に敏感です。
製造プロセス
- コールドドローイング(冷間引抜き)完全解説:精密金属成形プロセスの原理・種類・機械的特性向上・用途
- Alloy 25 高強度銅合金ロッド&バー TB00(C17200)
- Alloy 25 ロッド&バー TD04(C17200)─ 高強度プレミアム銅合金
- Alloy 25 高強度ロッド&バー(C17200)─ 優れた導電性と耐久性
- Alloy 25 高強度ロッド&バー TH04(C17200)─ 最高レベルの強度と導電性
- 合金165 (C17000) TB00 ロッド・バー – 高強度、低ベリリウム、産業グレード性能
- 合金165 (C17000) TD04 ロッド・バー – 高強度・耐食性
- 高性能合金165 (C17000) TF00 ロッド・バー – 優れた強度と伝導性
- 合金165 (C17000) TH04 ロッド・バー – 最高強度・耐久性
- 合金3(C17510)TB00ロッド・バー:高性能高伝導率銅合金
- 高性能合金3(C17510)TD04ロッド・バー:優れた伝導率と強度