



金属引抜き加工の理解:線材、棒材、管材引抜きを徹底解説
引抜き加工(ドローイング)とは
引抜き加工は、工作物の断面積を減らし長さを増やすために使用される金属成形プロセスです。このプロセスは引張力に関連しており、これが押出、鍛造等の他の金属成形プロセスと区別されます。このプロセスでは、大きな断面の工作物を、工作物断面積と比較してより小さな開口部を持つダイを通過させるように強制します。これにより工作物が塑性変形し、断面積を減らし長さを増やします。このプロセスはワイヤー、ロッド、チューブ等の製造に使用されます。
引抜き加工の要件
- 材料は引張力を維持するのに十分な延性を持つこと
- 材料は高い引張応力を持つこと
- ロッドまたはワイヤーは引抜き前に適切に洗浄され、粉塵やスケールが除去されていること
- 作業に関連する摩擦を低減するために適切に潤滑されていること
引抜きプロセスの種類
引抜きプロセスは以下の3種類に分類されます:
線材引抜き(ワイヤードローイング)
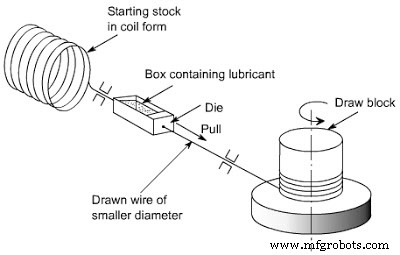
ワイヤーは円形、小径、柔軟なロッドです。ワイヤードローイングは冷間加工プロセスです。一定の特定公差内で様々なサイズのワイヤーを製造する作業です。このプロセスでは、連続するワイヤードローイングダイを通過させることで太いワイヤーの直径を減らします。連続ダイは前のダイより小さな直径を持ちます。ダイは主にチルド鋳鉄、タングステンカーバイド、ダイヤモンド、その他工具材料で作られます。1パスでのワイヤー断面積最大減少率は45%未満です。
棒材引抜き(ロッドドローイング)
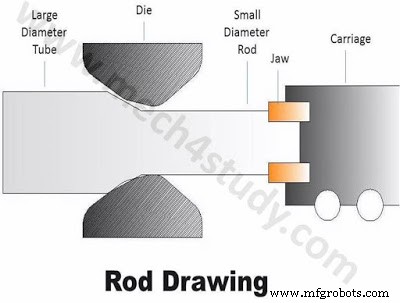
ロッドドローイングはワイヤードローイングと類似プロセスですが、ワイヤーと比較して剛性があり、より大径です。ワイヤーはコイル状にできるがロッドは直線状態を保つ必要があるため、ワイヤードローイングと比較してより重い装置が必要です。工作物をまずダイに供給し、キャリッジで引っ張ることで長さを増やし断面を減らします。その後ロッドをセクションに切断します。
管材引抜き(チューブドローイング)
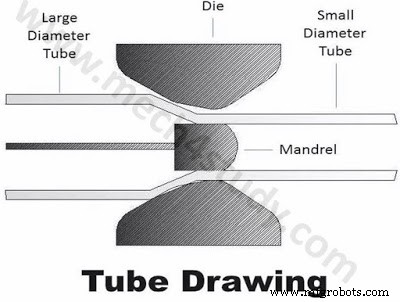
チューブドローイングも他の2プロセスと類似ですが、マンドレル(心金)を使用してチューブの肉厚と断面直径を減らします。このマンドレルはダイと共に配置され、工作物はロッドドローイングで説明したようにキャリッジシステムで引っ張られます。チューブは円形または矩形です。これも引抜き作業完了には複数パスが必要です。
作動プロセス
すべての引抜きプロセスは同一原理で動作します。作動手順は以下の通りです:
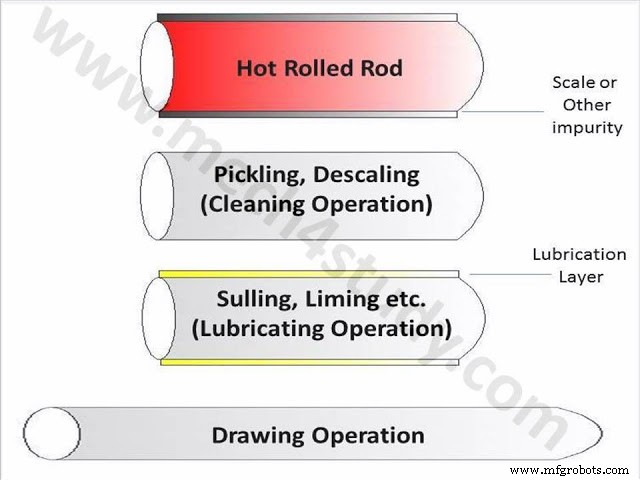
- 鍛造、押出、遠心鋳造等の他の金属成形プロセスによって熱間圧延ロッドを作成する。
- ダイへの進入を容易にするため、ロッドを尖らせる。
- ロッドから粉塵やその他のスケール粒子を洗浄除去する。このプロセスは酸洗いによって行われる。
- 準備されたスキン(表面)に潤滑剤を塗布する。このプロセスではサルファー処理、銅めっき、リン酸塩処理、石灰処理のいずれかを使用。サルファー処理はフェロウス水酸化物でコーティングするプロセス。リン酸塩処理ではマグネシウムまたは鉄リン酸塩をコーティング。CuとSnは高強度材料の潤滑剤として使用。オイルとグリースはワイヤードローイング用、石鹸はドライドローイング用。
- ロッドを様々なダイを通して引き抜き、所望形状に変換する。ダイはいくつかの応力を受けるため、タングステンカーバイド等の高強度合金鋼で作られる。
用途
- 電気産業で使用される銅、アルミニウム等のワイヤー製造
- クリップ、コイルスプリング等はワイヤードローイング製品
- 小径ロッドとチューブは引抜き製品
- 小断面の長尺製品製造に使用
以上がワイヤードローイング、ロッドおよびチューブドローイングのような引抜きプロセスの種類と基本原理についての解説です。ご質問がありましたらコメントでお知らせください。この記事がお役に立てば幸いです。ぜひソーシャルネットワークで共有し、当サイトを購読してさらなる興味深い記事をお楽しみください。
製造プロセス