



鋼鋳造レードルと耐火物ライニング:現代製鋼の効率化を支える技術
鋼鋳造レードル(STL)は、製鋼炉から鋳造設備へ溶銑を収容・輸送するために製鉄所で必要とされます。今日、STLは古い溶鋼ショップでレードルが単に溶鋼炉からインゴット金型へ溶銑を輸送するために使用されていた時代よりも、はるかに複雑な方法で使用されています。
STLで実行される他の機能には、温度制御、脱酸、浸炭剤とフェロアロイの添加、介在物浮上があります。近年、厳しい仕様を持つ様々な鋼種の需要が大幅に増加しています。これらの鋼は二次精錬プロセスで生産されます。STLのライニングは、二次精錬プロセスに関連するますます厳しい使用条件に耐えなければなりません。これらの厳しい条件は、より長い保持時間、より高い液温、アーク/化学加熱です。不活性ガスでの洗浄と溶銑脱ガス、合金化、合成スラグの使用もライニング摩耗を加速します。これらの活動により、STL耐火物の品質への要求が非常に高まっています。
現代の溶鋼ショップでは、STLはスキミング、洗浄、再加熱、脱ガスプロセスの移動コンポーネントとして機能します。これらのショップでの与えられたヒートの露出時間は、以前のインゴット鋳造に必要だった時間の2〜5倍に拡大しています。
熱保持とライニング寿命
STLは輸送中と各プロセスステップ中の熱損失を最小限に抑えて熱を保持することも要求されます。この点で、初回ヒート前のレードル適切な予熱と、後続ヒートでのレードルサイクリングにより熱損失を最小限に抑える方法で、大きな進歩が達成されています。
STLは耐熱性と強度を備えて設計されています。また、レードルを断熱する必要があります。適切な断熱は、STLに収容された溶銑が適切な温度を維持するために必要です。
STLの耐火物ライニング寿命は、安全上の理由とプロセス遅延回避のために予測可能で再現可能でなければなりません。STLはライニングメンテナンスのためにしばしば循環から外されます。これは鋼生産への適切なレードル供給に影響を与える可能性があります。また、STL用耐火物コストは大きく、使用済みライニングの処分コストもかなりの額です。
最も適切な耐火物ライニングの選定は、STL循環サイクル、二次製鋼プロセス、鋼品質、レードル可用性、新しい耐火物開発、ショップロジスティクス、粗鋼1トンあたりの耐火物コストなど、多数の要因に依存します。
レードル循環サイクル
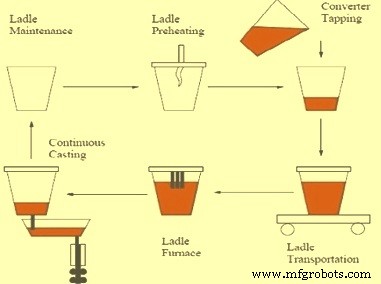
レードルターンアラウンドタイムは1回の循環サイクルを完了するのに必要な時間で、溶鋼ショップの円滑な運営に重要です。通常、レードルでの1回の溶銑タッピングから次の溶銑タッピングまで数時間かかります。レードルターンアラウンドタイムが循環に投入する必要があるレードル数を決定します。レードル循環サイクルには以下のステップが含まれます。
- STLの検査とメンテナンス - STLは約1600〜1650℃の温度で長期間溶銑を保持する必要があります。これらの高温とSTLで実行される様々なプロセスによりライニング摩耗が生じます。したがってSTLは良好な状態を保つために継続的な検査とメンテナンスが必要です。ヒート間のSTL処理は、レードルスラグ除去、レードルウェル清掃、スライドゲート検査と修理、レードルウェル砂充填のために必要です。
- レードル予熱 - 検査とメンテナンス後、STLを予熱してレードル内部温度を望ましい値に引き上げます。検査とメンテナンス後にレードル内部温度がすでに望ましいレベルにある場合、このステップはバイパスできます。
- 溶銑タッピング - 一次製鋼プロセスからの溶銑がSTLにタッピングされます。溶銑タッピング時、二次精錬プロセスを実行するためにSTLに十分なフリーボードがあることを確認する必要があります。
- レードル輸送 - 溶銑を入れたSTLは通常トランスファーカーで二次精錬プロセスに輸送されます。このステップでは、温度損失制御のため溶銑入りレードルの待機を避けるべきです。
- 二次精錬プロセス - STL内の溶銑が鋼種要件に応じて二次精錬プロセスで様々な処理を受けます。この段階で溶銑の化学成分と温度調整が行われます。溶銑洗浄も層化低減と鋼の均質化のために実施されます。
- 連続鋳造 - 二次製鋼プロセス後、レードルカバーコンパウンドをSTL内溶銑表面に投入して放射によるトップ熱損失を低減し、STLを連続鋳造(CC)機のレードルタレットに移送して溶銑鋳造を行います。レードルカバーも熱損失低減に使用されます。CC操作終了後、残留溶銑とスラグをダンピングレードルに捨て、STLをレードル検査・メンテナンスエリアに送ります。
STL予熱とカバー装置は近年大幅に改善され、多くのタイプの予熱装置(レードル水平型または垂直型)が利用可能です。適切なレードル予熱とサイクリングには、熱衝撃を最小限に抑えて耐火物寿命を延ばすなどの利点があります。実際のSTL高速サイクリング能力と予熱装置の最も効率的な使用は、ショップレイアウトとレードル移送能力に依存して操業間で大きく異なる場合があります。
製鋼は複雑で困難なプロセスであり、耐火物タイプと選定は簡単な作業ではありません。耐火物選定自体がしばしば妥協となり、通常、望ましいすべての特性(物理的、化学的、熱的)を1つの材料に兼ね備えることはできません。一つの特性を得るために別の特性を犠牲にすることが多いです。STLの耐火物ライニングは、処理のどの段階でライニングから酸素が取り込まれる場合、生産される鋼の品質にも影響を与える可能性があります。非結合形SiO2を含むライニングは現代レードルで問題を引き起こす可能性があります。
近年、非線形耐火物特性と過渡温度レジームを用いた有限要素解析が、STLでの耐火物挙動研究に採用されています。非常に複雑ですが、これらの研究は本質的に、レードル耐火物がレードルでの使用のすべての段階で適切な圧縮度を維持することを目指しています。過度な圧縮力は、レードル平坦部などの領域で耐火物クラックや座屈を引き起こす可能性があります。望ましいより低い圧縮応力は、ジョイントや隙間を形成し、溶銑やスラグの浸透を許す可能性があります。
耐火物特性は、STLでの適切な挙動を提供するように調整可能です。耐火物膨張をより望ましいレベルに増減させるために特定の耐火物を使用する必要があります。レードル有限要素解析は、STLでの耐火物寿命改善のための貴重な指針を提供します。
STLの耐火物は、タイプと厚みでゾーニングされ、最小コストで最大寿命を提供します。ライニングはレードル容量と重量要件を満たすため比較的薄いです。典型的な作業ライニング厚みは、バレル部で150〜225mm、底部で225〜300mmです。安全ライニング厚みは50〜150mmの範囲で変動します。
ライニングに通常使用される耐火物材料は、ドロマイトレンガ、マグネシアクロムレンガ、マグネシアカーボンレンガ、高アルミナレンガ、アルミナカーボンレンガ、高アルミナキャスタブルです。耐火物施工タイプは、操業条件とSTL高速サイクリング能力に大きく依存して広く変動します。高アルミナ耐火物は、スラグライン本体以外のSTLほとんどの領域に適しています。
安全ライニングは限定された期間、鋼やスラグを保持する機能を果たしますが、本質的に殻断熱を提供します。マルチコンポーネント安全ライニングを使用してさらに殻温度を低減できます。一部のプラントでは、高強度断熱レンガとの複合体で100mm厚の安全ライニングを使用して鋼殻温度を低減しています。
スラグラインでのより高い鋼殻温度は、主にスラグライン作業ライニングレンガの高い熱伝導率によって引き起こされます。一般に、真の断熱材料を安全ライニングの一部として使用するSTLは少ないです。これは安全ライニング寿命の低下と/または鋼浸透とブレイクアウトの危険増大のためです。
STLで使用される特定の耐火物施工は、ほとんどの溶鋼ショップで常に変化しています。STLの各領域での耐火物選定に重要ないくつかの因子と耐火物特性があります。これらの一部を以下に説明します。
各領域での摩耗メカニズムと対策
インパクトゾーン
タッピング初期に高運動量溶銑流がレードル底部(場合によっては下部側壁)に衝突する際、インパクトゾーンで摩耗が発生します。この摩耗の深刻度はかなりショップ固有であり、追加厚みまたは品質の耐火物使用を必要とします。一般に、ストリームインパクト用耐火物は高温強度に基づく最大浸食抵抗を持つものが選択されます。
底部と下部バレルエリア
STLの底部と下部バレルエリアでは、洗浄または再加熱中の浸食と、ヒート間のデスカル時の物理的損傷による摩耗が発生します。場合によっては、CCマシンでの溶銑遮断からスラグ捨てまでの時間にこのエリアに残るスラグがスラグ浸食問題を引き起こすことがあります。一般に、このエリアでのスラグ浸食は追加耐火物厚みの確保を除いてゾーニングするほどではありません。スカル除去による損傷が時々十分深刻で、底部修理を必要とすることがあります。
バレルエリア
バレルエリアは通常、STLで最も摩耗が軽微なエリアであり、品質と/または厚みでゾーニングできます。
スラグライン - 最も過酷な摩耗エリア
多くのSTLで最も過酷な摩耗エリアはレードルスラグラインで、耐火物は激しい腐食を受けます。遭遇するスラグは幅広く、製鋼炉からキャリーオーバーされる高酸化鉄(FeO)スラグ、部分スラグスキミング後の人工スラグ、洗浄や注入など特定冶金目的で添加/形成されるスラグ、脱ガス中に形成/循環されるスラグが含まれます。これらの異なるタイプのスラグは通常塩基性であるため、STLスラグラインには塩基性耐火物が必要です。
アーク再加熱でレードルスラグを過熱して溶銑温度を制御・添加する場合、耐火物への腐食効果は特に深刻です。スラグ温度は溶銑温度より40〜150℃高くなることが予想されます。これらの温度ではスラグ浸食率が2〜5倍に増加します。スラグ浸食は、スラグ塩基度、Al2O3含有量、MgO添加の制御によって低減できます。MgO添加組成による制御スラグ取得と一貫したスラグ洗浄によるスラグ過熱制御を用いることで、アーク再加熱中の浸食量を大幅に制御できます。スラグラインにはドロマイト、マグネシアクロム、MgO-Cレンガが使用されます。
熱サイクル損傷
熱サイクル損傷もSTL全領域での摩耗理由の一つです。このような損傷の程度は、適切な予熱とレードルカバーのより広範な使用により大幅に最小化されます。可能な限り最小限のSTL数を使用し、これらのレードルを可能な限り速くサイクリングすることも、熱サイクル損傷の程度を最小化します。
リフティング時とレードルサイクルの他の部分でのレードルたわみがレードル寿命に影響することが知られています。改善されたレードルとライニング設計によるこの影響への対抗努力が継続中です。
ライニング施工方法
STLはアーチウェッジまたはキードタイプのレンガ施工でライニングされます。他のレンガ施工タイプはセミユニバーサル形状を使用し、レードル傾斜側面に対してレンガの上向き螺旋配置を可能にします。このタイプの施工では、レンガロックは曲面嵌合面によって行われます。
すべての場合、ライニングを圧縮下に保ちジョイント浸透を防ぐため、非常に薄い(または無い)モルタルジョイントでのタイトな施工が必要です。一部のプラントではバレルと底部セクションでキャスタブルライニングレードルに転換していますが、塩基性スラグラインのキャスタブル化はそれほど成功していません。
キャスタブルライニングは優れたジョイントレス施工を提供し、多くの場合、使用済みライニングの一部を再利用できるためコストメリットがあります。キャスタブルレードルは特別な設備(スペースを含む)を必要とし、非常に慎重に設置・乾燥する必要があります。
STLでは、レンガとキャスタブルの組み合わせを用いて、レードルライニングへのレンガとキャスタブルアプローチの最良の技術的・経済的組み合わせを得ることもあります。
レードル底部プラグとスライドゲートシステム
レードル底部に洗浄ガス(主にアルゴン)を導入するために、耐火物コーンまたはプラグが使用されます。異なる方向制御機構を用いた断面を持つプラグで、制御されたアルゴン流を提供します。
プラグの信頼性と寿命は、一貫した鋼製品品質生産にとって非常に重要です。適切な流れを確保するため、与えられたヒート後に酸素燃焼または機械的清掃でプラグ表面を清掃することがしばしば必要です。
プラグ用耐火物は、この用途向けに特別に設計された高Al2O3または焼成MgO材料で、レードル外部から機械的または手動装置で設置されます。システムは通常、熱間レードルでの迅速なプラグ交換を可能にします。プラグは予め決められた使用時間後、またはプラグに組み込まれた視覚的摩耗インジケーターが過剰使用されたときに使用から外されます。プラグ周りの耐火物シーティングブロックの摩耗により、プラグ周辺の熱間修理が必要になる場合があります。
STLからCC金型への溶銑流れ制御はスライドゲートシステムで達成されます。スライドゲートによる溶銑流れは、バネや他の装置で圧力保持された耐火物プレートを移動させて流れを制御します。 異なるスライドゲートシステムの設計と施工は、CCマシンの溶銑注入要件に応じて広く変動します。例えば、バネ位置と冷却方法は様々なゲートシステム間で異なり、プレート移動は油圧や他の機構で達成されます。
すべてのスライドゲートシステムは、ヒート間でプレートから圧力を迅速に除去し、耐火物検査を可能にし、プレートまたは下部ノズルの迅速な交換を許容する手段を提供します。典型的なゲートシステムの耐火物施工には、レードル底部のシーティングブロックと上部ノズル、固定プレートとスライドプレート、CCマシンのタンディッシュへのチューブまたはシュラウド用の下部ノズル接続が含まれます。
スライドプレートと固定プレートは、製鉄所用途で使用される最もユニークで耐久性のある耐火物の一つです。これらのプレートは、長期間の操業で深刻な熱衝撃と溶銑浸食に耐えなければなりません。これらのプレートの組成は、酸化物系の単純なアルミナからジルコニア、複雑な酸化物-炭素系まで様々です。使用される正確なプレートは、鋳造される鋼組成とプレート交換頻度に大きく依存します。このようなプレート交換は、各ヒート後に実施されるプレート検査に伴って行えます。プレートは1ヒートのみで交換される場合もあれば、鋼種と/または使用耐火物品質に応じて最大20ヒートの寿命を持つ場合もあります。
各ヒート後、ゲートシステム全体を酸素ランスと粒状耐火物充填材で残留金属とスラグから清掃し、次のヒート前に設置しなければなりません。この充填材(レードル砂)は、ゲートがCCマシンで適切なタイミングで開かれるまで溶銑がゲートシステムに入らないようにします。レードル砂はシリカ、ジルコン、またはその他の耐火物組み合わせで、機械的プロービングやランシングを必要とせずにゲート開放時に溶銑の自由な流れを可能にします。
製造プロセス