



ケーブル・ワイヤー製造の全工程:線引きからケーブリングまで
今回はケーブル製造の一般的かつ重要なステップについて解説します。まず最初に2つの用語を明確にしましょう:ワイヤー(線)とケーブル。
一般的に、単一の導体をワイヤーと呼び、2本以上の絶縁されたワイヤーが1つのジャケット(外装)で覆われているものをケーブルと呼びます。特に、単一の絶縁層内に複数の導体がより線として撚り合わされている場合(理由は後ほど説明)、これを単一導体、すなわちワイヤーとして分類します。
それでは製造手順を学んでいきましょう。
ステップ1:線引き(ワイヤードローイング)
最初のステップでは、AWG(米国ワイヤーゲージ)に適合した金属(通常銅またはアルミニウム)線を得ることが目的です。方法は、銅またはアルミニウムのロッドを、徐々にサイズが小さくなる一連の合成ダイヤモンドダイスを通して、ドローベンチで引き抜くことです。この工程は潤滑・冷却システムとともに行われ、ダイスの寿命を延ばし、ワイヤーの過熱を防ぎます。
ステップ2:焼鈍(アニーリング)
線引き工程では、金属ロッドに巨大な圧力をかけて細い線を形成します。そのため、得られたワイヤーは極めて脆く、曲げると容易に破断します。完成品のワイヤーは柔軟性が必要なため、このステップでワイヤーを軟らかく、すなわち焼鈍します。
焼鈍は、ワイヤーを再結晶温度まで加熱し、一定時間保持することで達成されます。ここでのポイントは、ワイヤーの酸化を防ぐことです。
ステップ3:撚り合わせ(ツイスト・ストランディング)
前述の通り、複数のワイヤーが撚り合わされることがよくあります。同一断面積であれば、撚り線は単線よりも柔軟性が高く、電気的性能も優れているためです。
このステップでは、同一ゲージの2本以上のワイヤーを、独自のフォーミュラで決定された撚りピッチで撚り合わせます。
ステップ4:押出(エクストルージョン)
柔軟になったワイヤーを押出機に通し、被覆としてプラスチックやその他の絶縁材料を被覆します。
材料を押出機の後部に投入し、加熱溶融しながら前方へ押し出します。押出機を出た被覆ワイヤーは、別の冷却システムを通過し、リールに巻き取られます。
ステップ5:ケーブリング(より線・撚り合わせ)
ケーブルの基本構成要素が揃いました。次に、用途に応じてケーブルを組み立てます。この工程はケーブリングステーションで行われます。
日常使用される電気・電子ケーブルの場合、1本または複数本の撚り線を、必要に応じて干渉防止層とともに保護ジャケットで覆います。より良い成形度を得るため、フィラーを使用して完成ケーブルを円形に整えることがよくあります。
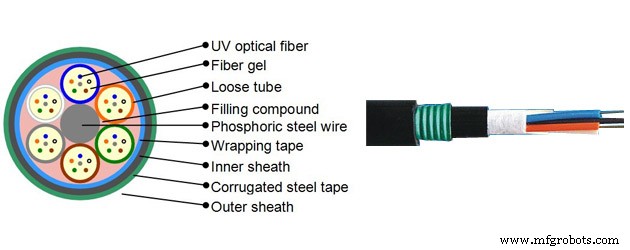
地中埋設が必要な電力ケーブルなどには、さらなる保護措置が講じられます:
- ベディング/インナーシース:通常はプラスチック層で、内部ワイヤーをまとめ、スチールアーマーの「ベッド」を準備
- スチールアーマー:地中の圧力に耐え、害獣から保護するスチール層
- アウターシース:通常インナーシースと同材質で、アーマーの上から被覆し、機械的・耐候・耐化学・電気的保護を総合的に提供
以上で今日の内容を終わります。ケーブル製造についてさらに知りたい場合は、お気軽にお問い合わせまたはコメントをお寄せください。
注記:本記事で使用している画像の著作権は弊社に帰属しません。権利者様はご連絡いただければ、速やかに削除いたします。
製造プロセス