



鋼の耐久性を高める金属めっき:専門家ガイド
金属めっき鋼は、亜鉛、Zn/Al(亜鉛/アルミニウム)合金、Zn/Si(亜鉛/ケイ素)合金、純Alなどの層で被覆された鋼基材と定義されます。パッシベーションあり・なしの金属めっき構造の概略配置を図1に示します。
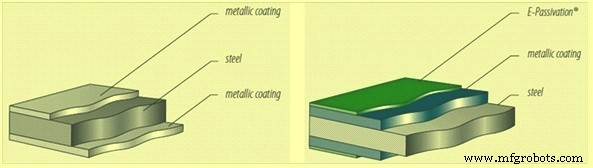
図1 パッシベーションあり・なしの金属めっき構造
鋼の金属めっきは、鋼の寿命と性能を向上させます。鋼を腐食から守る最も効果的かつ経済的な方法を提供します。金属めっき鋼は、高強度、成形性、軽量、耐食性、美観、リサイクル性、低コストというユニークな特性の組み合わせを提供します。
鋼の金属めっきプロセス
鋼の金属めっきには以下のプロセスがあります。
- ホットディップめっきプロセス: 鋼帯を溶融金属浴に浸漬。溶融金属組成(Zn、Zn/Al、Al/Si、純Al等)がめっきの性質を決定
- 電気亜鉛めっきプロセス: 冷間鋼帯に電解的に金属を析出
- 真空めっき: PVD(物理蒸着)、CVD(化学蒸着)等
ホットディップめっきプロセスが鋼帯の金属めっきで最も一般的です。通常、連続めっきラインで金属めっき鋼製品を生産します。
連続めっきラインで生産される金属めっき鋼は著しい成長を遂げ、ますます多様な新分野で使用されています。これは優れた経済的、技術的、環境的利点によるものです。
今日利用可能な幅広い金属めっき鋼製品群は、全セクターの要求を満たします。金属めっき鋼材選定を左右するパラメータは以下の通りです。
- 鋼基材の品質またはグレード
- 金属めっきの種類
- 金属めっきの質量または厚み
- 表面外観
- 表面品質
- 表面処理
- 寸法・形状公差
金属めっきは鋼の耐食性を向上させ、製品寿命を延ばします。適切な金属めっきにより、鋼の成形性と抵抗溶接性、塗装性も改善可能です。
主なめっき製品タイプ
1. ホットディップ亜鉛めっき鋼板(GI)
ASTM規格:A653M、A1063M。亜鉛めっきは本質的に鋼板へのZnめっき。「ガルバナイズ」の語源は、腐食環境下でZnが鋼に提供するガルバニック(犠牲防食)保護。圧倒的に最も一般的なホットディップめっき製品で、幅広い用途。Znはガルバニック保護とバリア保護の両方を提供。ガルバニック保護は鋼への他のホットディップめっきタイプより大きい。めっき層には通常0.20〜0.30%のAlを含有。溶融Zn浴へのAl添加は合金層(鋼とZnめっきの結合帯)成長率制御のため。めっきの密着性を劇的に向上し、めっき鋼板の深刻な成形を可能に。スパングル形成のため微量の鉛(Pb)および/またはアンチモン(Sb)を含有する場合あり。ほぼ全ての亜鉛めっき鋼はPbフリー、含有しても0.03%未満。めっき質量(質量)は通常、A653Mで90〜1200g/m²、A1063Mで90〜600g/m²(両面合計)。
2. ホットディップ亜鉛鉄合金めっき鋼板(GA:ガルバニール)
ASTM規格:A653M。製造ではホットディップ亜鉛めっき後、めっき浴上部のタワーで追加加熱し、めっきを鋼と拡散合金化。典型的な金属めっきは8〜11%の鉄を含有。これら鋼板は通常、ほとんどの用途で塗装前提。高硬度と成形時の脆い挙動が特徴。ガルバニール鋼板は亜鉛めっき鋼板よりスポット溶接と塗装が容易。塗料とめっき表面の優れた結合により塗装性能が相乗的に向上。亜鉛めっき鋼と比較し、露出エッジ、傷、塗装欠陥部での塗装下浸食腐食が通常より少ない。自動車ボディパネルに使用。めっき質量は通常90〜180g/m²(両面合計)。
3. ホットディップ55%Al-Zn合金めっき鋼板(ガルバリウム/ザッカリウム)
ASTM規格:A792M。めっきは約55% Al、43.5% Zn、1.5% SiのAl-Zn合金。優れたバリア保護と一部ガルバニック保護を併せ持つ。ガルバニック保護の保持が重要な特徴。このAlとZnの特定組合せが、優れた性能に重要なめっき微細構造形成をもたらす。ガルバニックとバリア保護の非常に良いバランスを提供。Siは合金層成長率制御のため添加。成形時の密着性改善。ほとんどの環境で亜鉛めっきより遥かに高い耐食性。長期耐久性実証済み。めっき質量は通常100〜210g/m²(両面合計)。
4. ホットディップZn-5%Al合金めっき鋼板(ガルファン)
ASTM規格:A875M。ガルバニックめっきで約95% Zn、5% Al。亜鉛めっきとほぼ同等のガルバニック保護を提供し、ほとんどの環境で耐食性向上。めっき延性が必要な用途(深絞り部品、プリペイント鋼板等)と優れた耐食性が要求される用途で主に使用。めっき質量は通常90〜700g/m²(両面合計)。
5. ホットディップZn-Al-Mg(マグネシウム)合金めっき鋼板
ASTM規格:A1046M。Zn、Al(5〜11%)、Mg(2〜4%)を含むガルバニックめっき。多くの過酷環境で優れた耐食性。輸送、インフラ、建設、農業、電力、自動車用途で使用。めっき質量は通常60〜600g/m²(両面合計)。
6. ホットディップアルミニウムめっき鋼板
ASTM規格:A463M。アルミニウムめっきには2タイプ:(i) Type 1:Al + 5〜11% Si、(ii) Type 2:純Alめっき。最も一般的はType 1。耐熱酸化性要求用途(炉部品、小型家電、排気システム等)に使用。アルミニウムめっきは鋼板への耐熱酸化性で最良のめっき。ステンレス鋼上に施せば更なる高温性能向上。純Al Type 2は外装用途用。このめっきの耐食性能はほとんどの環境でバリア保護ベース、ガルバニック保護なし。めっき表面に安定した酸化アルミニウム膜形成によりバリア耐食性は非常に良好。めっき質量はType 1で通常75〜300g/m²、Type 2で200〜300g/m²(両面合計)。
7. テルネめっき鋼板
ASTM規格:A308M。3〜15% Sn(錫)を含むPb合金めっき。Snはめっきと鋼の結合発現のため添加。めっきは非常に成形性が良く、深絞り挙動を改善。また、めっき鋼板は容易に溶接可能。ガソリンに対する耐性が非常に良好(燃料タンク用途減少はPb関連環境問題による、めっき鋼板性能とは無関係)。めっき質量は通常75〜335g/m²(両面合計)。
金属めっきライン
金属めっきラインでは、鋼基材が実証済みの保護的金属組み合わせでめっきされ、効果的な耐食性を提供します。ラインにはエントリと出口に各1基のストリップアキュムレーターがあり、鋼帯を短時間蓄積可能。これにより、ライン他部が一定速度で稼働し続ける間に、新コイルへの切替や仕上げコイルの取り出しが可能。プロセスのあらゆる部分で精度を維持でき、一貫した表面と均一なめっきを実現。金属めっきラインの基本構成要素は以下の通り。
- 冷間圧延機(CRM)からコイルが2つのペイオフリールのいずれかでめっきラインへ。前コイル後端と新コイル先端をせん断。新端部を電気シーム溶接または機械的接合で連結し、ライン処理部で連続ストリップを形成
- 鋼が第1ストリップアキュムレーター(通常タワー型)へ
- CRMでの冷間圧延後、残留潤滑油膜を焼鈍前除去し、金属めっきが鋼基材に完璧に密着するよう確保。アルカリ脱脂槽で油膜除去。洗浄後、洗浄・乾燥
- 冷間鋼帯が炉へ。炉の目的は2つ:(1) 焼鈍部予熱ゾーンの開放炎バーナーで鋼表面残留油膜を焼き切り最終清浄、(2) 鋼を加熱し適切な機械的特性を発現
- 冷間圧延により鋼基材は極度の加工硬化を示し、通常フルハード鋼と呼ばれる。焼鈍部で鋼の熱処理を行い機械的特性を回復、意図用途に適した状態に。熱処理中、激しく冷間圧延されたミクロ組織が再結晶化
- 焼鈍部は3ゾーンに分割:(i) 予熱、(ii) 保持、(iii) 制御冷却。焼鈍ゾーン内では水素窒素ガス混合雰囲気で鋼の酸化防止。全バーナー通常輻射型で、炎と鋼表面の直接接触回避。焼鈍サイクルは最終要求機械的特性に従い管理
- 冷却ゾーン末端で、ストリップ温度をめっきする溶融金属温度に対して適切なレベルまで冷却
- 鋼帯が要求温度に達したら、溶融金属浴に浸漬。浴から出るとき厚い溶融金属層で被覆。浴上部のエアナイフ(または窒素ナイフ)セットでめっき質量を要求レベルに調整。めっき質量は通常、自動測定装置で恒常的に制御・監視
- めっき鋼帯が冷却タワーを通過、ほぼ室温まで冷却
- 必要に応じて、表面調整ミルを通しカラー塗装用滑らかな表面を形成
- テンションレベラーが一連のロール上をめっき鋼帯を引き、優れた平坦性を付与
- カラー塗装ライン行きでないめっき鋼帯は、めっき劣化に対する暫定保護を提供する化学処理を受ける。従来のスプレー/ディップとその後の絞り、またはロールコーターによる直接塗布で実施。後処理は表面パッシベーションまたは薄膜有機塗膜。出口部で施される場合も
- めっき鋼帯が出口アキュムレーターへ、再巻取り待機
- めっき鋼帯がテンションリールに再巻取りされ、カラー塗装または包装へ
主要設備を示す典型的な金属めっきライン概略図を図2に示します。
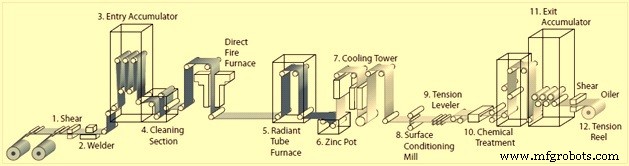
図2 主要設備を示す典型的な金属めっきライン概略図
用途
多様な金属めっき鋼の使用は人々の日常生活の不可欠な一部となっています。これら鋼は、保護、シェルター、包装、輸送に用いられ、同時に堅牢、耐久、美観を備えた材料への需要にも応えています。
- 建築・建設: 成形、外装、屋根材として長年使用。ドア、階段、天井等にも
- 一般産業: 家具、空調、ダクト、タンク、熱シールド等、非常に幅広い用途
- 家電分野: 金属めっき鋼の大きなユーザー。今日、白物家電(冷蔵庫、洗濯機、オーブン等)と茶色家電(テレビ、ビデオ、オーディオ等)の両方を完全に金属めっき鋼で製造する傾向さえあります
製造プロセス
- 鋼品質の最適化:介在物管理と清浄鋼生産の進展
- 鋼材性能における窒素の役割
- 金属加工におけるパンチ精度の確保:精密測定技術
- 薄板鋼材へのMIG/TIG/レーザー溶接:プロフェッショナル技術とベストプラクティス完全ガイド
- 金属3Dプリント材料エキスパートガイド:鋼、超合金、チタン、銅、アルミニウム
- Inconel vs ステンレス鋼: 高温耐食用途に最適な合金選定
- 金属加工における粉体塗装の9つの主なメリット
- シルバースチール完全解説:成分、用途、製造法
- 工具鋼グレード完全ガイド:種類・特性・用途の選定基準
- 金属にウェザード風合いを:安全に錆を加速させるDIYパティーナ作成ガイド
- 鋼材加工の理解:プロセス、材料、用途