



プロフェッショナルな鋼カラー塗装:耐久性のある保護と美観の両立
カラー塗装は、コイル形態で供給される鋼基材へ装飾的および/または保護的有機塗膜を施すことを指します。カラー塗装鋼はプリペイント鋼とも呼ばれます。
カラー塗装は塗料塗装であり、大気暴露から強腐食溶液への完全浸漬まで、幅広い腐食条件下で鋼に長期保護を与える特殊製品です。カラー塗装自体は基材鋼にほとんど強度を与えませんが、鋼を保護することでその強度と完全性を維持させます。
カラー塗装プロセス
鋼のカラー塗装は、鋼コイルを効率的に塗装する連続・高度自動化産業プロセスです。このカラー塗装施工プロセスでは、基材鋼が保護的・装飾的塗膜を得ます。このプロセスはデュプレックス塗装とも呼ばれます。
EN 10169:2010による鋼カラー塗装プロセスの定義:「有機塗膜材料を圧延金属ストリップに連続プロセスで施工するプロセスで、必要に応じた洗浄、金属表面の化学的前処理、片面または両面、単層または多層の(液体)塗料または塗装粉末の施工(その後硬化)、および/または永久プラスチックフィルムとのラミネートを含む」。
最初のカラー塗装ラインは1940年代に欧州で開始。以下の基本的固有利点により即座に普及しました。
- 高生産性
- 高度に洗練されたコンピュータ制御塗装施工
- 環境メリットと省エネ
- より一貫性のある塗装鋼板特性
- 塗装材料の廃棄減少
カラー塗装は通常、前処理後に自動連続プロセスで基材上に液体塗料を施工することを指します。プリペイントカラー塗装鋼は、基材と有機塗膜の最良特性を組み合わせ、さらに美観仕上げ、高耐久性、高耐食性を付与した非常に高い付加価値製品です。カラー塗装厚は通常15〜40μm、仕上げはスムーズ、マット、高光沢、テクスチャー、印刷等。標準カラー塗装鋼板では基材厚通常0.2〜1.6mm、幅600〜1600mm。
カラー塗装は、環境適合性のあるトップコートで、最もコスト効率良く品質保証された製品を生産するため、様々な鋼基材で実施されます。通常使用される基材鋼:
- 冷間圧延鋼
- ホットディップ亜鉛めっき鋼
- 電気亜鉛めっき鋼
- ガルバリウム(ザッカリウム):重量比55% Al、43.5% Zn、1.5% Si
- ガルファン:95% Zn、5% Al
カラー塗装構造の概略配置を図1に示します。
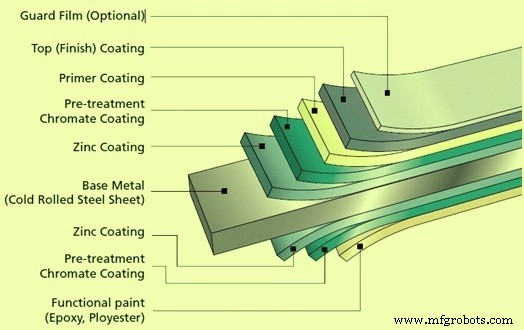
図1 カラー塗装構造の概略配置
塗装プロセス詳細
カラー塗装ラインは冷間圧延と金属めっき鋼コイルの両方を処理します。連続カラー塗装ラインは、処理対象コイルを巻き解き、ストリップ先端を前コイル後端に機械的に接合して開始。連続操作のため、ラインには2基のストリップアキュムレーターがあり、コイル交換時にストリップを塗装プロセスへ供給します。
最初のステップとして、均一で清浄な基材表面を確保するため前処理を実施。基材前処理は、カラー塗装鋼板のより良い密着性と成形性のために極めて重要な操作です。その後、クロムフリー転化処理で表面を活性化し、後続プライマー塗装の優れた耐食性と密着性を確保。片面または両面に施工可能。次のプロセスステップに入る前に、ストリップを均一に乾燥させる必要があります。
一部のカラー塗装メーカーは、リン酸塩処理(リン酸塩めっき)に代わって「ノーリンス」技術を基材鋼帯に使用。浴管理の向上、塗膜結晶構造の均一化、エンドユーザーの塗装鋼への柔軟性要求への対応のためです。
ノーリンス塗装前処理は、鋼の塗装面と後続施工される有機塗膜材料を結合する極薄化学処理層で、有機塗膜材料の優れた密着性と鋼基材の耐食性を確保します。
化学前処理の場合、ストリップ表面を洗浄し、4フェーズで不動態化層を付与。不動態化層は製品耐食性とプライマー密着性を向上。
前処理後、均一に制御された厚みのプライマー層を前処理表面に施工。プライマーは塗装システムに柔軟性を与え、耐食剤を含有するため耐食性も提供。プライマーは精密温度制御の炉で高精度に硬化。
プライマー樹脂にはエポキシ、ポリエステル、ポリウレタン、PVC(ポリ塩化ビニル)等様々なタイプがあります。エポキシプライマーはクロム酸顔料を含み耐食性が優れるため屋根材で好まれます。六価クロム(クロムVI)はほとんどの金属表面の腐食作用に耐える電気化学的カップラーとして機能。しかしこれら化合物は工業塗料で広く使用される一方、「発がん性物質」(カテゴリ1・2)に分類され、毒性があり環境に危険。そのため一部メーカーはクロム酸フリープライマーを開発。
カラー塗装ラインには通常2基のコーターがあります。第1で両面にプライマー、第2でトップコートとバックコートを施工。2コーター後、対流炉で熱風により塗膜を硬化。
屋根・建設市場向けカラー塗装鋼板の多くは、コスト効率と耐久性のため、ポリエステル、ポリウレタン(PU)、フルオロカーボン、ポリフッ化ビニリデン(PVDF)、シリコン変性ポリエステル(SMP)、プラチゾルベースのトップコートを使用。
多層塗装の場合、最高品質要求を満たすためプライマー層上にフィニッシュコートを施工可能(片面または両面)。
トップコートは着色顔料と添加剤の組み合わせを含み、要求色と紫外線耐性等のその他性能特性を提供。
炉後、塗装ストリップを水で急冷。ラミネートをトップコートとして使用する場合、後コーターで接着剤を塗布し炉で活性化。製品が炉を出た直後にロールでラミネートフィルムを鋼帯に圧着。保護フィルムを塗装上に施工することもあり、顧客による後加工時の塗装損傷と汚れを防止。巻き取り前、ストリップ表面を目視検査。ストリップからサンプルカットし、カラー塗装ライン試験室で品質管理。
最終冷却前、顧客要求に応じて熱い表面へ保護フィルム施工装置を設置可能。
最終的に、検査エリアでストリップを検査し、顧客仕様と市場要求に従い分類。
典型的なカラー塗装ラインの材料フローを図2に示します。
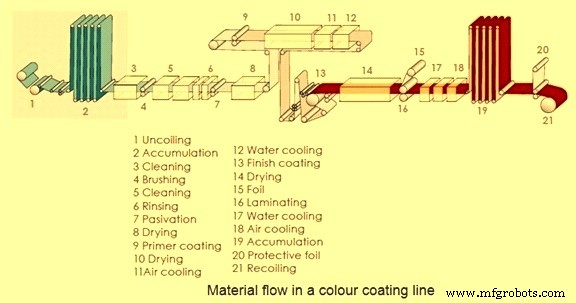
図2 カラー塗装ラインの典型的な材料フロー
塗装鋼品質検査試験
カラー塗装鋼で実施される試験:
- 衝撃試験: カラー塗装の機械的損傷耐性を判定。ASTM D 2774-84準拠の落下重り試験で実施。衝撃部位以外でのクラックや密着剥離をチェック。試料を2固定具で装置底部に固定。同規格で4.76kg±28gの重りを57cm高さから自由落下
- 曲げ密着試験: ASTM D4145-83準拠、塗膜の鋼基材への密着性評価。曲げ機で180°曲げを力で実施。基材厚の2倍(2t)で折り曲げ塗膜密着性評価。2t曲げ後失敗なら曲げ密着試験不合格
- 柔軟性試験: ASTM D522準拠、鋼板基材上のカラー塗装の耐クラック柔軟性判定。円錐マンデル使用。塗装鋼板試料を1秒でマンデル上180°曲げ。曲げ後、塗膜のクラックと基材からの剥離を検査
- 硬度試験(鉛筆試験): カラー塗装硬度を測定し機械的損傷を評価。ASTM D 3363-74準拠。試料を2固定具で装置底部固定。同規格で指定高硬度は2H以上。ファーバーカステル鉛筆使用
- 耐薬品性試験: カラー塗装試料を蒸留水、5%水酸化ナトリウム水溶液、5%硫酸水溶液に24時間浸漬し評価。有害な化学攻撃の証拠を評価。一般に光沢、色、密着性の変動を評価。ブリスター、剥離、チョーキング、クラック等の問題を監視
- 塩水噴霧試験: ASTM B117準拠、塩分含有海洋環境でのカラー塗装性能判定。カスタマイズ密閉チャンバーで塩水噴霧フォグに試料暴露。5% NaCl食塩水を標準として噴霧生成。温度、気圧、試料向き等の他パラメータ維持。所定間隔後、目視検査で腐食進行評価
- 耐熱試験: 標準サイズ試料をマッフル電気炉で1250℃、12時間保持。毎時試料を取り出し検査、ブリスター、変色、光沢変化を観察
- MEK(メチルエチルケトン)試験: 脱脂綿をMEK溶液に浸し、試料に1kg荷重で親指で100回擦過。25回毎に脱脂綿をMEK溶液で再浸漬。塗膜剥離を観察
用途
カラー塗装鋼の用途:
- 工業/住宅用屋根・壁クラッディング
- 冷蔵倉庫・倉庫
- 仮設天井、インテリア、ベネチアンブラインド
- 空港、モール・ショールームのアトリウム
- 雨樋
- フェンス・壁
- 白物家電:冷蔵庫、ディープフリーザー、洗濯機等
- 電気制御盤
- 屋根瓦
- ドラム缶蓋
- ハウジング・ケーシング
- 産業用家具・ラッキング
- オフィス家具
- バスボディ、鉄道車両、高級バス等
メリット
カラー塗装と亜鉛めっきを併用すると、どちらか単独使用より優れた耐食制御が得られます。亜鉛めっきが基材鋼を保護し、陰極保護とバリア保護を供給。カラー塗装が亜鉛消費速度を遅らせ、亜鉛めっき鋼の寿命を大幅延長。カラー塗装が風化・損傷しても、亜鉛が陰極・バリア保護で塗装剥離後の錆を防止。このデュプレックス塗装の相乗効果により、亜鉛とカラー塗装を個別使用した寿命の合計の1.5〜2.5倍の耐食保護を提供。カラー塗装の様々なメリット:
- 優れた耐食性
- 剥離・剥落への耐性
- 建築創造性を可能にする美観
- 優れた成形性と設計柔軟性
- 施工が容易
- メンテナンスフリー
- リサイクル可能で環境に優しい
- 軽量だが構造的に強靭、強風に耐える能力
- 熱効率
製造プロセス