



鋼品質の最適化:介在物管理と清浄鋼生産の進展
介在物、介在物エンジニアリング、清浄鋼
介在物は、製鋼の副産物として製造・加工中に鋼中で形成される非金属化合物および析出物であり、多様な化学反応とプロセスから生じます。介在物はサイズと組成が大きく異なり、幅広い影響を及ぼすため、高度な分析装置による特性評価が必須です。
介在物は鋼金属マトリックス中に埋め込まれたガラス-セラミック相で構成されます。介在物制御は、介在物を鋼から除去し、鋼品質と加工への有害影響を低減することを目的とし、製鋼プラクティスの重要な側面です。しかし、特定介在物タイプの存在は鋼に有益な効果をもたらすこともあります。
介在物の発生源、除去、機械的影響は、そのタイプとエンジニアリングに依存します。介在物の化学組成と体積分率は、溶解、精錬、鋳造操業など製造プロセスの各ステップ管理によって決まります。したがって、介在物個体群は、適用操業パラメータと生産対象鋼種の特性との関係に依存します。
取鍋内介在物個体群の進化因子
取鍋内介在物個体群の進化には、製鋼炉タッピング時の母材介在物タイプとサイズ分布、タッピング時酸素レベル、製鋼炉からのスラグ繰越量、取鍋への合成スラグ添加のタイプ・量・タイミング、脱酸剤のタイプ・量・タイミング、取鍋撹拌のタイミングと強度など、複数の因子が影響します。介在物形状は球状、板状、樹枝状、多面体などがあります。
球状が望ましい形状です。MnS(マンガン硫化物)、凝固時のデンドライトアーム間で形成される酸化硫化物、鉄アルミネート、ケイ酸塩などは球状です。板状は望ましくありません。Al脱酸鋼ではMnSが結晶粒界に沿った薄膜(板状)として存在します。このような介在物は凝固時の共晶変態で形成され、結晶粒界を著しく弱め、特に高温での機械的特性に悪影響(熱間脆性)を与えます。
樹枝状介在物は、強力脱酸剤(アルミニウム)の過剰使用により、樹枝状酸化物・硫化物介在物(単独および凝集体)が形成される結果です。これらの融点は鋼より高く、鋭利なエッジとコーナーが内部応力集中を引き起こし、延性、靭性、疲労強度を大幅に低下させます。
多面体介在物は、Al深脱酸後に希土類元素(セリウム、ランタン)やアルカリ土類元素(カルシウム、マグネシウム)を少量添加することで、樹枝状介在物の形態が改善されて形成されます。球状に近い形状のため、樹枝状介在物より鋼特性への悪影響は小さいです。
微小介在物(1-100μm)と巨大介在物(>100μm)があります。巨大介在物は有害です。微小介在物は結晶粒成長抑制、降伏強度と硬度向上に有益です。微小介在物は炭化物と窒化物析出の核となります。巨大介在物は除去すべきですが、微小介在物はマトリックス中に均一分散させることで強化に利用できます。
介在物の有害影響と清浄鋼
介在物の有害影響は、化学組成、体積分率、分散、形態に大きく依存します。通常、大型で破砕困難、高融点の介在物が最も望ましくありません。しかし、微小で破砕しやすいものや低融点のものは比較的許容されます。これらは後続の熱間・冷間加工(加工プロセスと圧縮比の効果)や鋳造・凝固後の熱処理で、変形・微細化・消失しやすいためです。
鋼の機械的挙動は、介在物と析出物の体積分率、サイズ、分布、組成、形態によって大きく制御され、これらは応力集中源として作用します。介在物サイズ分布は特に重要で、巨大マクロ介在物が機械的特性に最も有害です。時には、全溶鋼中のたった1個の巨大介在物が壊滅的欠陥を引き起こします。巨大介在物は微小介在物より圧倒的に少数ですが、総体積分率は大きくなることがあります。
清浄鋼とは、サイズ、形状、組成、分布、頻度の面から介在物が限定されている鋼です。その結果、清浄鋼は他材料を上回る性能を発揮し、輸送機器など高応力用途で優れた性能を示します。
鋼清浄度は鋼品質の重要因子であり、より清浄な鋼への要求は年々高まっています。しかし、冶金学者は「清浄鋼」という用語を慎重に用います。理由は(i)用途ごとに清浄度要求が異なる、(ii)操業ごとに達成清浄度が異なる、(iii)「介在物が全くない鋼」と文字通り解釈されがちだからです。鋼清浄度は操業面と製品性能面の双方に影響します。
高品質要求の高まりにより、製鋼メーカーは生産製品の「清浄度」要件に高い注意を払っています。様々な鋼種が製品要求を満たすために生産され、各要求の清浄度レベルは各鋼種の介在物個数、形態、組成、サイズ分布に依存します。例えば快削鋼や再硫化鋼では、介在物完全除去ではなく切削性向上のための改質が目的です。したがって、各鋼種の許容介在物レベルや清浄度についてバランスの取れた見解を持つことは、製鋼側とユーザー側双方にとって技術的・経済的に極めて重要です。大部分において、「清浄鋼」は顧客の仕様・要求を非金属介在物特性の観点から満たすために強調されます。
清浄度要求が厳格化し新鋼種が開発される中、介在物形成・進化プロセスの理解と、溶鋼からの除去手法開発が重要です。介在物除去は、大きな介在物サイズだけでなく、介在物-鋼間の高界面エネルギーと、鋼-介在物-ガス系での大きな接触角によっても促進されます。
清浄鋼の介在物要求は鋼種・用途により異なり、介在物エンジニアリングの目的は、有害介在物を低減し、有益な効果を持つ介在物の形成を促進することです。
清浄鋼・超清浄鋼の開発
過去数十年の製鋼進歩により、極めて低不純物レベルの鋼種が実現しました。近年、世界各国の製鋼メーカーにより新しい「清浄」および「超清浄」鋼が開発・商業化され、著しく改善された機械的特性(疲労強度、衝撃靭性など)と耐食性を持つ鋼に対する現在および将来の市場要求に応えています。これらの鋼は酸素含有量10ppm未満、硫黄含有量10ppm未満という極めて低いレベルを達成できます。これらの進歩の原動力は、自動車用トランスミッション部品、腐食環境下での建設部品・チューブなど、極めて要求の厳しい用途に耐える新鋼開発です。
今日の高清浄度鋼は優れた機械的特性と/または耐食性を持ちますが、これら機能特性の進歩は、切削時のチップブレーキング困難化、一部ケースでは切削工具寿命の大幅短縮という代償を伴っています。
高清浄度鋼の切削加工は、一般に高エネルギー消費、切削工具摩耗増大、高製造コストと関連します。自動車部品製造総コストの40%以上が様々な切削加工から来ると推定されています。したがって、主要課題は今日の鋼種を切削性と性能要求の両面から最適化することです。したがって、適切な切削性能のためには介在物がある程度必要ですが、介在物の含有量と特性は鋼の高性能特性確保のために依然として管理される必要があります。
二次精錬の重要因子
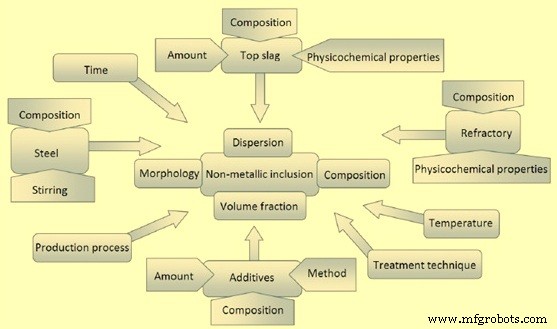
二次精錬プロセスの重要特徴は、生産プロセス、溶鋼、取鍋耐火物、添加剤、スラグ、温度、処理時間と方法です。これらは図1に示すように介在物の様々な特性に影響する重要因子です。
介在物形成の3段階
介在物形成には3段階があります。(i)核生成、(ii)成長、(iii)融合と凝集。
核生成段階では、添加剤(脱酸剤や脱硫剤)溶解や鋼冷却により、溶質(Al、Oなど)で過飽和になった溶液(液体または固体鋼)中に新相の核が形成されます。核生成プロセスは介在物-液鋼界面の表面張力で決まります。表面張力が小さいほど、新相核形成に必要な過飽和度は低くなります。液鋼中に他相(他介在物)が存在すると核生成は容易になり、新相形成は核と基板介在物の濡れ角で決まります。濡れ条件(低濡れ角)が新相核生成に有利です。
成長段階では、核の成長が起こります。新規介在物の成長は化学平衡達成(過飽和消失)まで続きます。固体鋼中での介在物成長は非常に遅いため、一定レベルの非平衡過飽和が保持されます。
熱対流や強制撹拌による液体運動が介在物衝突を引き起こし、融合(液体介在物の合一)または凝集(固体介在物の合一)が起こります。融合/凝集プロセスは、介在物-液鋼界面積減少によるエネルギー優位性によって駆動されます。表面エネルギーが高い介在物ほど衝突時に融合しやすくなります。
溶鋼からの介在物除去
液鋼からの介在物除去は、鋼-スラグ界面への浮上、鋼からの分離、スラグへの吸収というプロセスを経ます。介在物浮上の基本メカニズムはストークスの浮上法則です。この式を用いて、直径20μmの球状アルミナ介在物が2m浮上する推定時間は約120分です。この浮上時間は介在物サイズ増大で短縮され、アルゴン撹拌とそれに続く介在物のアルゴン気泡付着によりさらに改善されます。例として、100μmアルミナ介在物は5分で浮上します。アルゴン撹拌は衝突とその後の凝集/融合による介在物成長も促進します。
大型介在物は小型より速く浮上します。大型介在物は通常浮力があり、スラグ相へ容易に浮上します。浮力が小さい微小介在物は浮上により長い時間を要します。浮上介在物はスラグに吸収されます。適度な撹拌で浮上プロセスを強化できます。激しい撹拌は大型介在物を微小化してしまいます。液鋼中を上昇するガス気泡も介在物浮上とスラグ吸収を促進します。
介在物の分類
介在物は高温精錬時または凝固時析出により液鋼中で生成されます。高温精錬時に生成されるものを一次介在物、凝固時に生成されるものを二次介在物と呼びます。一度形成されると、介在物特性(サイズ、量、組成、形態)は、溶鋼中の理化学反応、溶鋼-周囲スラグ・取鍋耐火物間反応、変形により、同一のままか変化/進化します。最終特性により、鋳造プロセスに有害、機械的特性低下、表面・全体品質低下を招く可能性があります。鋼純度を定義する介在物は、化学的・鉱物学的組成、安定性、起源により分類されます。
起源による伝統的分類
伝統的分類では、起源により2つの主要クラスに区別されます。(i)内生介在物、(ii)外生介在物。
内生介在物は、鋼中に含まれる化学種の溶解度低下により液相内で析出形成されます。この非金属介在物クラスは鋼から完全除去できませんが、体積分率と平均サイズの低減を厳密に管理し、損傷現象の活性化を防止する必要があります。
一方、外生介在物は、スラグ、耐火物破片、鋼保護・付着防止用の昇温・覆い粉などからの非金属材料巻き込みの結果です。このクラスは大型サイズが特徴で、起源は即座に特定できないものの、その存在は鋼の微細構造健全性と関連機械的信頼性を強く損なう可能性があります。外生介在物は常にプロセス起因のため、適切な処理手順実施で除去可能です。
内生介在物
内生介在物(固有介在物とも呼ばれる)は液鋼内で発生し、冷却・凝固時に析出します。このクラスは鋼添加剤に由来し、脱酸生成物または冷却・凝固時析出介在物です。LCAK鋼(低炭素Alキルド鋼)のアルミナ(Al2O3)介在物、Siキルド鋼のシリカ(SiO2)介在物は、溶解酸素と添加Al・Si脱酸剤の反応で生成される典型的脱酸介在物です。
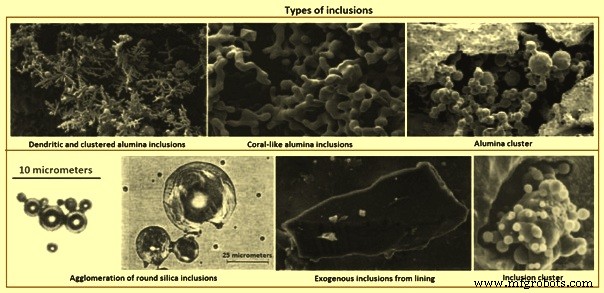
アルミナ介在物は高酸素環境で樹枝状になります(図2)。脱酸または再酸化によるクラスター型アルミナ介在物(図2)はAlキルド鋼の典型です。アルミナ介在物は高界面エネルギーにより衝突・凝集で3次元クラスターを容易に形成します。個々の介在物は衝突・破砕・他粒子との凝集前は花弁板状または(凝集)多面体形状をとります。あるいは、サンゴ状アルミナ介在物は、本来樹枝状またはクラスター状アルミナ介在物の「オストワルド熟成」結果と考えられています。シリカ介在物は液鋼中で液相またはガラス状態にあるため通常球状です。シリカもクラスター化することがあります。
析出介在物は鋼冷却・凝固時に形成されます。冷却時、液中溶解酸素/窒素/硫黄濃度が上昇する一方、これら元素の溶解度は低下するため、アルミナ、シリカ、窒化アルミニウム、硫化物が析出します。硫化物は凝固時デンドライト間に形成され、液鋼中に既存の酸化物上に核生成することが多いです。これらは通常微小(10μm未満)です。
内生介在物は通常、外生介在物(耐火物界面、スラグ、液鋼接触物質からの巻き込み)より均一に分布します。内生介在物は自然発生的なため、最小化のみ可能で完全除去は不可能です。一次・内生酸化物(アルミナ、マグネシウムスピネル等)は浸漬ノズルを閉塞し、不規則形状が変形時応力集中源となり鋼機械強度を低下させます。
外生介在物
外生介在物は、液鋼と周囲の意図しない化学的・機械的相互作用から生じます。大型サイズと表面近くの位置により、破壊感受性機械的特性に有害です。大部分は再酸化によるもので、「遊離」脱酸剤(Al、Si、Mn、Ca)を含む液鋼が、注湯・輸送中のゲートシステムで空気と接触して酸素を取り込みます。さらに、不適切に予熱された移送容器からのガスや水蒸気と液鋼の反応でも形成されます。外生介在物は通常、タッピング、注湯、凝固時に偶発的に巻き込まれ、鋳造鋼製品中にランダムに分布します。これらは液鋼中移動時に新規介在物析出の不均質核生成サイトとして作用します。
外生介在物は主に、液鋼と周囲の偶発的化学的(再酸化)および機械的相互作用(スラグ巻き込み、ライニング侵食)から生じます。切削加工では、チャッターを生じ、加工面にピットとガウジング、頻繁な工具破損、過度工具摩耗を引き起こします。外生介在物の共通特性は以下の通りです。
- 耐火物侵食由来介在物はスラグ巻き込み由来より大型
- 複合組成/多相:(i)液鋼-スラグ/ライニング中SiO2、FeO、MnO反応で生成アルミナ介在物が表面に残留、(ii)大型外生介在物が移動時に脱酸介在物(アルミナ等)を表面に巻き込み、(iii)外生介在物が液鋼中移動時の新規析出不均質核生成サイトとなる、(iv)スラグ/再酸化介在物がライニング耐火物と反応し更なる材料を鋼中に剥離
- スラグ巻き込み或いは脱酸生成物シリカ由来の球状を除き不規則形状。球状外生介在物は通常大型(>50μm)で多相、球状脱酸介在物は微小で単相
- 微小介在物に比べ個数少ない
- 鋼中で散発的分布、微小介在物のようによく分散しない。テーミング・凝固時に巻き込まれるため発生は偶発的・散発的。しかし浮上しやすいため、最も急速に凝固する領域や、何らかの理由で浮上逃避が妨げられるゾーンに集中し、頻繁に表面近くで見つかる
- 大型サイズのため微小介在物より鋼特性に有害
これら介在物の起源を超える問題は、なぜこのような大型介在物が形成後速やかに浮上しないかです。理由として(i)製鋼・移送・冶金容器内侵食で後期形成、鋳造進入前の浮上時間不足、(ii)十分な過熱度不足、(iii)凝固時流体流れが鋳型スラグ巻き込みや、スラグ完全進入前の浮上介在物再巻き込みを誘発、などが考えられます。
外生介在物は常にプラクティス起因であり、サイズと化学組成から頻繁に発生源が特定でき、主に再酸化、スラグ巻き込み、ライニング侵食、化学反応です。
鋼中で見られる再酸化由来大型マクロ介在物の最も一般的形態(アルミナクラスター等)は図2に示されています。空気が最も一般的な再酸化源で、以下のように発生します。(i)テーミング開始時、タンディッシュ内溶鋼が強い乱流で上面から空気と混合し、流動液表面酸化膜が液中に折り込まれ弱い酸化物粒子面形成、(ii)取鍋-タンディッシュ間、タンディッシュ-鋳型間ジョイントで空気吸引、(iii)取鍋・タンディッシュ・鋳型の溶鋼上面から空気浸透。
この種再酸化では、Al、Ca、Si等の脱酸元素が優先酸化され、生成物が脱酸介在物より1-2桁大きい介在物へ発展します。防止策は、鋳造プロセスへの空気暴露制限です。(i)取鍋-タンディッシュ間、タンディッシュ-鋳型間接続部で不活性ガスカーテンによるシュラウディング(鋼リングマニホールド或いは多孔質耐火物リング利用)、(ii)注湯前タンディッシュ内パージ、注湯中タンディッシュ表面パージ、(iii)取鍋ガス吹き込み制御でアイ形成防止。
別の再酸化源は、スラグ・ライニング耐火物中のシリカ、酸化マンガン、FeOです。この機構では、介在物がスラグ/ライニング界面付近でSiO2/MnO/FeO+[Al]=[Si]/[Mn]/[Fe]+Al2O3反応により成長し、可変組成の大型アルミナ介在物となります。この現象は外生介在物に2つの面で更なる影響を与えます。(i)この反応でライニング表面が侵食・不均一化し、ライニング壁付近流体流れパターン変化でライニング更なる加速破壊誘発、(ii)破損ライニングや巻き込みスラグの大型外生介在物が微小介在物(脱酸生成物等)を表面に巻き込み、新規析出不均質核となる。これにより外生介在物組成が複雑化します。
スラグ・ライニング耐火物からの再酸化防止には、低SiO2、MnO、FeO含有維持が極めて重要です。遊離シリカ低含有高アルミナ或いはジルコニアレンガがより適していると報告されています。
製鋼・移送操業では、特に容器間移送でスラグと金属の乱流混合が起こり、スラグ粒子が鋼中に懸濁します。スラグ介在物(10-300μm、大量CaO/MgO含有、液鋼温度で液相のため球状)。'H型'タンディッシュ使用と2取鍋注湯で、取鍋交換期間中のスラグ巻き込みを低減できます。連続鋳造プロセス中の液鋼へのスラグ巻き込み影響因子:(i)取鍋-タンディッシュ、タンディッシュ-鋳型移送操業(特に開放注湯)、(ii)溶鋼上面ボルテックス(液位低下時ボルテックスは注湯停止等で回避)、(iii)上面乳化・スラグ巻き込み(特に臨界ガス流量以上のガス撹拌)、(iv)鋳型メニスカス乱流、(v)界面張力・スラグ粘度等スラグ特性。例として、鋳型スラグ巻き込み原因:(i)メニスカス乱流、(ii)ボルテックス、(iii)鋼-スラグ間移動気泡誘起乳化、(iv)ノズル壁沿い圧力差吸引、(v)高速流せん断による表面スラグ剥離、(vi)液位変動。
鋼-液体鋳造パウダー間界面張力が鋼メニスカス高さとフラックス巻き込み容易性を決定します。具体例として、石灰-シリカ-アルミナスラグ-純鉄系で界面張力1.4N/mは約8mmメニスカス高さを与えます。界面張力は硫黄等表面活性物質や、鋼中Al酸化(スラグ中FeO)等界面交換反応で低値になります。化学反応に伴う極めて低い界面張力はマランゴニ効果で界面自発乱流を生じ、乳化を生成し望ましくないスラグビーズを鋼中に作ります。
ウェルブロック砂、遊離ダート、破損耐火レンガ、セラミックライニング粒子等の耐火物侵食は、大型外生介在物の非常に一般的源で、通常固相で取鍋・タンディッシュ材料関連です。通常大型不規則形状。外生介在物はアルミナ不均質核生成サイトとして作用し、中心粒子を含む或いは他内生介在物と凝集します。耐火物侵食生成物や機械的巻き込み介在物の発生は、他面非常に清浄な鋼の品質を完全に損なう可能性があります。
ライニング侵食は通常、乱流領域で発生し、特に再酸化、高注湯温度、化学反応と組み合わさると顕著です。ライニング侵食に強く影響するパラメータ:
- 一部鋼種は強腐食性(高Mn鋼、脱酸不十分で可溶酸素高含有鋼等)でライニングレンガ攻撃
- 再酸化反応(液鋼中溶解Alがライニング耐火物中SiO2還元、FeO基介在物生成、ライニング材料濡れ、高流体乱流領域でライニング耐火物侵食)。反応程度は液鋼Si含有量監視で定量化可能。この酸素は耐火物中炭素がバインダー・不純物と反応してCO生成時にも供給
- レンガ組成・品質が鋼品質に顕著影響。ある製鋼所でスラグライン(耐火物がタンディッシュフラックス・スラグで侵食損傷)に3材料(高Al2O3、Al2O3-SiC-C、MgO-C、摩耗率各1.0、0.34、0.16mm/ヒート)採用、MgO-Cレンガが最高耐久性。MnOは耐火物中シリカ含有部分を優先攻撃。超高純度アルミナ・ジルコニア粒子はMnO攻撃に耐性
- 高Mn鋼からの急速耐火物侵食抑制策:(i)超高純度(高価)アルミナ/ジルコニア耐火物使用、(ii)強力脱酸剤(Al、Ca)で完全キルドし空気吸収防止で酸素最小化。シリカ系タンディッシュライニングよりマグネシア系吹付ライニングが優位。高アルミナ耐火物が最も有望。ノズル耐火物へCaO組み込みで壁面アルミナ介在物液相化可能(CaO界面拡散十分速くノズル侵食問題なき条件下)。ノズル侵食は耐火物組成制御(Na、K、Si不純物回避)や、純アルミナ/窒化ホウ素/他耐性材料コーティングで対抗。シュラウド壁面耐火物は鋼との介在物・閉塞生成反応最小化選択
- タンディッシュ入口域等、壁沿い過度液鋼速度。パッドでタンディッシュ底部侵食防止と流れパターン制御。液鋼速度1m/s超は侵食観点で危険と提言
- 過度接触・充填時間と高温が侵食悪化。長時間取鍋保持で大型介在物は取鍋スラグへ浮上可能。しかし取鍋ライニング接触時間長いほどライニング侵食生成物傾向増大。解決策:鋼種別高安定耐火物開発、高流速域用高密度耐摩耗耐火物インサート開発、再酸化防止
化学反応は、カルシウム処理不適切時に酸化物を介在物改質生成します。発生源特定は常に容易でなく、例としてCaO含有介在物は巻き込みスラグ由来もあり得ます。
固体介在物凝集は、表面張力効果により耐火物や気泡表面を含むあらゆる表面で起こり得ます。液鋼中アルミナの高接触角は、鋼との接触最小化のため介在物を耐火物に付着させる傾向を促進します。1,530℃高温でアルミナ焼結可能。大接触角と大型介在物サイズが介在物凝集を促進。衝突・凝集により介在物は時間・温度増加とともに成長傾向。脱酸剤添加からの介在物核生成、ナノからマイクロサイズへの衝突・拡散成長数値シミュレーション報告あり。アルミナクラスター焼結基礎は更なる研究必要だが、フラクタル理論でクラスター形態(特徴)記述研究あり。
化学組成による分類
介在物は化学組成ベースでも分類可能。(i)硫化物、(ii)アルミネート、(iii)ケイ酸塩、(iv)酸化物、(v)窒化物、(vi)これら2つ以上の複合組合せ。鋼中介在物大半は酸化物と硫化物(リン含有量極小)。ケイ酸塩は後段熱処理必要鋼で特に有害。窒化物は通常、窒素高親和性元素含有特殊鋼に存在。
硫化物介在物:FeS、MnS、Al2S3、CaS、MgS、Zr2S等。硫化物は酸化物介在物改質目的のカルシウム処理結果として頻繁に生成。微細分散CaS高難熔介在物は鋳造手順(ノズル閉塞)と鋼損傷に有害。一方、MnS非金属介在物(CaS複合で頻繁改質)は切削工具作業性向上に利用。この場合MnS非金属介在物を金属マトリックス内に意図的に形成し、工具作業時チップを脆化。この役割は介在物体積分率が有意であることを意味し、この側面がEN10247:2003適用除外理由となります。
アルミネート介在物:液鋼カルシウム処理後得られるカルシウムアルミネートが主体。12CaO·7Al2O3(C12A7)、3CaO·Al2O3(C3A)、CaO·Al2O3(CA)は液相、CaO·2Al2O3(CA2)、CaO·6Al2O3(CA6)は製鋼温度で固相。
ケイ酸塩:純SiO2或いはFe、Mn、Cr、Al、W酸化物混入SiO2ガラス、および結晶ケイ酸塩として鋼中存在。ケイ酸塩は非金属介在物中最大グループ。液鋼中非金属介在物は固相/液相状態、融点に依存。
酸化物介在物:主に鋼脱酸時生成、再酸化やスラグ/耐火物巻き込みでも生成。単相/多相・組成、球状/不規則形状、融点により溶鋼中固相/液相。
酸化物介在物は均質/不均質核生成可能。均質核生成は鋼中異物表面なしで発生、不均質核生成は異物表面上で発生。液鋼中異物表面源:巻き込み材料、周囲取鍋耐火物、既存介在物、未溶解合金。安定酸化物形成には、体積自由エネルギー絶対寄与が界面エネルギー超える必要があり、臨界酸化物サイズで発生。臨界サイズ未満は不安定で液鋼再溶解、超過サイズは成長。不均質核生成では既存表面存在が臨界酸化物サイズ低減、安定酸化物生成に必要な全自由エネルギー低減。不均質核生成が均質核生成より有利。
重要介在物特性はサイズ、量、組成、形態。安定酸化物生成後、介在物は成長し、鋼内反応と鋼-周囲スラグ・取鍋耐火物間反応で組成変化も起こります。酸化物介在物成長は、酸素・脱酸剤拡散、衝突後凝集・融合で起こります。
酸化物介在物:FeO、MnO、Cr2O3、SiO2、Al2O3、TiO2等。鉱物学的組成で2主群に分類:(i)自由酸化物(FeO、MnO、Cr2O3、SiO2(石英)、Al2O3(コランダム)等)、(ii)スピネル(二価・三価元素化合物酸化物)。フェライト、クロマイト、アルミネートがこの群。酸化物介在物化学組成記述の基本ツールは三元相図(CaO-SiO2-Al2O3)で、これがこれら非金属化合物形成を支配する主要系。この非金属化合物クラスは、液鋼酸素除去目的で添加される脱酸元素により形成。
析出酸化物の組成、サイズ、分布は脱酸剤、液鋼条件、凝固プロセスに大きく影響されます。アルミニウムは製鋼プロセスで広く受け入れられた脱酸剤。添加が容易で液鋼酸素含有量を低レベルまで効果的に低減。しかし、ほとんどの鋼問題はアルミナ或いはAlリッチ酸化物に遡れます。液鋼中固体アルミナ介在物は樹枝状形態で急速クラスタリング傾向。アルミナクラスターは酸化物クラスター+巻き込み液鋼の見かけ密度高いため液鋼上部へ浮上しにくい。連続鋳造鋼の鋳造性と品質に有害。
鋳造プロセス閉塞開始はアルミナ介在物がノズル壁付着時。特定耐火物、特にグラファイト安定化マグネシア耐火物がアルミナ介在物凝集促進と報告。アルミナ介在物-鋼高接触角が耐火物上凝集傾向を更なる促進。さらに、アルミナとMnS介在物の多量存在が鋼製品性能に悪影響。一般に酸化物介在物はラメラ割れ誘発、靭性・曲げ加工性・延性劣化。
Al添加脱酸時、Alが酸素と反応し樹枝状アルミナ介在物(アルミナギャラクシー)形成。脱酸結果アルミナ介在物はサイズによりマクロ/ミクロ介在物に区分。Ti、Zr、/または希土類金属によるAl部分的・完全置換が増加傾向。これは微細分散酸化物生成による連続鋳造鋼鋳造性・品質改善、変態・析出不均質核生成サイトとして有効機能させるため。したがって、鋼中介在物の量、サイズ、組成、分布制御が重要。
窒化物介在物:合金鋼で強窒化物生成元素含有時、ZrN、TiN、AlN、CeN等見出される。窒化物生成元素:Ti、Al、V、Ce等。窒化物介在物は通常TiN(チタン窒化物)形成、特異エッジ形状による応力増幅で界面応力発展悪化。しかし、TiNが多数、均質分布、比較的微小サイズで存在時、等軸晶形成促進で鋳造鋼機械強度向上。また、ステンレス鋼316Lで特定CaO·Al2O3·2SiO2酸化物(アノーサイト)存在が切削工具寿命改善判明。これら存在時、切削工具チップコーティングで潤滑剤作用、切削チップ破壊促進。
2つ以上複合組合せ例:FeO·Fe2O3、FeO·Al2O3、FeO·Cr2O3、MgO·Al2O3、2FeO·SiO2、FeS·FeO、MnS·MnO、Nb(C,N)、V(C,N)等。
介在物有害メカニズム
非金属相が金属マトリックスに及ぼす損傷効果の起源に関わる3主要メカニズムが認識されています。これらは介在物を(i)応力場増幅ノッチ要素、(ii)ガス加圧タンク(水素等ガスが介在物へ進行移行し周囲応力場生成)、(iii)金属相とガラス・セラミック構造の異なる熱膨張係数による残留応力発生非金属相、と見なします。
第1メカニズムは介在物-鋼界面から発展する延性亀裂形成プロセス関連。ボイドは亀裂前駆体、マクロレベルで多数介在物形成ボイドの協調的有害効果は極限引張ひずみ値低下生成。この関係は、鋼靭性とマクロ延性に有害影響を与える因子が(i)体積分率増大、(ii)曲率半径減小、(iii)非金属介在物破壊、であることを示唆。
核生成ボイド間融合は非常に危険。隣接介在物ボイド融合で大亀裂形成、介在物延長ストリップ形成は極限状況。したがって、延長破壊ストリップ形成可能な脆性セラミック相構成介在物は慎重に回避必要。微視的には延性プロセスだが、マクロでは靭性・延性低下として現れる点に注意。
第2メカニズムは硫化物示す水素最高溶解度関連。介在物が加圧タンクとなり金属マトリックス引張、外部負荷応力場に加算可能な応力場生成。
第3メカニズムは鋼と介在物特徴ガラス/セラミック構造の異なる熱膨張係数結果。ケイ酸塩、アルミネート、通常すべて酸化物(CaO、MgO除く)は鋼金属マトリックスより低熱膨張係数、硫化物は逆挙動。有害作用は介在物-金属マトリックス界面生成残留応力起因。
介在物サイズ大きいほど有害効果大、したがってこのメカニズム防止には介在物サイズ制限が根本的側面、全体積分率はこのメカニズムで重要役割果たさない。
安定性による分類
安定性により非金属介在物は安定/不安定に区別。不安定介在物は希薄酸(10%未満濃度)溶解介在物。不安定介在物はFe、Mn硫化物と一部自由酸化物。
介在物化学組成形成と制御には、生産プロセス各ステップと実行産業システムが関与。鋳造操業困難(タンディッシュ-鋳型間ノズル閉塞(連続鋳造)、取鍋-鋳造柱間(インゴット鋳造))と鋼機械的特性悪影響に関連問題回避のため、生産プロセス各ステップを慎重に実施必要。
溶鋼からの介在物除去4主要メカニズム
- 介在物浮上:ストークス法則により、非金属介在物と液鋼密度差で浮上除去。浮上による除去率理論計算可能。
- 磁気撹拌とアルゴンガス吹き込み:非金属介在物除去補助。アルゴンガス吹き込みによる介在物捕捉率計算可能。
- カルシウム処理:溶鋼から介在物除去促進の効果的手法。溶鋼へカルシウム添加(主にケイ酸カルシウム形態)で、未溶解Al-Mgリッチ介在物(スピネル)を大型、等方性、球状、低融点カルシウムアルミネート・カルシウム硫化物に改質、液体介在物除去補助。しかし、何らか理由でこれら大型カルシウムアルミネートが溶鋼残留・捕捉されると問題。
- トップスラグ特性最適化:最適化トップスラグ特性が取鍋炉介在物除去強化。上記3メカニズムは介在物を溶鋼中部/底部から取鍋トップへ移動させるが、適切トップスラグなしでは効率的除去困難。したがって、非金属介在物の効果的捕捉・吸収には、高吸収能力、適切濡れ特性、粘度を持つ最適化液体トップスラグ必要。
介在物エンジニアリング
固相介在物はクラスタリングでノズルや液鋼流量制御システム閉塞、プロセス操業脅威。一部介在物化学は鋼延性、疲労抵抗、全靭性低下。介在物不在も問題で、「清浄鋼」は切削困難、工具寿命短縮、高切削動力消費。性質理解は製鋼操業で極めて重要、「介在物エンジニアリング」をプロセス運用焦点とする必要。
「介在物エンジニアリング」とは、製品特性への有害影響緩和のため介在物設計すること。介在物除去ではなく、化学組成或いは形状改質で有害影響を鋼特性改善に転換すること。また、介在物をマトリックス中均一分布させ複合特性生成も含む。場合によっては意図的に極微細介在物形成(焼入れ鋼中窒化物、炭化窒化物介在物等)。これらはW、Ti、AlがO、N、S、Cと反応して形成。
介在物有害影響低減アプローチは、マクロ介在物存在回避と残留微小介在物の個体群、サイズ、分布、形態制御に製鋼プロセス調整。新技術適用とエンドユーザーからの鋼製品性能知識獲得は清浄鋼戦略設計に貴重情報。介在物改質・形態制御科学は、介在物化学変更で現場製品性能向上と連続鋳造鋳造性確保必要性から発生。しかし、マクロサイズ介在物除去必須。他全ケースでは、用途依存で介在物改質し有害影響最小化。
介在物改質・形態制御関心対象は内生型、特に脱酸プロセス結果介在物と硫化物型介在物。酸化物と硫化物が鋼中2大主要介在物。酸化物・硫化物源は製鋼プロセス固有。酸素は不純物元素(Si、Mn等)とC反応で溶解熱化学エネルギー生成使用。しかし、相当量酸素が液鋼溶解残留。溶解酸素は仕上製品構造的完全性有害影響で精錬段階除去必要。強力脱酸剤(Al、Si)で鋼中酸素除去通常実施。しかしAlキルド鋼は残留アルミナ介在物でタンディッシュウェルノズル・浸漬ノズル日常的に閉塞。
介在物改質添加元素は3要件満たす必要:(i)介在物へ高化学親和性、(ii)組成改質で液相化、(iii)形状改質(鋭利エッジ・コーナーを球状化)。
非金属相形成は熱力学関係支配。酸化物系は異種酸化物種存在で最も研究困難。
さらに、介在物改質目的カルシウム挿入で、鋼浴内相互作用理解更困難化。良好介在物エンジニアリング手順は、ノズル閉塞回避のため低融点非金属酸化物開発、鋼冷却と塑性変形実施後続加熱時優勢ガラス構造維持で脆性セラミック相形成回避目指す。ガラス構造安定化必要性で、アノーサイトと疑似ウォラストナイト基盤ケイ酸塩系形成が特に有利と見なされる。
酸化物介在物予測・エンジニアリングは強力シンプル熱力学モデルベース可能、3主ステップ分割:(i)スラグ関連酸素ポテンシャル計算、(ii)純粋非金属化合物生成反応発展可能性評価、(iii)鋼化学組成ベース関連酸素ポテンシャル関数として各種反応階層定義。
延性は酸化物或いは硫化物量増大で著明低下。破壊靭性は介在物存在で高強度低延性合金で低下。クリープ、衝撃、疲労試験等、緩急・周期歪み速度反映試験で介在物起因類似特性劣化観察。介在物はボイド生成、亀裂誘発。大型外生介在物は劣化表面、研磨性低下、耐食性低下、稀にスラグライニング・ラミネーション形トラブル原因。介在物はHIC(水素誘発割れ)抵抗低下。鋼疲労問題源は硬脆酸化物、特に30μm超大型アルミナ粒子。酸素含有量3-6ppm低減で20ppm酸素鋼比べ軸受等鋼部品寿命約30倍延長。これら問題回避には有害介在物サイズ・頻度慎重管理必要。特に鋳造品中に臨界サイズ超介在物存在回避必須。
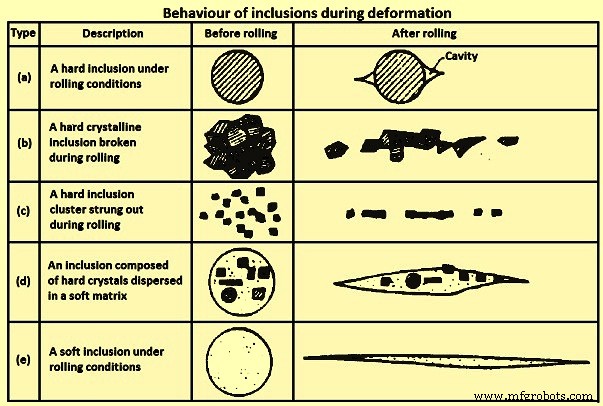
鋳造品介在物凝固形態重要だが、圧延製品介在物形態は鋼加工中機械的挙動、即ち鋼マトリックス相対的「硬い」或「軟らかい」で大きく制御。異種介在物変形時挙動を図3概略図示。「ストリンガー」形成、タイプ(b)(c)は機械的特性方向性増大、特に靭性・延性悪影響。靭性・延性、特に薄板製品板厚方向特性で最悪介在物はマトリックスと共に変形するタイプ(d)。
介在物製品性能影響、進化・形成関連動力学・熱力学現象情報豊富。慎重分析で製鋼プロセス各段階清浄鋼生産好プラクティス開発可能。しかし、全介在物除去は不可能でも不必要でもなく、ある用途鋼有害介在物が別用途では完全無害ケース存在。したがって鋼は用途依存で様々な清浄度レベル期待される。
マクロ介在物と見なすべき基準は標準で定義なし。一方、この情報提供極めて困難。球状介在物で直径14-20μm危険でも、エッジ形介在物(TiN等)は高応力増幅結果、危険サイズが2-4μmでも低レベルで規定可能。この側面処理は、参加相化学組成で支配される非金属系配置で危険レベル強く影響される事実で更複雑。実際、適切介在物エンジニアリングで酸化物コア上硫化物クラウン析出実現可能、この系配置で非金属相膨張係数相互補償、鋼金属マトリックス係数近似可能。
カルシウム処理
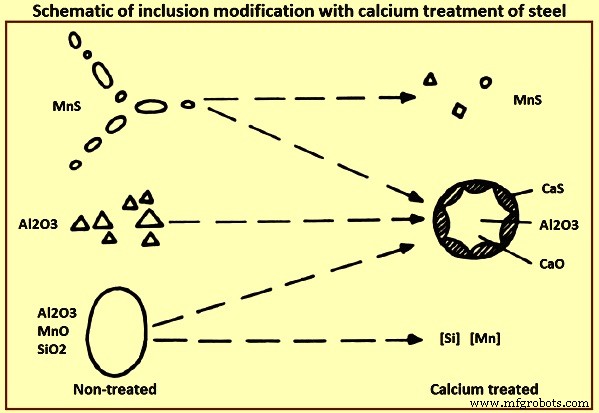
微小介在物有害影響をサイズ、形状、特性制御で低減するプロセスを介在物改質と呼ぶ。酸化物・硫化物介在物を改質し閉塞防止と鋼構造的完全性悪影響最小化する一般的アプローチは、鋼二次精錬中カルシウム注入。図4にカルシウム処理介在物改質概略。
カルシウムは酸素強い親和性持ち脱酸剤使用可能。しかし、沸点1,439℃、1,600℃での溶解度0.032%、同温度蒸気圧1.81気圧という特性で脱酸剤使用困難・非経済的。しかし、Ca-AlまたはMn/Si脱酸組合せで活性・融点低い改質一次介在物形成。このため製鋼ではカルシウムを脱酸剤より介在物改質剤として添加一般的。大半鋼種は合金仕様依存でCa-Si合金或いCa-Fe(Ni)混合物でカルシウム処理。通常トリミング添加とアルゴン洗浄後効果的実施。
鋼中介在物改質程度はカルシウム処理二次精錬本質的特徴。添加カルシウム一部反応し溶解カルシウム(介在物形態)或いスラグ成分として溶融残留、残り気化逃散。添加カルシウムが溶鋼最大限消費されることが注入効率・コスト効率観点から不可欠。
カルシウム処理による介在物改質一般的効果
- マンガン硫化物が個数・サイズ減少、性質異なるCa-Mn硫化物に変化
- 通常硬く角張りクラスター頻発アルミニウム酸化物減少・消失、複雑CaO-Al2O3或CaO-Al2O3-SiO2介在物に置換
- ケイ酸塩消失、CaO-Al2O3-SiO2介在物に置換
- 複雑球状CaO-Al2O3-SiO2介在物頻繁形成、多く硫化物リム囲繞
カルシウムはAlキルド鋼処理で固体アルミナ形成回避に頻繁使用。カルシウム処理は鋳造性と連続鋳造鋼品質効果的改善だが、高疲労抵抗必要或極薄板高冷間成形性必要全鋼製品で制限あり。これは球状Ca-Al酸化物存在ため。Al、Ca、Ca-Al酸化物通常数-数十μm径。
Ce、La等希土類金属も介在物改質使用されるが、改質介在物遅い浮上(重量原因)でカルシウムほど効率的でない。さらにLa、Ceは取鍋耐火物容易腐食。カルシウム処理効率的実施時、以下2主要目的達成:
- アルミナ・シリカ介在物を液体カルシウムアルミネート・カルシウムケイ酸塩に変換、表面張力効果で球状化。この組成・形状変化を介在物形態制御と呼ぶ。
- 鋼中残留カルシウムアルミネート介在物が鋼凝固時MnSストリンガー形成抑制。鋼凝固時硫化物介在物析出組成・様式変化を硫化物形態/形状制御と呼ぶ。
介在物球状化変換は分離速度に重要役割。例えば、アルミナ介在物は液鋼非濡れ性でCaO-SiO2-Al2O3より高分離率傾向観察。これはカルシウムでアルミナ介在物改質時、液体球状介在物形成でクラスタリング能力阻害、液鋼濡れ結果。しかし、カルシウム高蒸気圧伴う激しい浴撹拌が液鋼中アルミナ介在物衝突・凝集促進。カルシウム蒸気助けと衝突凝集により、除去強化。これは小型非浮力アルミナ介在物が強制対流なしで自前クラスタリング後分離する場合と対比。これが未改質微小アルミナ介在物が取鍋精錬完了後タンディッシュ耐火物に付着分離する理由。
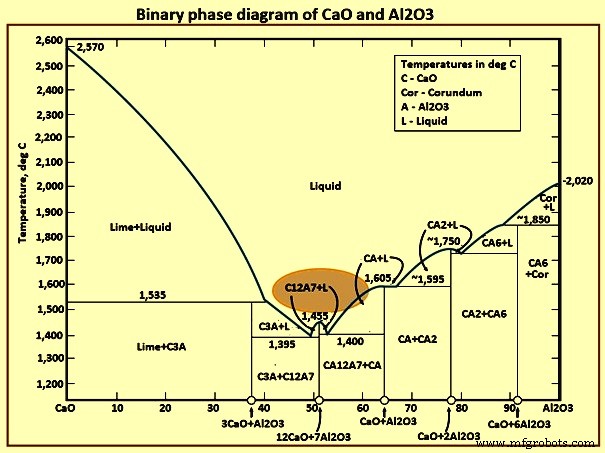
効果的カルシウム処理後、すべて酸化物介在物通常何らか量カルシウム含有。鋼中酸化物介在物効果的改質はカルシウム処理前溶鋼中溶解Alと酸素含有量依存。必須改質には15-20ppmカルシウム下限必要。CaO-Al2O3比12:7で融点1,455℃カルシウムアルミネート介在物形成、製鋼温度液相存在。
タンディッシュノズル耐火物上アルミナ、カルシウムアルミネート、CaS介在物凝集で連続鋳造早期終了、完全ノズル閉塞発生可能。鋼中介在物個体群依存で鋳造開始数分内完全閉塞発生可能性。タンディッシュノズル閉塞材料分析通常Al2O3或CaOリッチ固体カルシウムアルミネート介在物存在示す。連続鋳造閉塞回避には、カルシウム処理前精錬で低酸素ポテンシャル達成重要。鋼鋳造性は酸素含有量直接関連示される。
効果的カルシウム処理時、アルミナ介在物が溶融カルシウムアルミネートに変換、球状化。鋼中残留カルシウムアルミネート介在物が鋼凝固時有害MnS形成抑制、MnS介在物を球状CaSに改質。アルミナがカルシウムアルミネート改質時、追加カルシウム添加反応系列:Al2O3→CA6→CA2→CA→C12A7。製鋼温度(約1,600℃)液相カルシウムアルミネートCA2、CA、C12A7存在で、固体アルミナ介在物より遥か浮上容易、取鍋・鋳造ノズル閉塞傾向低減。
実践では、カルシウム担持剤(CaSi、CaFe、CaAl、CaC等)を鋼精錬末期に中空金属管通じ粉末或ワイヤー注入形態で導入。カルシウム担持剤種別問わず、所与鋼重量処理必要カルシウム量はアルミナ含有量、鋼酸素・硫黄レベル依存。アルミナ介在物と反応し製鋼温度液相カルシウムアルミネート化合物形成する十分量カルシウム添加必要。完全改質介在物平衡反応:(i)[Ca]+[O]=(CaO)、(ii)[Ca]+[S]=(CaS)、(iii)7(Al2O3)+12[Ca]+12[O]=12CaO·7Al2O3、(iv)[MnS]+2[O]+CaSi=(CaS)+(SiO2)+[Mn]。
式(iv)反応は高硫黄鋼で液鋼バルクMnS析出可能。図5にCaO-Al2O3二元相図。ハイライト領域が望ましいカルシウムアルミネート介在物組成。ハイライト外相は製鋼温度固相。カルシウム過注入/不足注入で顕著成分になり得る。MnS介在物望ましくないが、固体CaS介在物形成も同等望ましくない。閉塞観点で固体カルシウムアルミネート或純CaS介在物はアルミナ介在物同様有害。これらも焼結・凝集でノズル耐火物閉塞。
カルシウム処理効率は、使用カルシウム担持剤タイプ、量、注入速度等多数因子依存。全体として、アルミナとMnS介在物を組成・形状分類し、カルシウム処理効率評価可能:
- クラスA介在物:高カルシウム添加時、プロセス全体液相。硫化物とアルミネート相互浸透相は両相ほぼ同時凝固示唆。硫化物相傾向CaS組成。カルシウムアルミネート相CaO·Al2O3或12CaO·7Al2O3。最低融点カルシウムアルミネート、高カルシウムレベル存在示唆。
- クラスB介在物:カルシウム処理鋼最普及「ブルズアイ」タイプ。中心暗色アルミネート相先凝固、外側硫化物相後析出。硫化物相傾向(Ca,Mn)S。カルシウムアルミネートCaO·Al2O3或CaO·2Al2O3組成。
- クラスC介在物:不完全カルシウム処理指標。未改質MnS相(熱間圧延変形可能)有。中心暗色カルシウムアルミネート傾向CaO·6Al2O3組成(最低カルシウム含有、熱間圧延未変形)。
- クラスD介在物:アルミナ様酸化物クラスター、一部カルシウム関連可能。しかしアルミナギャラクシー完全フラックス化に十分カルシウムなし。
- クラスE介在物:硫黄カルシウムで完全結合されてない時存在MnS介在物。
- クラスF介在物:硫黄カルシウムで完全結合されず鋼酸素ポテンシャル高い時存在デンドライト間MnS介在物。
最適化カルシウム処理最終結果:(a)アルミナが液体カルシウムアルミネートに改質、硫黄がCaSとして結合しカルシウムアルミネート介在物上析出、(b)球状酸化物・硫化物介在物形成・凝集で浮上改善。
複数研究で最適清浄度カルシウム添加必要量決定試み。例:Ca/S比をZ方向絞り・衝撃特性相関評価。このアプローチ全硫黄レベル一般化不可。低硫黄鋼許容Ca/S比は高硫黄鋼比数倍高くなり得るが、低硫黄鋼絶対カルシウム添加量は高硫黄鋼より少ない。良好取鍋精錬プラクティスと効率的カルシウム処理結果、アルミナ介在物大半液体カルシウムアルミネート変換、硫黄大半CaS結合。CaSがカルシウムアルミネート上析出し望ましいブルズアイ形状形成。
カルシウム処理鋼特性改善報告:(i)MnSを未変形球状(Ca-Mn)S或CaS改質で横方向・板厚方向機械的特性向上、(ii)高速切削時工具表面保護膜形成で超硬工具寿命延長し切削性向上、(iii)表面品質・研磨性向上、(iv)大型拘束溶接構造ラメラ割れ・溶接熱影響部(HAZ)リヒートクラッキング感受性最小化、(v)ノズル閉塞防止・最小化で鋼鋳造性向上。
製造プロセス