



鋼の品質と信頼性を高める先進非破壊検査技術
鋼の非破壊検査(NDT)
鋼の非破壊検査(NDT)は、鋼材、部品、溶接部に損傷を与えることなく、それらの特性を評価するための分析技術群です。NDT技術は、設計運転条件下で破損の原因となり得る内部および表面欠陥(不完全、不連続、欠陥など)の検出と評価に用いられます。これらの内部・表面欠陥は、鋼材の他の部分に比べて低い完全性を持つ領域である場合や、き裂、ボイド、その他の不完全さが存在する場合があります。NDTは間接的ながら有効な結果を提供し、定義上、試験対象物を本来の用途に適した状態のまま残します。
これらの検査技術には、非破壊検査(NDE)、非破壊検査(NDI)、非破壊評価(NDE)という用語も使用されます。NDT技術では被検査鋼材に永久的な変化を与えないため、材料検査において非常に重要とされています。NDTは製品評価、トラブルシューティング、研究において、コストと時間の両面で節約になります。
NDT技術は極めて専門的な作業であり、重要な機能を果たします。これらの技術には、肉眼では検査が困難または不可能な鋼部品の領域を、高度な専門資格を持つ技術者が洗練された機器と手法を用いて評価することが求められます。
NDTの適用範囲と原理
NDT技術は、製造・加工時の欠陥検出だけでなく、鋼部品の使用中に発生した欠陥の検出にも用いられます。しかし、NDTでコンポーネントを検査しても、あり得るすべての欠陥を検出できるわけではありません。さらにNDTでは、欠陥そのものを検出するのではなく、物理的特性の変化(超音波減衰、電気伝導度の変化など)という、材料への影響を検出します。NDT技術は直接的な情報ではなく、解釈を必要とする間接的な情報を提供します。一部のNDT技術は、他よりも直接的で正確です。
鋼材、部品、溶接部の評価に使用できるNDT技術は多岐にわたります。すべてのNDT技術には、以下の共通要素があります。
- 何らかの探査エネルギー源または探査媒質がある
- 不連続部が探査媒質の変化や変質を引き起こす
- その変化を検出する手段がある
- その変化を指示する手段がある
- この指示を観察・記録し、解釈できる手段がある
与えられた用途に対するNDT技術の適合性は、上記要素を考慮して決定されます。探査エネルギー源または媒質は、試験対象と求められる欠陥・不連続の検出に適したものでなければなりません。欠陥や不連続が存在する場合、それが何らかの形で探査媒質を変化・変質させることができる必要があります。変化した後、それらの変化を検出する方法がなければなりません。不連続による探査媒質の変化は、何らかの指示を形成するか、記録される必要があります。最後に、この指示を見て解釈し、不連続を分類できる必要があります。
多くのNDT技術が開発されており、それぞれに利点と限界があり、用途によって適不適があります。利用可能なNDT技術が多様であるため、必要な結果を提供する技術を選択することが重要です。また、複数のNDT技術を組み合わせることで、材料や部品が使用に適していることをより確実に保証できます。
鋼材や部品のNDTには多くの方法があります。鋼材、部品、溶接部の評価に用いられる一般的なNDT方法は、以下の6つです。(i)目視検査、(ii)浸透探傷検査、(iii)磁粉探傷検査、(iv)放射線透過検査、(v)超音波探傷検査、(vi)渦流探傷検査。
目視検査
目視検査は、最も一般的で、第一線かつ安価、かつ最も古いNDT検査形式です。目による表面欠陥の検出に依存し、特別な検査機器(拡大鏡などの簡単な補助具を除く)を必要とせず、より迅速かつ経済的に完了できます。しかし、目視検査は主観的な性質を持つため、検査結果のばらつきが一般的です。また、目視では見えない欠陥を検出することはできません。目視検査の3つの基本要件は、(i)探している不連続を視認できる良好な視力、(ii)適切な照明、正しいタイプの光が重要、(iii)不連続を認識する経験、です。
浸透探傷検査
浸透探傷検査では、浸透剤を用いて、「滲み出し」現象により、コントラストのある背景に対して表面欠陥を検出します。予め洗浄した鋼材表面に浸透染料を塗布し、規定時間(浸透時間)放置すると、毛細管現象により表面欠陥に浸透剤が引き込まれます。余分な浸透剤を除去し、現像剤を塗布します。現像剤は毛細管現象を逆転させ、欠陥から浸透剤を引き出します。結果として現れた指示により欠陥の存在が視認可能となり、技術者が欠陥を観察・評価できます。浸透探傷検査の様子を図1に示します。
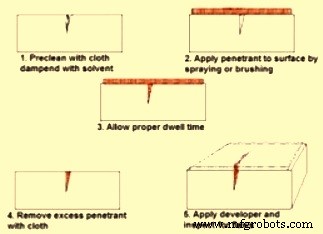
図1 浸透探傷検査
浸透剤の分類には、主に2つの方法があります。(i)生成される指示のタイプによる分類、(ii)除去方法による分類です。浸透探傷検査の結果表示も、可視式と蛍光式の2通りがあります。可視式浸透剤は、良好な白色光条件下で白色現像剤背景に対して鮮明な赤線または着色指示を生成します。蛍光式浸透剤は、紫外線照射下で緑色の蛍光指示を生成します。人間の目は可視指示よりも蛍光指示をより容易に知覚できるため、蛍光浸透探傷検査はより感度の高い試験となります。
第2の分類方法は、余分な浸透剤を試験表面から除去する方法に基づきます。浸透剤は、水洗い式、溶剤除去式、後乳化式のいずれかです。水洗い式浸透剤は乳化剤を含み、低圧水噴霧で洗い流せます。溶剤除去式浸透剤は、余分な浸透剤除去に溶剤を必要とします。後乳化式浸透剤は、浸透時間後に乳化剤を加えて除去します。
このプロセスはシンプルで汎用性が高く、コスト効率に優れ、鮮明な着色や蛍光染料の使用によりさらに向上させられます。唯一の欠点は、表面欠陥のみ検出可能であることです。
磁粉探傷検査
磁粉探傷検査は、鋼などの強磁性材料における表面および浅い表面直下の不連続や欠陥の位置特定に用いられます。磁化された部品にこのような欠陥があると、磁場(磁束)が部品から漏れ出します。この表面に磁粉を塗布すると、磁束漏れによって磁粉がその場に保持され、視覚的な指示が得られます。磁粉探傷検査にはいくつかの異なる方法がありますが、すべてこの同じ一般原理に依拠しています。非常にシンプルでコスト効率の良いプロセスです。
磁粉探傷検査は、被検査部品に磁場を発生させ、試験表面に磁粉を塗布することで実施します。このプロセスは、現場では携帯用磁気ヨークを使用して、または作業場では磁気ベンチを使用して行われます。大量の作業にはベンチの方が効率的です。
鋼の磁粉探傷検査は、一般に特定タイプの電磁石を用いて行われます。電磁石は、あらゆる電気導体に磁場が伴うという原理を利用します。交流(AC)または直流(DC)のいずれかを用いて磁場を誘起できます。ACによる磁場は「皮相効果」により、試験対象の表面で最も強くなります。また、ACは試験対象表面での磁粉移動性を高め、物体表面が不規則であっても自由に移動して磁束漏れ領域を特定できます。DCはより浸透力の強い磁場を誘起し、表面直下の不連続検出に使用できます。
放射線透過検査
放射線透過検査は、短波長電磁波を鋼材に透過させる技術です。従来の放射線撮影法は、試験対象を電気的に生成されたX線または放射線源からのガンマ線に曝露し、試験対象の永久記録を放射線フィルムに作成して欠陥を検出するプロセスです。放射線源からの放射線が対象を通過し、放射線フィルムに記録されます。フィルムを現像し、現像済みフィルム(ラジオグラフ)を有資格技術者が観察し、適用規格・基準に従って欠陥や異常を検出します。
この技術で用いられる原理は、厚みが減少した領域や材料密度が低い領域を持つ鋼製品は、より多くの放射線を透過させ、したがって吸収する放射線が少なくなるというものです。材料を通過してフィルムに到達した放射線は、ラジオグラフ上に影像を形成します。吸収が低い領域(スラグ、ボイド、気孔)はラジオグラフ上で暗く、吸収が高い領域(高密度介在物)は明るく写ります。
この方法で容易に検出できる表面下不連続には、ボイド、欠陥、金属・非金属介在物、き裂があります。
放射線透過検査の最近の進歩として、高価なフィルムと現像装置を必要としないデジタル放射線撮影があります。
超音波探傷検査
超音波探傷検査(UT)は、人間の可聴域を超える高周波音波(超音波)を用いて、鋼材の幾何学的・物理的特性を測定する検査方法です。この方法では、電気的に生成された音波を鋼製品に透過させて欠陥を検出します。音波の反射、屈折、吸収がCRT(ブラウン管)画面に表示・記録され、解釈されます。このプロセスは、正確な解釈を行うためにより多くの技能と経験を必要とします。
UTの主な利点の一つは、真の体積検査と見なされていることです。欠陥の長さと位置を特定できるだけでなく、欠陥の種類に関する情報もオペレーターに提供します。UTのもう一つの重要な利点は、被検査材料の片面からのアクセスのみで実施できることです。さらに重要な利点は、き裂や未溶融などのクリティカルな平面不連続を検出できることです。UTは、音波ビームに垂直に存在する不連続に最も感度が高いです。多様なビーム角度を使用できるため、放射線透過試験では検出不可能な方向を向いた積層、未溶融、き裂を検出できます。UTは深い貫通能力を持ちます。
位相配列や三次元(3D)技術を含むUT装置の進歩により、あらゆるタイプのNDT作業におけるUTの柔軟性と適応性が大幅に向上しました。
渦流探傷検査
渦流探傷検査(ET)では、交流電流を流したコイルを試料表面近くまたは試料周囲に配置します。コイルの電流により、試料表面近くに循環渦電流が生成され、これが相互誘導によってコイルの電流に影響を与えます。試料内の欠陥や材料変化は渦電流の強度に影響を与えます。欠陥の存在は、励磁コイルの電気的変化として測定されます。電圧変化と位相変化の両方を測定できますが、よりシンプルな装置では電圧変化のみを測定します。
生成される渦電流の強度は、試料の電気伝導率、磁気透過率、試料とコイルの距離(スタンドオフ距離)、励磁コイルに使用される交流周波数、コイルと試料の寸法、欠陥の有無に依存します。ET検査の成功は、これらの変数の影響をいかに分離できるかに大きく依存します。ほとんどの渦流探傷装置は、一組の試験片でキャリブレーションを必要とし、欠陥感度を非常に高くできます。
渦流探傷技術は、き裂検出、材料厚さ測定、コーティング厚さ測定、材質識別のための伝導率測定、熱損傷検出、浸炭深さ測定、サドル摩耗、ピッティング、横き裂、フリーズバルジ、割れ、へこみ、熱処理モニタリング、小型部品の欠陥・寸法変動・材質変動による高速選別などに用いられます。
渦流探傷は、熱交換器やボイラー管などのチューブ肉厚減少を引き起こす腐食損傷やその他の損傷検出に有用なツールです。渦流法は表面および表面直下欠陥に適し、微小き裂やその他の欠陥に高感度で、試料準備がほとんど不要です。導電性材料に限定され、プローブがアクセスできる表面である必要があります。
製造プロセス
- マーク・カルロス氏、ASTM E07非破壊検査委員会委員長に就任
- 破壊試験とは:原則、主要用途、実施に必要な専門性
- 非破壊検査(NDT):原理、応用、業界メリット
- MLX90614とArduino Nanoで作る高精度非接触体温計(COVID-19対策)
- 鍛冶職人への道:初心者からプロまで必須の16の技術
- オルタネーター診断完全ガイド:電圧計・マルチメーター・ドライバー・バッテリー切離し4つのテスト方法
- JFETバイアス技術のエキスパートガイド:安定した高性能回路を実現
- IGFETバイアス技術のエキスパートガイド
- 鋳造品の非破壊検査:品質と信頼性の確保
- ソフトウェアテスト技法:種類、メリット、デメリット
- 非破壊検査(NDT)完全ガイド:主要8手法と産業用途