



炭素鋼腐食の理解:原因、影響、防食対策
ISO 8044:2010によれば、「腐食とは金属とその環境の間の物理化学的相互作用であり、金属の特性変化をもたらし、金属、環境、またはそれらが部分を構成する技術システムの著しい機能障害を引き起こす可能性がある」と定義されます。金属またはシステムの特性変化が望ましくない結果をもたらすときに腐食が見られます。これは単純な外観障害から、多大な経済的損害を引き起こし、人々に危険を及ぼす技術システムの完全故障まで範囲は多岐にわたります。
腐食は広く、金属がその環境との直接的化学的・電気化学的反応によって破壊または劣化することと定義できます。最も簡単に言えば、金属腐食は電気めっきの逆反応です。腐食される金属が陽極を形成し、めっきされる側が陰極となります。多くの環境では、大多数の金属が本質的に安定ではなく、自然界で見られる金属鉱石のようなより安定した組み合わせに戻ろうとする傾向があるため、金属腐食が発生します。
炭素鋼腐食の概要
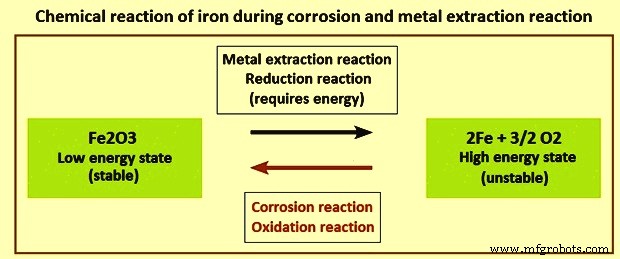
炭素鋼(マイルド鋼を含む)は最も広く使用される工学材料です。比較的限定的な耐食性を持ちます。炭素鋼腐食による総経済コストは非常に高額です。炭素鋼が使用量と総コストの両面で最大の合金クラスを代表するため、炭素鋼腐食は膨大な実用的重要性を持つ問題です。炭素鋼では、典型的な腐食プロセスを、金属獲得(抽出)プロセスの熱力学的に有利な逆反応と見なせます(図1)。
炭素鋼はその性質上、限定的な合金含有量を持ち、通常全添加元素の合計で重量比2%未満です。残念ながら、これらの添加レベルでは一般的な耐食挙動に顕著な変化は生じません。この記述の一つの例外は耐候性鋼で、銅、クロム、ニッケル、リンの少量添加が特定環境で腐食速度を大幅に低減します。炭素鋼中でこれらの元素が存在するレベルでは、大気、中性水、土壌での腐食速度に有意な影響はありません。酸攻撃の場合のみ効果が観察され、この場合リンと硫黄が攻撃速度を著しく増加させます。実際、酸性系では純鉄が最も良い耐攻撃性を示すようです。
腐食反応は、条件が化学反応に熱力学的に有利なときに起こります。これが起こると、反応速度(反応速度論)を駆動する他の潜在的要因が作用します。腐食速度は、炭素鋼が使用される環境に大きく依存します。特定の腐食問題を解決する際、腐食環境を変更することで攻撃速度を劇的に変えることがしばしば可能です。腐食は多面的な現象であるため、環境基準に基づいて様々なタイプを分類することが一般的に有用です。例えば大気腐食、水系腐食、土壌腐食、コンクリート腐食、ボイラー腐食などです。
腐食反応のタイプ
金属と環境の相互作用を記述する「腐食タイプ」と、現象学的外観を記述する「腐食形態」には区別があります。
化学反応
高温で金属が高温ガスと反応して酸化皮膜を形成する典型的な化学腐食反応です。
金属物理反応
金属物理反応の例は、金属に拡散した水素による脆化で、部品破損につながる可能性があります。脆化は不注意な製造プロセスの結果であることもあれば、腐食プロセス(金属溶解)によって開始されることもあります(腐食誘起水素脆化割れなど)。
電気化学反応
最も一般的な腐食反応タイプです。この反応は、金属中の電子と導電性電解質(表面の水膜など)中のイオンによる電気的交換を意味します。
全体反応は2つの部分反応に分離できます:
- 金属溶解(酸化/陽極反応):Fe = Fe²⁺ + 2e⁻
- 還元(陰極反応):主に空気中の酸素と水の反応:O₂ + 2H₂O + 4e⁻ = 4OH⁻
これら2つの部分反応は金属表面で比較的均質に分布して起こり、均一腐食を生じるか、または局所的かつ別個に起こり、ピット腐食などの局部腐食形態を生じます。
腐食反応のメカニズムと電気化学的性質は、腐食発生に必要な要件を定義します(図2)。これらの要件は:
- 導電性金属
- 電解質(表面の薄い水分膜で十分)
- 陰極反応のための酸素
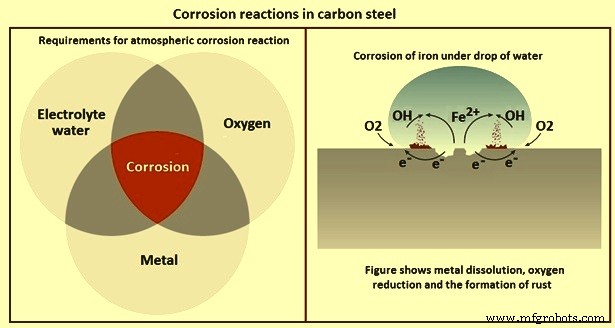
図2は水滴下での鉄の基本腐食メカニズムも示しています。鉄溶解と酸素還元反応が表面上でわずかな分離を持って起こり、それらの生成物(FeイオンとOHイオン)が水滴内で反応して赤錆(腐食生成物)を形成します。図2の単純な腐食反応モデルは多くの腐食形態を説明し、腐食低減対策を導き出すこともできます。2つの部分反応の一方を防止または遅らせることで、全体腐食速度を低減できます。
腐食形態
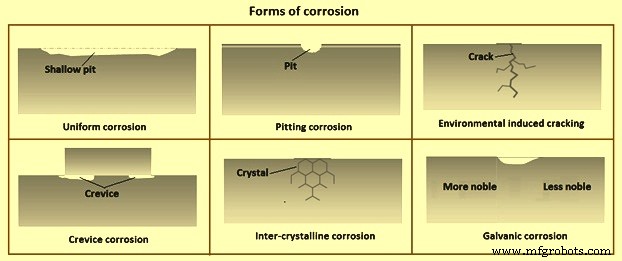
主な腐食形態は6つあります(図3):
- 均一腐食/浅いピット腐食
- ピット腐食
- 環境誘起割れ
- 隙間腐食
- 結晶粒間腐食
- ガルバニック(接触)腐食
均一腐食/浅いピット腐食
均一腐食は表面がほぼ均等に除去される腐食形態です。部分反応(金属溶解と酸素還元)が表面上で統計的に分布し、金属のほぼ均質な溶解と腐食生成物の均一形成(炭素鋼の赤錆など)をもたらします。この腐食形態の程度は通常、過去の経験に基づいてよく推定できます。腐食速度は通常μm/年で与えられます。これらの平均値を用いて部品の耐用年数を計算し、厚みを増すことで耐用年数を延ばせます。
均一腐食は無保護炭素鋼と亜鉛めっき鋼で大気条件下で起こります。現実には、純粋に均質な腐食攻撃が起こることは稀です。複雑な鋼部品では常に他より速く腐食する領域があり、腐食生成物の不規則な被覆を持つ多少粗い表面になります。
ピット腐食
ピット腐食は、鋼に小さな穴やピットを生成する局部腐食形態です。この腐食形態は主に、表面の数ナノメートル厚の薄い酸化皮膜によって耐食性を持つ不動態金属で見られます。腐食開始プロセスは不動態皮膜の局所的破壊から始まります。局部腐食攻撃は、例えば塩化物イオンによって鋼で開始されることがあります。ピット腐食はかなり厄介です。均一腐食は表面で明確に見えるのに対し、ピット腐食は表面上では小さなピンホールとしてのみ現れることが多く、ピンホール下で除去される材料量は一般に未知で、隠れた空洞が形成されるため、ピット腐食の検出と予測がより困難です。 技術的には、ピット腐食を制御する合理的な方法はありません。 この腐食形態は、設計配慮と適切な材料使用によって最初から排除しなければなりません。
環境誘起割れ
環境誘起割れには2タイプあります:
- 応力腐食割れ(SCC)
- 水素脆化割れ(水素助長割れ)
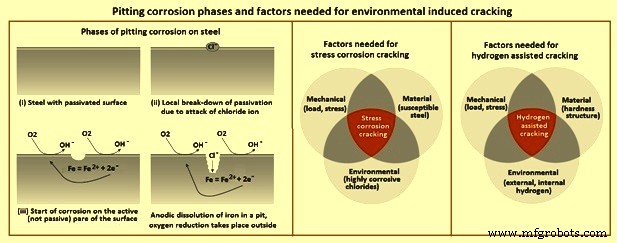
(図4参照)
応力腐食割れは、機械的・電気化学的腐食プロセスの複合で、特定材料に割れを生じさせます。降伏強さより十分低い応力レベルで、通常は延性のある金属が予期せぬ突然の脆性破壊を起こす可能性があります。 材料内部応力でさえ応力腐食割れ攻撃を開始するのに十分です。
応力腐食割れは単なる腐食と機械応力の重なりではなく、高金属溶解速度(陽極反応)を導く自己触媒的・自己加速的プロセスとして理解できます。 最初に小さなピットが形成され、材料内の印加または残留応力によりクラックへ発展します。 クラック形成により新たな活性(非不動態)金属表面が露出し、これが再び容易に腐食します。 これにより更なるクラック進展と、クラック内での新たな高活性金属表面露出が繰り返されます。 クラック内の金属溶解が急速に進行し、機械的破壊が起こります。
応力腐食割れは、以下の3要件が同時に満たされたときのみ発生する高度に特定的な腐食形態です(図4):
- 機械的(荷重、応力)
- 材料(感受性合金、例:鋼)
- 環境(高腐食性、塩化物など)
特定グレードの鋼が屋内プールなど過酷環境で応力腐食割れを起こすことはよく知られています。 これらの多くで、腐食は塩化物による不動態皮膜攻撃で開始されます。
水素脆化割れは、水素原子が鋼内に拡散することで引き起こされます。 格子内の水素存在が金属の機械的完全性を弱め、降伏強さ以下の応力レベルでクラック進展と脆性破壊を導きます。 応力腐食割れと同様、検出可能な警告兆候なしに鋼部品の突然破壊を引き起こす可能性があります。 一般的な用途では、水素損傷は通常、引張強さ約1MPa以上の高強度鋼でのみ関連します。
応力腐食割れと同様、以下3条件(図4)が同時に存在する必要があります:
- 機械的(荷重、応力)
- 材料(硬度構造)
- 環境(外部水素、内部水素)
水素源は製造プロセス(製鋼、酸洗、電気亜鉛めっき:一次水素)となり得ます。 二次源は腐食プロセス中に形成される水素です。 腐食プロセス中に水素が形成され、材料内に拡散します。 この水素取り込みは鋼の靭性または延性低下を導きます。
隙間腐食
隙間腐食は、2つの表面(同一金属、異種金属、または金属と非金属)間に形成されるクラックや隙間で発生する腐食を指します。 このタイプの腐食は、空気からの酸素が隙間領域へ拡散によって制限的に侵入することで、共通電解質内の溶解酸素濃度差が生じることで開始されます(いわゆる酸素濃度電池)。 再び2つの部分反応が表面の異なる部分で起こります。 酸素還元は周囲空気で容易にアクセスできる高酸素濃度の外側領域で起こり、陽極金属溶解は隙間領域で起こり局所攻撃(例:ピット)をもたらします。 水の侵入が防止されていない場合、ワッシャーやガスケット下でも発生し得ます。
腐食が誘発される隙間サイズには下限と上限があります。 隙間が狭すぎると電解質が導入されません。 隙間が広すぎて酸素侵入制限がなければ、酸素濃度電池と結果としての酸素濃度差が発生しません。 しかし、クリティカルな隙間幅は、関与鋼タイプ、腐食環境、湿潤/乾燥サイクルなど複数要因に依存します。
結晶粒間腐食
結晶粒間腐食は、金属構造の結晶粒界に沿って優先的に非常に狭い経路で腐食攻撃が起こる特殊な局部腐食形態です。 この腐食形態の最も一般的な効果は、材料の急速な機械的崩壊(延性喪失)です。 通常、適切な材料と製造プロセス使用で防止可能です。
よく知られた例は、ステンレス鋼の「感作」です。 この材料の特定グレードが500〜800℃の温度範囲で相当時間(溶接プロセス中など)保持されると、クロム豊富セメンタイトが形成され、結晶粒界でクロム欠乏が生じます。 結果として、結晶粒界は残部より低い耐食性を持ち、局部腐食攻撃を導きます。
ガルバニック(接触)腐食
ガルバニック腐食は、2つの異種金属が電気的に導通する接続を持ち、共通腐食性電解質と接触しているときに発生する腐食損傷を指します。 腐食の電気化学モデルでは、2つの部分反応(陽極金属溶解と陰極酸素還元)のうち一方がほぼ排他的に一方の金属で起こります。 通常、より卑な金属が溶解(陽極金属溶解)し、より貴な部分は腐食によって攻撃されません(酸素還元の陰極としてのみ機能)。 ガルバニック腐食が発生する場合、より卑な金属の腐食速度は、他の金属と接触しない自由腐食環境でのそれより高くなります。
熱力学データと典型的用途での一般的経験を用いると、どの材料組み合わせがガルバニック腐食の影響を受けるかを予測可能です。 ガルバニック腐食現象の正の例は、亜鉛が炭素鋼と低合金鋼を保護する方法です。 亜鉛はより卑な金属で、自ら腐食されることで鋼を能動的に保護します。
炭素鋼の大気腐食
炭素鋼の大気および多くの水系環境での腐食は、皮膜形成と破壊の観点から最もよく理解できます。 酸素および/または水の存在下では鉄がその酸化物に関して熱力学的に不安定であることは避けられない事実です。 したがって、問題は鋼が腐食するかどうかではなく、どの速度で腐食するかです。 皮膜形成がなく環境が一定であれば、酸化速度は一定と予想されます。 一方、形成される腐食生成物皮膜が鋼を腐食環境から隔離するなら、初期皮膜形成期間後にゼロ腐食速度が期待されます。 反応物の拡散移動のみを許す密着性の高い皮膜は、露出時間の平方根に反比例して腐食速度が低下する特徴があります。 上記理想化が炭素鋼腐食では稀にしか遭遇しないため、安定皮膜形成を破壊する他の要因が作用していることは明らかです。 これらの要因は外部的(風や雨による浸食)または皮膜自体に内在的(金属と酸化物の比体積差による応力)です。
大気中の鉄腐食は水和酸化物形成によって進行します。 半電池反応は以下の式で表せます:
- 1/2O₂ + H₂O + 2e⁻ = 2OH⁻(陰極)
- Fe = Fe²⁺ + 2e⁻(陽極)
さらなる反応が起こり得ます:
- Fe²⁺ + 2OH⁻ = Fe(OH)₂
- 2Fe(OH)₂ + H₂O + 1/2O₂ = 2Fe(OH)₃
水和酸化物は乾燥期間中に水を失い、無水酸化鉄(II)と酸化鉄(III)に戻ることがあります。 さらに、磁性酸化鉄(Fe₃O₄)またはFeO·Fe₂O₃の層が、酸化鉄(II)(FeO)と赤鉄鉱(Fe₂O₃)の層の間に形成されることがよくあります。 実際、鉄の様々な酸化物と水酸化物はかなり複雑な化合物系を形成します。 化合物FeOOHは3つの異なる結晶形と非晶質形で存在することが分かっています。 様々な酸化物タイプの出現はpH、酸素可用性、様々な大気汚染物質、銅とリンを含む耐候性鋼のような炭素鋼組成に依存します。 実際の腐食皮膜の性質は重要で、FeOとFeOOHはFe₃O₄とFe₂O₃より密着性が高く、腐食攻撃を遅らせる可能性が高いですが、高酸化物とオキシ水酸化物は剥離しやすいです。
炭素鋼の腐食速度が異なる大気環境(農村、都市、工業、海洋など)で大幅に変動するため、これらの差に寄与する要因を特定するのは論理的です。 腐食性予測は不可能ですが、湿度、温度、塩化物、硫酸塩、およびおそらく他の大気汚染物質レベルがそれぞれ炭素鋼腐食速度に影響を及ぼすことが分かっています。
湿度と大気汚染物質の影響
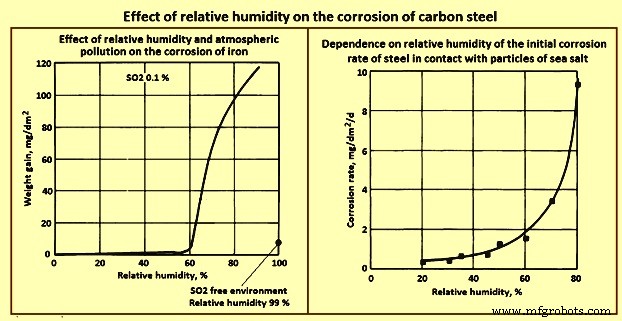
大気腐食は電解質プロセスであるため、電解質の存在が必要です。 これは鋼表面が水で溢れている必要があることを意味しません。 実際、吸着水の非常に薄い膜で十分です。 実際の暴露では、雨や飛沫により鋼は一部の時間水で溢れ、一部の時間薄い吸着水膜で覆われます。 薄い水膜で覆われる時間の割合は、暴露場所の相対湿度にかなり強く依存します。 様々な研究で、濡れ時間は重要な要因ですが、腐食速度推定時に単独で考慮できないことが示されています。 この事実の例が図5に示され、0.01%二酸化硫黄を含む雰囲気で55日間暴露した鉄の重量増加が相対湿度の関数としてプロットされています。 図5の右下隅には、二酸化硫黄フリー環境で99%相対湿度で同時間暴露した鉄の測定腐食速度が示されています。
もう一つの興味深い特徴は、これ以下では腐食速度が小さい臨界湿度レベルが存在するらしいことです。 二酸化硫黄含有環境での臨界湿度は約60%です。 この挙動は、海塩粒子と接触する鋼の場合と対照的で、図5に示すように腐食速度が湿度増加とともに着実に増加します。 データは乏しいですが、環境中の窒素酸化物も炭素鋼腐食に加速効果を示すことが合理的です。 実際、強い電解質活性を持つあらゆる気体大気成分は、炭素鋼腐食速度を増加させる可能性があると疑われます。 簡単に言えば、塩化物イオンが大気腐食に加速効果を持つことがわかります。
炭素鋼の防食保護
防食保護(図6)は、特定構造用途に炭素鋼を選定する際によく必要な考慮事項です。 腐食は、一般的に断面を減らすか、ピットを生じさせることで(ピット領域で有効断面を減らすだけでなく、クラックを開始する応力集中を導入する)、部品の荷重支持能力を低下させます。 明らかに、腐食を低減または排除するあらゆる対策は、部品寿命を延ばし信頼性を高めます。 経済性、環境条件、部品予想寿命に必要な保護度、予期せぬ使用中故障の結果、外観重要性が、鋼部品に防食が必要かどうかだけでなく、その保護を達成する最も効果的かつ経済的な方法を決定する主要因子です。
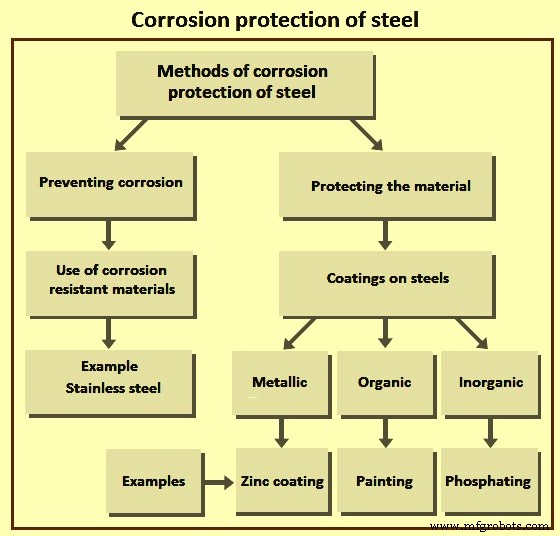
鋼腐食を最小化するには2つの方法があります。 第1は反応相を分離すること、第2は反応相の反応性を低下させることです。 反応相の分離は、金属、無機、有機コーティング、皮膜形成阻害剤で達成できます。 反応性低減は、合金化、陽極または陰極防食、環境の化学処理で達成できます。 一部保護法は2つ以上の形態を組み合わせます。
ほとんどの環境で、炭素鋼の腐食速度は典型的に農村屋外大気で約20μm/年、沿岸環境では100μm/年超です。 これは通常満足な用途には高すぎます。 製品設計は一般にベース材料損失を考慮しません。 したがって、炭素鋼にはコスト効率の良い防食ソリューションが必要です。 アルカリ環境では、しかし、鋼は通常安定します。 これが、例えば炭素鋼製鉄筋が周囲コンクリートのアルカリ環境で既に腐食から非常に良く保護されている理由を説明します。
炭素鋼のコーティング防食
炭素鋼の耐食性向上のためにいくつかのタイプのコーティングが適用されます。 コーティングプラクティスは、低コスト一時保護のためのオイリングから、長期耐食・耐熱・耐摩耗のための蒸着まで多岐にわたります。 経済的理由から、コーティング選定前に望ましい保護度を決定する必要があります。
一時保護コーティング
出荷時や保管中の効果的な一時保護は、炭素鋼を鉱物油、阻害剤配合溶剤、石油系コーティング乳剤、ワックスでコーティングすることで得られます。 これらのコーティングは酸洗後やコーティング工程間で適用されます。 これらは長期防食保護を提供することは期待されません。
すべてのコーティングプロセスで表面調製が重要です。 鋼表面の酸化物は酸洗またはブラストで除去する必要があります。 酸化物除去後や一時コーティングが施されている場合に脱脂が必要で、いくつかの手段で達成可能です。 理想的には、コーティングプロセスの第一歩は洗浄直後に開始すべきです。
コーティングプロセス
これらは亜鉛、アルミニウム、鉛、スズ、これらの合金コーティングを炭素鋼に適用するために使用されます。 浸漬めっきプロセスは、鋼をコーティング金属の溶融浴に浸漬するものです。
亜鉛めっき(ガルバニジング)は炭素鋼防食の良い選択です。 鋼への亜鉛コーティング適用に複数の適切なプロセスがあります。 亜鉛の腐食速度は鋼の10分の1以下で、農村/都市大気で約0.5μm/年、沿岸環境で最大約5μm/年です。 低腐食速度は、炭酸塩(空気中のCO₂由来)と塩化物(大気中に存在する場合)を含む安定した腐食生成物層の形成によるものです。 このような不溶性腐食生成物形成が不可能な条件では、はるかに高い腐食速度となり、亜鉛の保護コーティングとしての適合性が制限されます。 これには常時湿潤条件や、二酸化硫黄など高濃度工業汚染物質暴露が含まれます。 これら環境では可溶性腐食生成物が優先的に形成され、雨で洗い流されます。 腐食速度低減に加え、亜鉛は下地鋼への陽極的(犠牲)防食も提供します。 傷、欠け、その他損傷で亜鉛コーティングが破損し鋼が露出した場合、特殊なガルバニック腐食が起こります。 亜鉛は鋼より卑な金属であるため、優先的に腐食し、露出鋼表面を保護し続けます。
亜鉛コーティングは大気腐食中にかなり均質に消費されます。 したがって、与えられた用途では、コーティング厚を2倍にすると、通常亜鉛消費までの時間も2倍になり、鋼基材に赤錆が発生するまでの時間も2倍になります。 亜鉛はアルカリ環境では安定せず、pH10以上の溶液で容易に攻撃されます。
亜鉛コーティング方法には、電気亜鉛めっき、溶融亜鉛めっき、シャーラダイジングがあります。 シャーラダイジングは熱拡散プロセスを利用した亜鉛コーティング法です。
アルミニウム浸漬めっき(アルミナイジング)は、炭素鋼に耐食性と耐熱性の両方を提供します。 多くの環境で、アルミニウムは亜鉛とほぼ同様にガルバニックに鋼を保護します。 亜鉛-アルミニウムとアルミニウム-亜鉛合金も浸漬めっきで鋼に適用されます。 アルミナイズド鋼を加熱すると、約800℃まで酸化に抵抗する鉄-アルミニウム金属間化合物が形成されます。 アルミナイズド鋼は、自動車排気システムなど耐熱性が必要な用途でよく使用されます。
浸漬スズめっきは装飾的で無毒なバリアコーティングを提供します。 スズは鋼基材をガルバニックに保護しません。 このため、ラッカーや他の有機コーティングでスズめっきの孔を埋め、バリア保護を強化することがよくあります。
浸漬鉛めっきは、硫酸煙や他の腐食性化学環境に暴露される鋼に使用されることがあります。 テルネ板(鉛-スズ合金コーティング)は純鉛コーティングより保護性が高く、はんだ付け可能です。
電気めっきコーティングは、防食、外観、はんだ付け性、その他特殊要件のために鋼に適用されます。 亜鉛、アルミニウム、クロム、銅、カドミウム、スズ、ニッケルなど幅広い材料が鋼に電気めっきされます。 多層コーティングも電気めっきで適用可能です。 例として、光沢自動車トリム用の銅-ニッケル-クロムめっきシステムがあります。
クラッドメタル
炭素鋼は、冷間ロールボンディング、熱間ロールボンディング、熱間プレス、爆着、押出ボンディングにより、銅やステンレス鋼などより耐食性の高い材料と接合できます。 結果として得られる積層複合材料は、単一材料では得られない特定特性を持ちます。
熱溶射コーティング
これらのコーティングは、幅広い腐食環境での鋼に効果的な長期防食保護を提供します。 ワイヤー火炎溶射、粉末火炎溶射、アーク溶射など複数プロセスで適用されます。 亜鉛、アルミニウム、亜鉛-アルミニウム合金が熱溶射技術で適用される最も一般的なコーティング材料です。 オーステナイト系ステンレス鋼、アルミニウムブロンズ、MCrAlY(M=Co、NiまたはCo/Ni)コーティング材料も特定用途で使用されています。 最大耐食性のため、熱溶射コーティングは有機トップコートで封止されます。 熱溶射コーティングは海洋用途の防食に頻繁に使用されます。
蒸着コーティング
これらは炭素鋼保護に時々使用されますが、コストが非常に高い場合があります。 蒸着では、物理蒸着(PVD)または化学蒸着(CVD)のいずれであっても、コーティング材料が個々の原子または分子形で基材に輸送されます。 幅広いコーティング材料が蒸着で適用可能です。 十分な厚さで適用されれば、コーティングは本質的に無気孔で緻密となり、優れたバリア保護を提供します。 鋼への蒸着コーティングのよく知られた用途は、鋼航空機・航空宇宙部品へのイオン蒸着アルミニウムコーティングです。
リン酸塩/クロム酸塩変成処理コーティング
これらは鋼の耐食性向上に使用されます。 単独では無処理鋼よりわずかに優れた耐食性しか提供しません。 より多くは、別のコーティングシステムと併用されます。 変成処理コーティングは溶融亜鉛めっき後に適用され、有機コーティングシステムでトップコートされると良好な防食保護を提供します。
リン酸塩処理では、鋼を金属(Zn、Fe)リン酸塩を含む酸性溶液に浸漬します。 溶液が鋼表面と反応し、表面に微結晶リン酸塩層を形成します。 これにより優れた保油性を持つ粗い表面が生成されます。
有機コーティング
これらのコーティングは塗料で構成され、鋼防食に他のどのタイプより頻繁に使用されます。 適切に適用されれば、比較的低コストで優れた保護を提供します。 幅広いコーティング材料と塗布方法が塗料用途で利用可能です。
セラミックコーティング
鋼保護用セラミックコーティングにはケイ酸塩セメントとホーローがあります。 単体セメントライニングは化学薬品耐性と断熱性に優れます。 鋳込みまたは吹付けで適用可能です。 ホーローは425℃以上で鋼表面に融着されるガラスコーティングで、優れた耐食性と高硬度のガラス質コーティングを提供します。 エナメル組成を変化させて、アルカリ耐性向上など望ましい特性を付与できます。
その他非金属材料コーティング
これらのコーティングは、腐食用途での鋼のコーティングまたはライニングとして時々使用されます。 ゴム(天然と合成両方)と他のエラストマー、エポキシ、フェノール、ビニルなどのプラスチック材料が含まれます。 特定環境への多様な特性と耐性が利用可能です。 ゴムライニングは長年、塩酸と硫酸用鋼貯蔵タンクで使用されてきました。 プラスチックライニングはめっきタンクなど類似用途で採用されています。
多層コーティング
金属コーティングによる防食が十分でない場合、主に有機塗料(金属フレークあり/なし)による追加コーティングで鋼をさらに保護できます。 例として、電気めっきZn合金コーティングに追加有機トップコートを施したファスナーの多層コーティングがあります。
製造プロセス
- カーボンファイバー:組成・製造プロセス・未来への応用
- 一酸化炭素検知器:技術・設計・安全基準で家庭を守る
- カーボンペーパー:歴史、材料、現代製造
- 水力発電における反動タービン:発電の仕組み
- Carbon M2:従来比20倍高速のデジタルライト合成で高解像度生産パーツを実現
- アルミニウム腐食防止:長寿命化のための実証済み戦略
- WL 3.3354 グレード F – 高強度・耐食性に優れたアルミニウム合金(AlMg5)
- Sanicro® 35:海洋環境および過酷な化学環境向けプレミアム耐食性ステンレス鋼
- WL 3.3354 Oグレード – 耐食環境向け高性能マグネシウム合金
- カーボンファイバー徹底解説:強度・製造・産業用途
- カーボンファイバーは導電性か? 電気的・熱的特性を理解する