



鋼の焼鈍:強度、延性、成形性の向上
金属が低温加工(室温での変形)されると、変形による転位密度の増加により微細組織が著しく歪みます。低温加工は加工硬化またはひずみ硬化とも呼ばれます。金属が低温加工されるにつれ、強度と硬度は増加する一方、延性は低下します。最終的に、破損リスクなしでさらなる成形加工を行えるよう、材料を焼鈍する必要が生じます。また、一部の鋼は主に低温加工によって強化されます。この場合、実用時に鋼が著しく軟化しないことが重要です。
高度に歪んだ微細組織を持つ低温加工鋼は高エネルギー状態にあり、熱力学的に不安定です。焼鈍は、低温加工によって硬化した金属を軟化させる熱処理プロセスです。焼鈍は以下の3つの明確なプロセス段階で構成されます:
- 回復
- 再結晶
- 粒成長
蓄積エネルギーの減少が駆動力となりますが、焼鈍は通常室温では自発的に起こりません。これは蓄積エネルギーの減少が拡散によって起こり、拡散プロセスを開始するために必要な活性化エネルギーが室温では通常不十分だからです。したがって、物質をより低エネルギー状態へ変換するために必要な熱活性化エネルギーを供給する加熱が必要です。焼鈍中に内部格子歪みが緩和されると、強度は低下し延性は増加します。
回復
回復段階では、内部欠陥である転位がより低エネルギー配置へ再配列されます。しかし、結晶粒の形状と配向は変わりません。残留応力も大幅に減少しますが、強度と延性はほぼ影響を受けません。回復時に残留応力が大幅に減少するため、応力腐食割れ防止や歪み最小化を目的として回復型プロセスが実施されることが多いです。応力除去操作では、強度や硬度の大幅な低下がないよう温度と時間が制御されます。
再結晶
再結晶は、低温加工金属のマトリックスからひずみのない新しい結晶粒が核生成・成長することで特徴づけられます。再結晶中、ひどく変形した低温加工結晶粒が新しいひずみフリーの結晶粒に置き換わります。新しい配向、新しい結晶粒サイズ、新しい結晶粒形態が再結晶時に形成されます。再結晶の駆動力は、回復時に消費されなかった残りの蓄積エネルギーです。強度は低下し、延性は低温加工前の金属と類似のレベルまで増加します。
再結晶は、再結晶金属の機械的特性が低温加工前の金属のそれに近づいたときに完了したと見なされます。再結晶とそれに伴う機械的軟化は、低温加工が機械的特性に及ぼす効果を完全に打ち消します。合金(典型的な鋼など)の焼鈍曲線は、回復時には機械的特性の変化が最小限で、再結晶時に特性の大きな変化が起こることを示します。硬度、降伏強度、引張強度、伸び、絞りなどの機械的特性は、非常に狭い温度範囲で劇的に変化します。電気伝導度などの物理的特性は回復時に大きく増加しますが、再結晶時にも増加し続けます。
粒成長
粒成長は、一部の再結晶粒が他の再結晶粒を犠牲にして成長する現象です。微細結晶粒が最も良い強度と延性の組み合わせをもたらすため、ほぼすべての場合で粒成長は望ましくないプロセスです。過度な粒成長は、材料を焼鈍温度で長時間保持することでも起こり得ますが、通常は過度に高い温度での加熱の結果です。
焼鈍は、適切な温度まで加熱・保持し、適切な速度で冷却する処理で、主に金属材料の軟化を目的とする総称です。加熱と冷却を含むプロセスで、通常軟化を目的として適用されます。この用語は、機械的・物理的特性の変更、明確な微細組織の生成、ガス除去を意図した処理も指します。操作温度と冷却速度は、焼鈍される材料と処理目的に依存します。
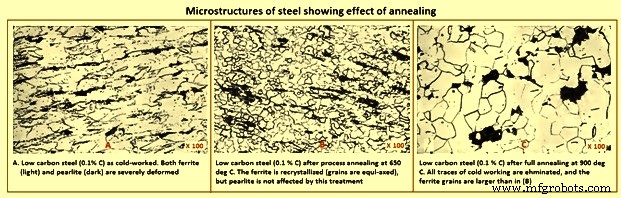
一般に、普通炭素鋼では焼鈍によりフェライト・パーライト微細組織が生成されます(図1)。鋼は、低温加工や切削加工を容易にするため、機械的・電気的特性を改善するため、寸法安定性を促進するために焼鈍されます。このような特性の適切な組み合わせを最小コストで提供する焼鈍処理の選択は、しばしば妥協を伴います。鋼に適用される特定の焼鈍タイプを示す用語は、使用される方法、装置、処理後の材料状態を説明するものです。図1は焼鈍の効果を示す鋼の微細組織です。
冶金原理
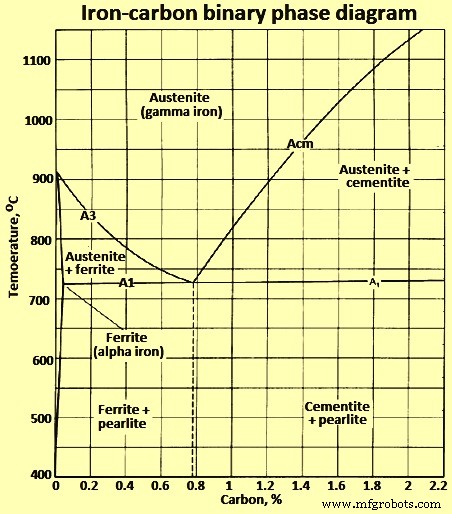
鉄-炭素二元系状態図(図2)を用いると、焼鈍プロセスをより良く理解できます。どの焼鈍プロセスも真の平衡状態を達成することはありませんが、これらの条件に近づけることは可能です。様々な焼鈍タイプを定義する際、変態温度または臨界温度が通常使用されます。
臨界温度
鋼の焼鈍で考慮すべき臨界温度は、オーステナイトへの変態開始と完了、またはオーステナイトからの変態開始と完了を定義するものです。与えられた鋼では、臨界温度は鋼が加熱されているか冷却されているかに依存します。 加熱時のオーステナイト変態開始と完了の臨界温度は、準共析鋼ではそれぞれAc1とAc3、過共析鋼ではAc1とAccm(または単にAcm)で表されます。これらの温度は、冷却時のオーステナイトからの変態開始と完了に対応する臨界温度(準共析鋼ではAr3とAr1、過共析鋼ではArcmとAr1)より高くなります(記号の'c'と'r'は、加熱を意味するフランス語'chauffage'と冷却を意味する'refroidissement'に由来)。これらの臨界温度は、加熱または冷却速度が無限に遅くなると平衡値Ae1、Ae3、Aecmに収束します。Ae1、Ae3、Aecm線の位置は、図2に示す鉄-炭素二元系状態図上のより一般的な(準平衡の)A1、A3、Acm線に近いです。
異なる合金元素はこれらの臨界温度に明確な影響を与えます。例として、クロム(Cr)は共析温度(A1温度)を上昇させ、マンガン(Mn)は低下させます。鋼の実際の化学組成を用いて上限・下限臨界温度を計算することが可能です。準共析鋼の近似臨界温度を与える式は以下の通りです:
- Ac1(℃)= 723 − 20.7(% Mn) − 16.9(% Ni) + 29.1(% Si) − 16.9(% Cr)、標準偏差 ±11.5℃
- Ac3(℃)= 910 − 203(% C) − 15.2(% Ni) + 44.7(% Si) + 104(% V) + 31.5(% Mo)、標準偏差 ±16.7℃
他の合金元素の存在もこれらの臨界温度に明確な影響を与えます。平衡臨界温度は通常、等しい速度での加熱と冷却の臨界温度の中間あたりに位置します。焼鈍は様々な範囲の加熱・冷却速度と等温処理の組み合わせを含むため、基本概念の議論ではA1、A3、Acm温度という特定用語はあまり使用されません。
焼鈍サイクル
実践では、焼鈍の様々な目標を達成するため、ほぼ無限の種類の特定熱サイクルが使用されます。これらのサイクルは、鋼を加熱する温度と使用される冷却方法によっていくつかの広いカテゴリに分類できます。最高温度は以下のいずれかになります:
- 下限臨界温度A1未満(亜臨界焼鈍)
- A1温度以上だが、上限臨界温度未満(準共析鋼ではA3、過共析鋼ではAcm)(間臨界焼鈍)
- A3温度以上(完全焼鈍)
A1温度以上ではオーステナイトが存在するため、変態を通じた冷却プラクティスが、望ましい微細組織と特性を達成するための重要な要素となります。したがって、A1以上に加熱された鋼は、緩やかな連続冷却またはA1未満のある温度での等温処理のいずれかを受け、そこで所望の微細組織への変態が合理的な時間で起こるようにします。
特定条件下では、所望の結果を得るためにこれらのサイクルのうち2つ以上を組み合わせたり連続的に使用したりできます。いずれの焼鈍操作の成功も、冶金原理に基づく熱サイクルの適切な選択と制御に依存します。
亜臨界焼鈍
亜臨界焼鈍ではオーステナイト生成は関与しません。鋼の従来状態は、回復、再結晶、粒成長、セメンタイト球状化などの熱活性化プロセスによって修正されます。したがって、鋼の履歴は重要な要素です。圧延肌または鍛造肌の準共析鋼(フェライトとパーライトを含む)では、亜臨界焼鈍で両構成要素の硬度を調整できますが、かなりの軟化には過度に長い保持時間が必要となる場合があります。
亜臨界処理は、硬化済みまたは低温加工済みの鋼に適用されるとき最も効果的です。これらは容易に再結晶して新しいフェライト粒を形成します。軟化率は焼鈍温度がA1温度に近づくにつれて急速に増加します。亜臨界焼鈍温度からの冷却プラクティスは、確立された微細組織と結果としての特性にほとんど影響を与えません。
間臨界焼鈍
鋼の温度がA1温度を超えるとオーステナイトが形成され始めます。炭素の溶解度はA1温度付近で急激に増加(ほぼ1%)します。準共析鋼では、A1温度とA3温度の間の準安定領域の平衡構造はフェライトとオーステナイトで構成され、A3温度以上では構造は完全にオーステナイトになります。しかし、フェライトとオーステナイトの平衡混合物は即座には達成されません。典型的な共析鋼の溶解速度を図3に示します。
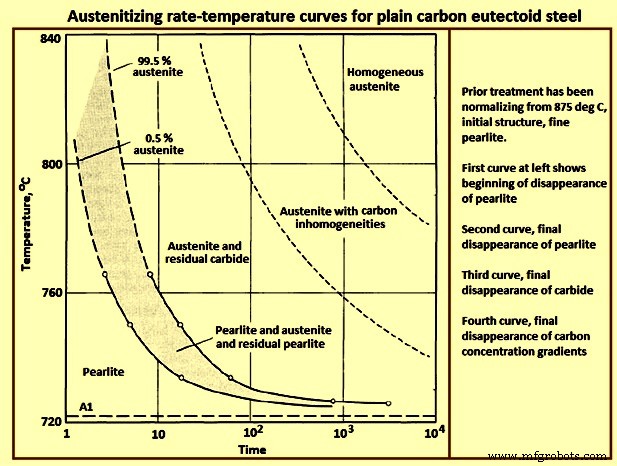
未溶解セメンタイトが残存することがあり、特にオーステナイト化時間が短い場合やA1付近の温度では、オーステナイトが不均質になります。過共析鋼では、A1温度とAcm温度の間の準安定領域でセメンタイトとオーステナイトが共存し、オーステナイトの均質性は時間と温度に依存します。オーステナイト化温度での構造の均質度は、焼鈍後の構造と特性の発展において重要な考慮事項です。より高いオーステナイト化温度で発達するより均質な構造は、冷却時に板状セメンタイト構造の形成を促進する傾向がありますが、準安定領域でのより低いオーステナイト化温度は不均質なオーステナイトをもたらし、球状セメンタイトの形成を促進します。
鋼がA1温度以上に加熱されて形成されたオーステナイトは、鋼が緩やかに冷却されA1温度未満になるとフェライトとセメンタイトに再変態します。オーステナイト分解速度とセメンタイト構造が板状または球状になる傾向は、主に変態温度に依存します。オーステナイトがA1直下で変態すると、ゆっくり分解します。生成物は、鋼の組成とオーステナイト化温度に依存して、比較的粗い球状セメンタイトまたは粗い板状パーライトを含む可能性があります。この生成物は非常に軟らかくなる傾向があります。
しかし、A1直下の温度での低変態速度は、等温処理で長い保持時間を必要とし、連続冷却では非常に緩やかな冷却速度を必要とします(最大軟化が望まれる場合)。等温処理は、所望の構造と軟化を最短時間で達成する点で、緩やかな連続冷却より効率的です。しかし、利用可能な装置や焼鈍される鋼部品の質量によっては、緩やかな連続冷却が唯一の実行可能な選択肢となることもあります。変態温度が低下すると、オーステナイトは通常より速く分解し、変態生成物はより硬く、より板状で、A1直下で形成される生成物より粗くありません。さらに低い変態温度では、生成物はフェライトとセメンタイトのより硬い混合物となり、完全等温変態に必要な時間が再び増加することがあります。
多くの鋼について、等温変態(IT)または連続変態(CT)条件下でのオーステナイト変態進行を示す温度-時間プロットは、上記原理を実証しています。これらのIT図またはCT図は、特定鋼種の焼鈍処理設計に役立ちますが、その有用性は限定的です。なぜなら、ほとんどの公表図は、比較的均質な完全オーステナイト化状態からの変態を表しており、これは焼鈍では常に望ましいわけでも、達成可能でもないからです。
連続焼鈍プロセスでは、二相・三相微細組織を開発するために間臨界焼鈍プラクティスが使用されます。このプラクティスでは、鋼を間臨界温度から急冷します。急冷によりオーステナイトプールがマルテンサイトに変態します。最終微細組織は、フェライトマトリックス中のマルテンサイトアイランドで構成されます。オーステナイトプールの合金含有量と冷却条件によっては、オーステナイトが完全に変態せず、マルテンサイト/残留オーステナイト領域がフェライトマトリックス中に存在する微細組織となります。
完全変態後の冷却
オーステナイトが完全に変態した後、室温までの冷却中に冶金学的な更なる変化はほとんど起こりません。極めて緩やかな冷却はセメンタイトの凝集を引き起こし、結果として鋼がわずかにさらに軟化する可能性がありますが、この点では高温変態ほど効果的ではありません。したがって、変態完了後に緩やかな冷却を行う冶金学的理由はなく、総操作時間を最小化するために変態温度から可能な限り急速に冷却できます。
緩やかな連続冷却による変態が用いられた場合、制御冷却を停止できる温度は鋼の変態特性に依存します。しかし、鋼の質量や酸化防止の必要性は、オーステナイト変態停止温度より下でも緩やかな冷却を継続する必要がある実用的考慮事項となり得ます。
従来構造の影響
従来構造のセメンタイトがより微細で均一に分布しているほど、A1温度以上で形成されたオーステナイトが完全均質性に近づく速度は速くなります。したがって、従来構造は焼鈍への応答に影響を与え得ます。焼鈍構造で球状セメンタイトが望まれる場合、A1温度直下での予備加熱が、後続の加熱時にオーステナイトへの溶解抵抗を高めるために従来セメンタイトを凝集させる目的で用いられることがあります。未溶解セメンタイトの存在やオーステナイト内の濃度勾配は、オーステナイト変態時に板状ではなく球状構造の形成を促進します。球状化促進のための予備加熱は主に準共析鋼に適用可能ですが、一部の過共析低合金鋼にも有用です。
超臨界または完全焼鈍
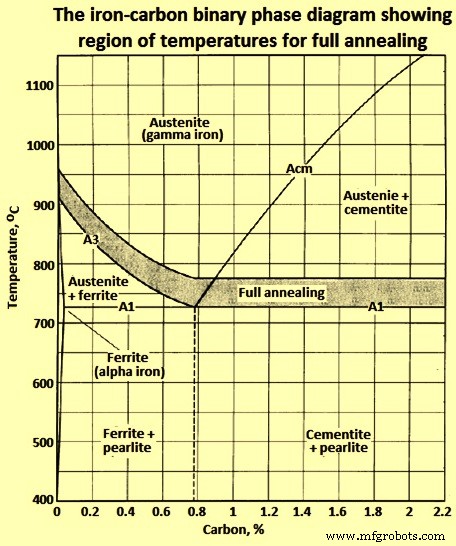
一般的な焼鈍プラクティスは、準共析鋼を上限臨界温度(A3)以上に加熱して完全オーステナイト化を達成することです。このプロセスは完全焼鈍と呼ばれます。準共析鋼(0.77%C未満)では、超臨界焼鈍(A3温度以上)はオーステナイト領域で起こります(鋼は焼鈍温度で完全にオーステナイト化)。一方、過共析鋼(0.77%C超)では、焼鈍はA1温度以上、すなわち二相オーステナイト-セメンタイト領域で行われます。図4は、図2の鉄-炭素二元系状態図に完全焼鈍の温度範囲を重ね合わせたものです。一般に、準共析鋼ではA3温度より50℃高く、過共析鋼ではA1温度より50℃高い焼鈍温度で十分です。
オーステナイト化時間とデッドソフト鋼
過共析鋼は、オーステナイト化温度で長時間保持することで極めて軟らかくできます。オーステナイト化温度での保持時間が実際の硬度に与える影響は小さい場合があります(例:241HBから229HBへの変化)が、切削性や低温成形特性への影響は顕著です。長期オーステナイト化は過共析鋼で効果的で、オーステナイト中の残留セメンタイトの凝集を生じさせます。粗大セメンタイトはより軟らかい最終製品を促進します。低炭素鋼では、セメンタイトはA1以上の温度で不安定でオーステナイト中に溶解傾向にありますが、溶解は遅い場合があります。
ほぼ共析組成の鋼は、非常に長期間オーステナイト化すると板状変態生成物を形成する傾向があります。A1温度直上での長期保持は、短期間のより高温保持と同様に、セメンタイト溶解と炭素濃度勾配の消散に効果的です。
焼鈍の指針となる7原則
上記の冶金原理は以下の7つのルールに組み込まれており、成功し効率的な焼鈍スケジュール開発のガイドラインとして使用できます。
- ルール1:オーステナイト化時の鋼構造がより均質であれば、焼鈍鋼の構造はより完全に板状になります。逆に、オーステナイト化時の構造がより不均質であれば、焼鈍セメンタイト構造はより球状に近くなります。
- ルール2:鋼の最軟化状態は通常、A1温度より55℃未満高い温度でオーステナイト化し、(通常)A1温度より55℃未満低い温度で変態させることで得られます。
- ルール3:A1温度より55℃以上低い温度では完全変態に非常に長い時間が必要なため、軟らかい生成物が形成されるより高い温度で大部分の変態を進行させ、変態完了に必要な時間が短いより低い温度で変態を完了させます。
- ルール4:鋼がオーステナイト化された後、総焼鈍操作時間を最小化するため、可能な限り急速に変態温度まで冷却します。
- ルール5:所望の微細組織と硬度を生成する温度で鋼が完全に変態した後、さらに総焼鈍時間を短縮するため、可能な限り急速に室温まで冷却します。
- ルール6:焼鈍された0.7〜0.9%C工具鋼およびその他の低合金中炭素鋼の構造における板状パーライトを最小限にするため、オーステナイト化および通常通り変態する前に、下限臨界温度(A1)より約28℃低い温度で数時間予備加熱します。
- ルール7:焼鈍過共析合金工具鋼の最小硬度を得るため、オーステナイト化温度で長時間(約10〜15時間)加熱し、その後通常通り変態させます。
これらのルールは、鋼の臨界温度と変態特性が確立されており、等温処理による変態が実行可能な場合に最も効果的に適用されます。
焼鈍温度
実用的観点から、ほとんどの焼鈍プラクティスは経験から確立されてきました。多くの焼鈍用途では、鋼を指定された焼鈍(オーステナイト化)温度から炉冷するよう指定するだけで十分です。
正常範囲の上限側にあるオーステナイト化温度を利用する加熱サイクルはパーライト構造を生成します。より低い温度を使用すると、主に球状化構造が得られます。合金鋼を特定の微細組織を得るために焼鈍する場合、焼鈍の温度と冷却条件をより精密に指定する必要があります。
大多数の鋼では、オーステナイト化温度まで加熱し、その後制御速度で炉冷するか、より低い温度まで急冷して等温変態のために保持することで焼鈍できます。両手順でほぼ同一の硬度が得られますが、等温変態ではかなり短時間で済みます。
温度均一性
焼鈍操作の失敗に寄与する潜在的要因の一つは、炉内の鋼チャージ内温度分布の知識不足です。一度に約20トンの鋼を焼鈍できる大型炉は珍しくありません。大型鍛造工場では、ワークピースが300トンを超えることもあります。炉が大きいほど、チャージ全体で均一な温度条件を確立・維持することが難しく、加熱または冷却中の鋼温度を変化させることも難しくなります。
炉熱電対は、チャージの上、下、または横の空間温度を示しますが、この温度は鋼自体の温度と28℃以上異なることがあり、特に鋼がパイプや箱の中にある場合、またはバーやストリップが中性雰囲気中で密なチャージとして梱包されている場合に顕著です。このような条件が存在する場合、加熱・冷却中のチャージ全体の温度分布を、バー、鍛造品、コイルなどの間に熱電対を配置して確立する必要があります。良いプラクティスは、ワークピースに熱電対をスポット溶接するか、埋込み熱電対(ワークピースに穴を開けて配置した熱電対)を使用することです。焼鈍操作中の炉制御は、実際に鋼と接触しているこれらの熱電対が示す温度に基づいて行うべきで、炉熱電対が示す温度に基づいて行うべきではありません。
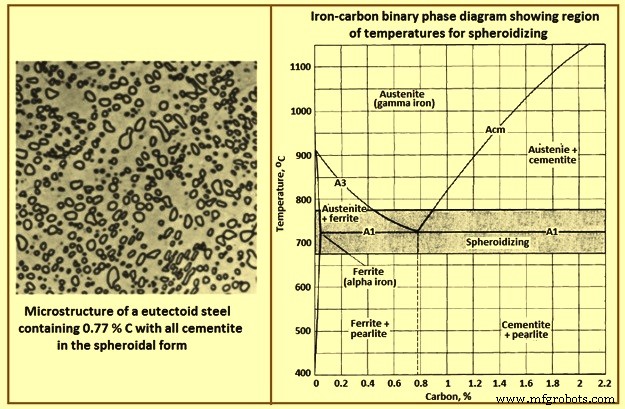
球状化
すべての球状化活動の大半は、鋼の低温成形性向上のために実施されます。また、過共析鋼や工具鋼の切削性向上のためにも実施されます。球状化微細組織は、材料の流動応力を低下させるため低温成形に望ましいです。流動応力はフェライトとセメンタイトの割合と分布によって決まります。フェライトの強度はその結晶粒度と冷却速度に依存します。セメンタイトがパーライト中の板状として存在するか、球状として存在するかが鋼の成形性を徹底的に左右します。鋼は球状化、すなわち球状セメンタイトがフェライトマトリックス中に分布する構造を生成するよう加熱・冷却できます。
図5は、全セメンタイトが球状形態をとる0.77%C共析鋼の微細組織を示しています。球状化は以下の多くの方法で実現できます:
- Ae1直下の温度での長時間保持
- Ac1直上とAr1直下の温度間での交互加熱冷却
- Ac1直上の温度まで加熱し、その後炉内で非常に緩やかに冷却するか、Ar1直下の温度で保持
- すべてのセメンタイトが溶解する最低温度から、セメンタイトネットワークの再形成を防ぐ適切な速度で冷却し、その後上記1または2の方法に従って再加熱(セメンタイトネットワークを含む過共析鋼に適用可能)
図5は、準共析鋼と過共析鋼の球状化に使用される温度範囲を示しています。これらの方法による球状化速度は、従来微細組織によって多少異なり、セメンタイト相が微細で分散した焼入れ構造で最大となります。従来の低温加工も、亜臨界球状化処理での球状化反応速度を増加させます。
臨界温度の一貫した指定を確立することは困難であることに注意が必要です。長時間保持を伴う加熱について議論する場合、関心のある臨界温度は平衡温度Ae1とAe3です。未指定の速度と保持時間での加熱冷却について議論する場合、用語はより恣意的になります。
従来微細組織の球状化への影響は、同じ時間/温度加熱サイクルを2つの試料(一方はマルテンサイト従来微細組織、他方はフェライト-パーライト従来微細組織)に与え、両方を700℃で21時間保持することで確認できます。従来マルテンサイト微細組織を持つ鋼試料では球状化が発生しているのがわかります。一方、従来フェライト-パーライト微細組織を持つ同種鋼では、球状化は始まったばかりです。700℃で200時間後、従来フェライト-パーライト鋼では球状化プロセスがほぼ完了していますが、パーライト領域の痕跡がまだ見られます。
完全球状化には、Ac1温度わずか以上、またはAc1とAc3の中間付近のオーステナイト化温度が使用されます。Ac1わずか以上の温度を使用する場合、適切な結果を得るには良好なロード特性と精密な温度制御が必要で、そうでなければAc1に達せずオーステナイト化が起こらない可能性があります。
低炭素鋼は切削のために球状化されることは稀で、球状化状態では過度に軟らかく「粘着的」で、長く靭い切りくずで切削されるためです。低炭素鋼が球状化される場合、一般には激しい変形を許容するためです。例えば、0.2%C鋼管が2〜3パスの冷間引抜で製造される場合、各パス後に690℃で0.5〜1時間焼鈍すれば球状化構造が達成されます。最終製品の硬度は約163HBです。この状態のパイプは、その後の低温成形での激しい変形に耐えられます。多くの他の熱処理と同様、球状化後の硬度はCと合金含有量に依存します。Cまたは合金含有量、または両方を増やすと、球状化時の硬度が増加し、一般に163〜212HBの範囲になります。
工程間焼鈍
低温加工中に鋼の硬度が上昇すると延性が低下し、さらなる低温圧延が困難になるため、鋼材の延性を回復させるために焼鈍が必要になります。この加工工程間の焼鈍は、工程内焼鈍または単に工程間焼鈍と呼ばれます。適切な処理であれば何でも構いませんが、ほとんどの場合、亜臨界処理が適切かつ最も低コストであり、「工程間焼鈍」という用語がさらなる修飾なしで使用される場合、通常は工程内亜臨界焼鈍を指します。図6は工程間焼鈍で典型的に使用される温度範囲を示しています。スタンピング、ヘッディング、押出しで低温成形される部品には、工程間焼鈍を指定することがよくあります。高炭素・合金鋼の熱間加工品も、割れ防止とせん断・旋削・矯正のための軟化を目的に工程間焼鈍されます。
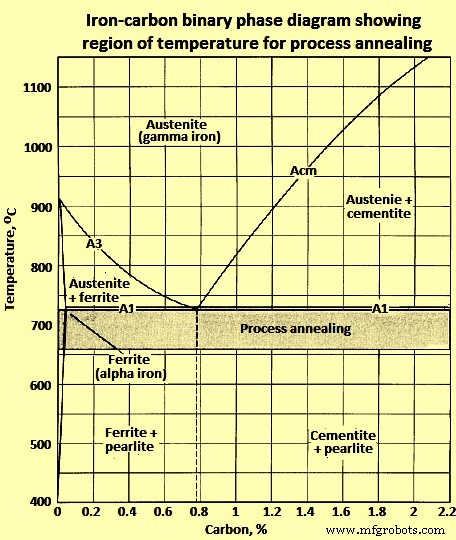
工程間焼鈍は通常、Ae1未満の温度まで加熱し、適切な時間浸漬し、その後冷却(通常空冷)します。ほとんどの場合、Ae1より10〜20℃低い温度まで加熱すると、微細組織硬度と機械的特性の最良の組み合わせが得られます。材料をAe1以上に加熱して焼鈍の目的を損なわないよう防止するため、温度制御のみが必要です。
工程間焼鈍が単に冷間鋸切りや冷間せん断などの操作のために材料を軟化させる目的で実施される場合、Ae1より十分に低い温度が通常使用され、厳密な制御は不要です。
線材業界では、工程間焼鈍は、希望仕上げサイズよりわずかに大きいサイズまで線材を引き抜いた後と、仕上げサイズまで軽い減面で引き抜く間の中間処理として使用されます。こうして作られた線材は「工程内焼鈍線」として知られます。工程間焼鈍は、組成やサイズ(または両方)のために、延性不足や物理的要件を満たせないために希望の小サイズまで引き抜けない低炭素・中炭素鋼線の製造にも使用されます。工程間焼鈍は、加工中に冷間せん断される材料についても、せん断面の延性をさらなる加工に適したレベルまで引き上げるために使用されます。
切削加工用焼鈍構造
微細組織と硬度の異なる組み合わせを総合的に考慮すると、切削性の観点から重要です。多くの観察に基づき、様々な炭素含有量の鋼の切削加工に最適な微細組織を表1に示します。
| 表1 炭素含有量別鋼の切削加工に最適な微細組織 | ||
|---|---|---|
| No. | 炭素% | 最適微細組織 |
| 1 | 0.06-0.2 | 圧延肌(最も経済的) |
| 2 | 0.2-0.3 | 75mm径未満:正規化、75mm径以上:圧延肌 |
| 3 | 0.3-0.4 | 焼鈍、粗大パーライト生成、最小フェライト |
| 4 | 0.4-0.6 | 粗大板状パーライト〜粗大球状化セメンタイト |
| 5 | 0.6-1.0 | 100%球状化セメンタイト、粗大〜微細 |
切削加工タイプも要因です。例えば、特定のギアは5160鋼管から、自動盤加工とクロススロットブローチの二重操作で製造されます。自動盤操作は完全球状化材料で最も容易ですが、ブローチにはパーライト構造がより適しています。半球状化構造が満足のいく妥協点であることが証明されました。
半球状化構造は、パーライト構造達成に用いるものより低いオーステナイト化温度、場合によってはより高い冷却速度で達成できます。上記5160鋼管の半球状化構造は、790℃まで加熱し、28℃/時間で650℃まで冷却することで達成されます。この鋼では、約775℃でオーステナイト化するとより多くの球状化とより少ないパーライトになります。
中炭素鋼は、1095や52100などの高炭素鋼より完全球状化がはるかに困難です。球状化反応を核生成・促進する過剰セメンタイトがないため、実用的な熱処理サイクルでパーライトからの完全な自由を達成するのはより困難です。より低い炭素レベルでは、フェライトマトリックス中の粗大パーライト構造が最も切削しやしいことがよくあります。一部の合金鋼では、このタイプの構造はAc3より十分高い温度まで加熱して粗大オーステナイト結晶粒度を確立し、その後Ar1未満で保持して粗大板状パーライトを形成させることで最良に達成されます。このプロセスはサイクル焼鈍または板状焼鈍と呼ばれることもあります。例えば、鍛造4620鋼ギアは5ゾーン炉で急速に980℃まで加熱し、水冷ゾーンで625〜640℃まで冷却し、その温度で120〜150分保持します。結果の構造はフェライトマトリックス中の粗大板状パーライトで、硬度は140〜146HBです。
製造プロセス
- ヘリコプター:垂直離着陸と精密ホバリングを実現する多用途回転翼航空機
- ショベル冬期対策完全ガイド:機械とオペレーターを寒さから守る
- コールドチゼル:定義、用途、メリット
- 焼鈍(しょどん)とは?硬度低減と金属耐久性向上の熱処理技術を解説
- AuAg20Cu10:耐久性のある接点用途向けプレミアム0%冷間加工金-銀-銅合金
- 30%冷間加工金(Au):強度向上、延性、合金化ポテンシャル
- 金(Au)50%冷間加工:強度向上と多様な合金化特性
- 金(Au) 0%加工硬化:純粋で無垢な金属
- 金(Au) 10%加工硬化:高品質と向上した加工性
- 金(Au) 20%加工硬化:優れた強度と汎用性
- Sanicro 30 冷間加工品 – 高温原子力用途向けニッケル・鉄・クロム合金