



高品質線材と製造ミル - 産業用途向けプレミアム鋼線材
線材と線材ミル
鋼線材は鋼鉄業界の主要製品として多用途に使用されるオールラウンダーです。ファスナー、ばね、ベアリング、ワイヤロープ、チェーン、ケーブル、金網、フェンス、タイヤコード、鉄道枕木用補強材など多岐にわたります。自動車、化学、発電、機械工業向け部品にも用いられます。冷間圧延鋼板、厚板、管、形鋼など他の鋼製品とは異なり、線材は熱間圧延のまま最終製品として使われることは稀で、専門工場で熱処理、鍛造、線引きなどのいわゆる後工程(二次・三次加工)を経て機械部品に加工されます。線材は一般的に特定径まで引き抜かれた後、二次加工で鍛造やその他成形加工を受けます。多くの場合、これらの成形加工前の線材サイズは、圧延供給可能な最小サイズ5.5mm未満である必要があります。
一般的に各線材製品は、後工程段階での挙動に十分注意して開発されます。製鋼所に求められるのは、良好な加工性と加工後の要求特性の充足です。さらに後工程コストが線材価格の数倍になることもあるため、鋼材から最終製品までのトータル製造コスト削減がますます重要になっています。また、建設用に基本的に必要な6mm、8mm、10mmの熱間機械処理(TMT)異形棒鋼も線材ミルで生産されます。
線材製品の一般的特徴
- 製品グレードは、汎用標準グレードから、主に自動車・製造業向けに仕様が個別に定められるハイエンドグレードまで幅広い
- 自動車エンジン、駆動系、シャシなど安全関連用途のハイエンド製品は機能材料として使用され、高強度・長寿命疲労特性など極めて要求の厳しい特性が必要
- 線材鋼製品は半製品で、熱間圧延のまま使用されることは稀で、鍛造・熱処理・機械加工などの二次・三次加工を経て最終製品になる
- 用途となる最終工業製品は国際市場で激しい競争にさらされている
- ライフサイクル全体で地球環境負荷の最小化が要求される
新規線材鋼製品開発の重要課題
- 二次・三次加工の一工程以上を省略・簡素化し、生産性向上と製造コスト削減が可能か
- 最終製品の機能向上、寿命延長、軽量化、その他メリットをもたらせるか
- 環境有害物質を排除可能か
これらの要求は必ずしも両立せず、加工段階の操業条件、線材が使用される最終製品の使用条件・特性などをよく理解した上で開発ステップを進めることが重要です。
線材に求められる特性
線材は幅広い産業分野で使用されるため、強度、延性、冷間成形性、引き抜き性、焼入れ性などの与えられた特性組み合わせを満たす必要があります。さらに現在の市場では線材に以下の追加特性が求められます:
- 超精密寸法公差と楕円度
- スケール損失の低減
- マイナス公差(断面重量)
- 線材全長にわたる寸法無変動
- 均一な物理的特性
- 前端・中間・後端で公称変動のない均一重量
品質保証と線材ミル設計
線材品質の重要性は増しています。多くの用途で、線材表面にマーク、傷、シェル、クラック、オーバーフィル、酸化物粒子がないことが重要です。圧延後の線材全長品質保証には時間と労力がかかるため、圧延前材料であるビレットの品質管理が極めて重要です。ビレットは通常、自動マグナフラックス検査装置で検査され、表面欠陥除去のために調質されます。
線材への多様な要求があるため、線材ミルは通常汎用性を重視して設計されます。信頼性の高い設備、プロセス一貫性、生産柔軟性、廃棄物最小化がすべて線材ミルに求められます。さらに全サイズ範囲、材質、合金を効率的かつ高生産性で圧延できる必要があります。ミルはプロセス最適化、ダウンタイム最小化、生産段階のシームレスな連携で生産性を最大化します。複雑なミルレイアウトは、各工程に必要な時間、要求温度プロファイル、効率的な移動エリアを確保するよう最適化されます。さらに高速切替がミル柔軟性の鍵です。現行オーダー処理中に次オーダーへの切替準備ができ、ほぼダウンタイムなしで製品種別を切り替えられる必要があります。年産40万トン規模の典型的線材ミルレイアウトを図1に示します。
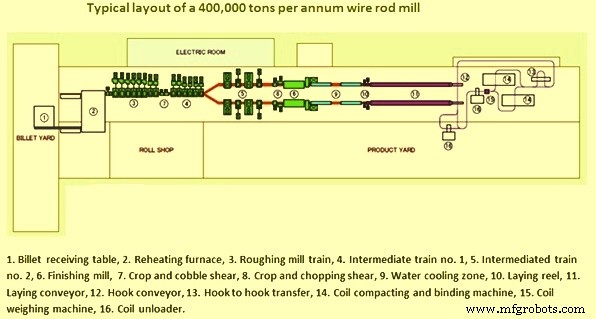
図1 線材ミルの典型的レイアウト
高精度圧延と熱機械制御
線材ミルでは、高荷重と変化する温度要件に耐える圧延スタンドで非常に高い精度を達成する必要があります。プロセス技術、機械設備、電気部品、自動化機能の組み合わせがミル設計の重要な側面です。これらが一体となって、線材製品の望ましい品質のための幅広いプロセス条件を可能にします。またコスト最適化も必要で、歩留まり最大化、ダウンタイム削減、維持管理コスト管理など多面的です。
要求仕様を満たすため、線材圧延用鋼材にはオーステナイト強化をもたらす十分な合金元素が必要な場合がありますが、圧延材硬度上昇により冷間見出し成形性と引き抜き限界が悪化するため、高価な熱処理(焼鈍など)で軟化させます。プロセス簡素化によるコスト削減のためオンライン制御冷却システムが適用されていますが、顧客満足にはさらなる改善が必要です。線材メーカーは、インライン熱処理と張力制御+AGC(自動板厚制御)ベースの精密圧延技術を用いたより高度な製品へ移行しています。ビレット均一加熱と熱間圧延中の張力制御で要求寸法精度を達成します。従来型線材ミルでは長期間にわたり厳しい公差を保証することは実際上困難だからです。
ロールパス設計と生産性向上
線材ミルでは溝付きロールを使用するのが一般的です。中間圧延機の一般的溝順序は「角・楕円」と「擬似丸(丸)・楕円」です。粗圧延機の上流では「菱形・角形」「菱形・菱形」「箱型溝」順序も広く用いられます。その他のパス設計もあります。モルガン社の特許「楕円・丸・丸・丸」ロールパス順序は、高圧下圧延と正規化・熱機械処理向けに設計され、表面品質向上とロール寿命延長を図っています。ロールパス設計は、線材の高歩留まりと適切な品質を確保し、生産コスト管理に極めて重要です。
生産性向上のため、線材ミルは通常ミルのダウンタイム最小化に注力します。この効果は、新しい最終寸法・鋼種・形状の製造時のロール交換時間と必要性を減らすことで高まります。作業範囲(シリーズの柔軟性)を改善することで達成されます。柔軟性向上とは、大量の異なる鋼種・形状・寸法を最小限の圧延スケジュール変更で圧延できることです。各鋼種はロールギャップ通過時の異なるスプレッドなど、固有の材料フロー特性を持ちます。また実際の鋼種による起動時間と適正圧延温度待ち時間も削減必要です。しかし異なる加熱サイクルは、幅広いグレード圧延時に依然として過大なダウンタイムを生じます。今日の市場ニーズ(小ロット・多品種)に対応するには、現代的ロッドミルに高い柔軟性が不可欠です。
先進的線材生産技術
線材生産技術の進歩(スタンド間冷却、従来仕上げブロック後のサイジング設備追加、改良された制御冷却設備)により、精密圧延と熱機械制御プロセス(TMCP)の導入、低・中炭素鋼線材の範囲拡大、簡素化生産ルートや直接加工に適した線材製造が可能になりました。
高精度圧延技術により、製品寸法(公差)改善に加え、低仕上げ圧延温度が実現可能です。仕上げブロック後のコンパクトサイジングミル配置は、生産性向上だけでなく冶金的特性改善にも有利です。低温圧延能力により、熱機械圧延の粒度微細化メリットを活用し、延性向上と後続熱処理プロセス短縮が可能です。
しかし熱機械プロセスでは以下のパラメータを考慮する必要があります:
- 圧延設備の位置
- 水冷却の位置
- 圧延速度
- 仕上げ圧延温度
例えば、ミニブロック導入により、分離力と動力の制約で仕上げ圧延温度が1000℃以上だった既存線材ミルで、950℃未満への低減が可能です。しかしノーツイストミルとサイジングミル間に十分な距離を確保し、水冷却で圧延材温度を下げる必要があります。サイジングミル位置は、最終圧延前の制御冷却と均質化の時間を確保し、ロッド芯部の過熱リスクを低減するため重要です。これは高仕上げ温度での粒成長に敏感な特殊鋼で特に重要です。
また、均一組織を促進するために歪みと仕上げ温度のクリティカルな組み合わせが必要です。静的・メタ動的再結晶プロセスは温度と蓄積歪みに強く依存します。ロッドサイジングで十分な歪みがないと、再結晶プロセスが十分促進されないか、再結晶核の発生数が少なくなり、局所的な粗大粒が発生する可能性があります。
線材の熱機械処理導入により、仕上げ速度が向上しオーステナイト粒度が微細化します。その結果、変態挙動と巻き重なり(ループ層でのコイル形成)が異なるため、コンベア上で異なる冷却パターンが必要です。この点で、熱間圧延中のオーステナイト変化と線材制御冷却を予測する数理モデルを、現プラント・技術データと共に効果的に適用し、プラント構成・圧延・冷却実践が線材ミクロ組織の変化と均一性に与える影響を予測できます。
優れた冶金的特性
仕上げブロックとレイヤーヘッド間に線材減径・サイジングミルを配置し、水冷却・均質化ゾーンで制御された入側温度(最低750℃)により微細粒組織を実現。その結果、高コストな下流焼鈍プロセスを削減・排除できます。様々な鋼種が低温圧延の恩恵を受けます:
- 冷間見出し用線材:ピーリング必要量減少で損失削減。ステンレス鋼とチタングレード製品で材料損失を最大30%削減可能。成形性向上と優れた公差で、ボルト製造など下流プロセスでスクラップ最大50%削減。
- ばね鋼線材:特に小径線材でマルテンサイト生成抑制。予備引き抜き熱処理頻度も低減。
- 電極品質線材:微細化組織で引き抜き性向上、微細粒でマルテンサイト生成抑制。
- 軸受鋼品質線材:微細・均一分散セメンタイトを持つ疑似球状化組織形成。下流球状化焼鈍をほぼ排除または浸炭温度・時間を削減。焼入れ性低下でマルテンサイト生成防止。
- 線引き品質線材:減径・サイジングミルでの低温処理が下流線引き工場に複数の利点:(1)機械的スケール除去改善、スケール均一破壊、ロッド表面マルテンサイト減少、線切れ減少(2)優れた寸法公差と楕円度による引張特性均一性向上(3)潤滑性向上と均一引き抜きによるダイス寿命延長(4)フリーサイズ圧延による非標準ロッドサイズでの最適ダイス構成
品質管理の進化
現代の多くの線材ミルにはオンライン板厚測定システムとオンラインギャップ調整手順があり、初回圧延材から寸法合格し、試験圧延なしで圧延を完全制御できます。
従来の線材ミル表面欠陥検出法は、エッチング・ヤスリ、アップセット試験、目視検査など粗雑でした。しかし高速現代線材ミルの生産量と品質管理要員が働く過酷な環境を考えると、いずれも非現実的です。熱間圧延線材製品ユーザーは常により良い表面品質を要求します。出荷製品品質向上の努力は、単なる検査からプロセス改善へ必然的にシフトしてきました。
溶解・圧延プロセスの中には表面欠陥の潜在的発生源が隠れています。それらを発見するには独創性が必要です。プロセス改善に精通した人なら、プロセス変更の効果を確実に測定できる良好な応答変数の重要性を理解しています。
変更結果を明確に測定できないのにプロセス変数を調整するのは、ほとんど役に立たず、しばしば多大な害を及ぼします。上記ミル条件を踏まえ、表面品質の応答変数は捉えにくかったものの、インライン渦電流表面検査システムが有望視されています。これは現在、潜在的生産問題が深刻な品質・材料損失につながる前に検出し、同時に圧延製品の信頼性ある欠陥検出を行える唯一の方法です。熱間圧延線材コイルの多くの表面欠陥タイプ発見に非常に有用な装置であることが証明されています。密着圧延シームの検出可否はまだ不明ですが、それ以上に印象的なのは、コイルを生産したプロセスでの意図的・非意図的変更の効果を示す能力です。
製造プロセス
- シンカーEDMとワイヤーEDMの違いと実用的な応用分野
- 圧延機(ローリングミル):種類、プロセス、用途を徹底解説
- ワイヤ放電加工(ワイヤEDM)の5大メリットと適用事例:高精度・複雑形状・硬質材対応
- モリブデンワイヤ:種類、特性、産業応用
- チタンワイヤ:種類、特性、産業用途
- 合金3(C17510)TB00ロッド・バー:高性能高伝導率銅合金
- 高性能合金3(C17510)TD04ロッド・バー:優れた伝導率と強度
- UGI® 4362 固溶焼鈍・熱間圧延・旋削バーおよびワイヤーロッド — 高強度と優れた耐食性
- AMPCO® 8 押出・引抜棒:優れた性能を発揮する高強度アルミニウム青銅
- UGI® 4062 固溶化焼鈍熱間圧延棒鋼・線材 – 高性能デュプレックスステンレス鋼
- エポキシ RM511A ロッド:高強度、IEC 61212標準、高温ガラス布複合材