



連続鋳造機と設備:鉄鋼生産の業界標準
連続鋳造(CC)は、液体鋼を連続鋳造機内で移動させながら連続的に凝固させ、無限長の固体ストランドを製造する工法です。現代の製鉄所において、製鋼と熱間圧延を結ぶ主要なプロセスルートとなっています。典型的な連続鋳造機の断面図と平面図を図1に示します。
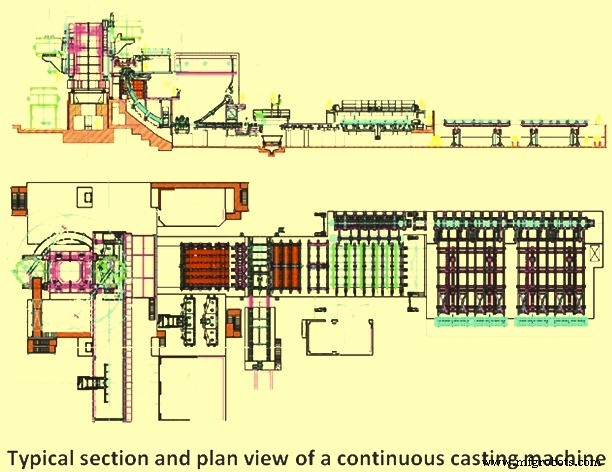
図1 典型的な連続鋳造機の断面図と平面図
連続鋳造機の種類
連続鋳造機は、厳密な垂直型から曲線型へと進化し、高い鋳造速度を維持しながら設置高さを抑えるようになりました。近年では、より高度な機械設計を採用した鋳造機が建設されています。これらの機械は、液体コア上での段階的矯正や段階的曲げなど、より高い鋳造速度と出力を達成するための複数の技術を適用しています。現在運用されている主な連続鋳造機のタイプは以下の通りです。
- 直線モールドと垂直位置での切断を備えたシンプルな垂直型連続鋳造機
- 直線モールドと単点曲げ・矯正を備えた垂直型連続鋳造機
- 直線モールドと段階的曲げ・矯正を備えた垂直型連続鋳造機
- 曲線モールドと矯正を備えたボウ型機
- 曲線モールドと段階的矯正を備えたボウ型機
いずれの場合も、曲げと矯正は通常1段階または複数段階で行われます。多段階の曲げ・矯正は機械的応力を低減し、ストランド割れのリスクを軽減します。液体鋼の連続鋳造のために最初に建設された機械はシンプルな垂直型でした。その後、様々な曲げ・矯正方式を持つ多くの種類の鋳造機が開発されました。これらの開発の主目的は、より低くシンプルで、設置スペースが小さく、投資コストが低く、生産とメンテナンスにおいて高い柔軟性を持つ鋳造機を建設することでした。
垂直型連続鋳造機の主な問題の一つは、モールドと切断点の間の距離が限られていることです。このため鋳造速度が低く、低速は低生産率を意味します。垂直型の利点は、ストランドの曲げや矯正がないことです。大断面ストランドの場合、ストランド内部の液体鋼の鉄静圧による応力が、凝固したストランドシェルの膨らみ(バルジング)を引き起こす可能性があります。
大きなバルジングは、偏析や割れなどの深刻な欠陥の形成につながる可能性があります。したがって、バルジングを防ぐためにストランドを十分に支持することが極めて重要です。機械が高いほどバルジングのリスクは大きくなります。これが、より低い機械、つまり曲げ型やボウ型鋳造機の開発理由の一つでもあります。
連続鋳造における重要な特性の一つは、液体鋼から非金属介在物を除去することです。液体鋼より密度が低いため、介在物は液体から浮上することができます。垂直型鋳造機では、介在物がメニスカス(モールド壁付近の液面)により容易に浮上できますが、ボウ型機では一部の介在物が浮上時にストランドシェルの内側アークに付着することがあります。これは介在物量の増加や、鋳造ストランド内での介在物の不均一な分布として現れます。したがって、垂直型や垂直曲げ型の鋳造機は、ボウ型機よりも介在物がメニスカスに浮上しやという利点があります。現在、最も一般的な鋳造機タイプは曲線モールドを持つボウ型です。ストランドはこの曲線モールドからアーク状に出て、モールド後の曲げは不要で、機械下部での矯正のみで済みます。特にスラブなどの大断面では、清浄度への要求の高まりから、垂直曲げ型鋳造機も今日ではますます普及しています。いずれにせよ、鋳造機の設計以外にも、清浄度と鋼質に影響を与える要因は数多く存在することを認識することが重要です。
連続鋳造機は通常、ビレット、ブルーム、スラブ鋳造機など、ストランド寸法に応じて命名されます。また、ラウンドやビームブランクなどの異形断面を鋳造する機械もあります。
薄板鋳造、インラインストリップ鋳造、ニアネットシェイプ鋳造(ドッグボーン)は、連続鋳造機分野における最新の開発事例です。
水平連続鋳造機は、従来型機械に比べて低身長・低建設コストという利点があります。これらは銅や銅合金の連続鋳造に使用されてきましたが、鋼の場合は技術的に複雑なため、液体鋼の連続鋳造には広く使用されていません。
鋳造機タイプの選択は、生産性、製品品質、機械の複雑さ、コストといった特定施設の要件を複合的に最適化した結果に依存します。新設計の導入により、スラブ鋳造を中心に、ビレットやブルーム鋳造でもボウ型曲線モールド機の採用が増加しています。曲線鋳造機は通常、曲げ機構が不要なため、垂直曲げ型よりも建設(低コスト)とメンテナンスが容易です。しかし、例えば厚板用鋼種では、品質と鋳造速度の制約が以前はこれらの曲線機でより厳しかったです。近年、清浄鋼製造技術と電磁攪拌の技術開発により、曲線機でもこれらの制約が克服されつつあります。一般に、鋳造プロセスと機械の複雑さは、鋳造製品の種類(ビレット、ブルーム、スラブ等)によって大きく異なります。これは鋳造断面の熱力学的特性と、鋳造製品の用途の違いによるものです。
ビレット断面は二次冷却ゾーンで自立可能ですが、スラブは通常自立できません。ビレット鋳造機は設計がシンプルで、オープン注湯、限定的な自動制御、二次冷却ゾーンでのロール支持なしという傾向がありました。一方、スラブ鋳造機は複雑で、全面遮蔽注湯、コンピュータ制御、機械全体での全面ロール拘束など、全サブシステムを使用します。ブルーム鋳造機はこの二極の中間に位置します。
連続鋳造機の設備
連続鋳造機の主要設備は以下の通りです。(i) ターンテーブル秤とレードルカバー操作装置を備えたレードルタレット、(ii) タンディッシュ秤、タンディッシュ予熱機・乾燥機を備えたタンディッシュとタンディッシュカー、(iii) モールドレベル制御と電磁攪拌装置を備えたモールドとモールド振動装置、(iv) ストランド冷却、ストランド拘束・ガイドで構成される二次冷却、(v) 引き抜き・矯正装置、(vi) ダミーバー、ダミーバー駐車装置とダミーバー切離しロールユニット、(vii) ピンチロールとトーチ切断ユニット、(viii) 製品識別システム、(ix) ローラーテーブルと製品排出システム。これらの主要設備について詳述します。
レードルタレット
連続鋳造機の極めて重要な部分の一つがレードルタレットです。鉄筋コンクリート基礎に設置され、最大300トンに達する製鋼レードルを保持します。レードルタレットにより、製鋼レードルが交互に注湯位置と待機位置に旋回され、連続鋳造機の無停止運転が確保されます。一方のレードルが空になる間、もう一方に満タンのレードルがスタンバイします。
レードルタレットの軸受は、高荷重と大きな傾斜モーメントを受けながらも、10年以上の耐用年数を達成します。
レードルタレットはレードルを支持し、その油圧システムと旋回アームにより、レードルを水平姿勢を保ったまま昇降させる機構を備えています。また、ひずみゲージ式ロードセルが組み込まれ、レードル重量を継続監視できます。駆動には可変周波数ACモーターが通常使用されます。緊急時の作業者安全確保のための緊急応答機構、メンテナンス容易性のためのマンホール、レードルカバー操作装置も通常装備されています。
タンディッシュ
タンディッシュの主な機能は、製鋼レードルとモールドの間の液体鋼貯槽となること、および多ストランド鋳造機では液体鋼を各モールドへ分配することです。前者はレードル交換時に特に重要です。液体鋼貯槽としての役割に加え、タンディッシュは近年、鋼の清浄度、温度、成分制御を改善する冶金反応槽としてますます活用されています。
タンディッシュは通常、細長い幾何学的にシンプルな形状です。多ストランド・ビレット/ブルーム鋳造機では中央に注湯ボックスをオフセット配置したトロフ形状、スラブ鋳造機では短い箱型またはタブ形状が一般的です。レードルからの注湯流は、タンディッシュ底部の耐摩耗注湯パッドで保護された位置へ下向きに導かれます。この位置は通常、タンディッシュノズルから可能な限り遠く、乱流を最小限に抑えるように設定されます。その他の部位は耐火レンガやボードでライニングされます。ウェアとダムは流れ制御装置として用いられ、滞留時間を延ばすとともに、液面やモールドへの注湯流への乱流悪影響、デッドゾーンを低減します。
レードル-タンディッシュ間、タンディッシュ-モールド間の注湯流を再酸化から保護するノズルは、現在ほぼ全ての鋳造機で使用されており、特に高級鋼鋳造時には必須です。ストッパー制御ノズルと各種設計のスライドゲートの両方が、レードルからタンディッシュ、タンディッシュからモールドへの鋼流量制御に使用されます。タンディッシュ内液体鋼の自由表面は、一般的にスラグで覆われ、再酸化と熱損失を防止します。
液体鋼の吐出速度は、ノズル口径とノズル上の鉄静圧(タンディッシュ内液面高さ)で制御されます。鋳造断面と必要鋳造速度に応じて異なる口径が選択されます。ストッパーロッド制御ノズルは、スラブや大断面のアルミニウムキルド鋼鋳造に使用されます。この場合、ストッパーヘッドの位置をノズル開口に対して手動または自動で調整し、吐出速度を制御します。以前はアルミナ堆積による流量低下を補うため、オーバーサイズノズルがアルミニウムキルド鋼用に使用されていました。
最近の脱酸実践の進歩と、ストッパーヘッド・ノズルユニットへのアルゴン吹き込みにより、アルミナ堆積問題は大幅に軽減されました。タンディッシュからの液体鋼流量制御のもう一つの進展は、レードルで採用されているものと類似のスライドゲートシステムの適用です。これらのゲートシステムは、鋳造中のノズル交換やノズル口径変更も可能にします。
タンディッシュカーは通常半吊り下げ設計で、主操作プラットフォームに設置されます。油圧駆動で、タンディッシュの支持・搬送(鋳造用または加熱用)を行い、液体鋼重量の継続監視のための計量機構も内蔵しています。
モールド
モールドは連続鋳造機の心臓部であり、多くの欠陥の原因はモールド内で起こる現象に関連付けられます。したがって、モールド現象とその制御は極めて重要です。モールドの主機能は、二次噴霧冷却ゾーン進入時に液体コアを保持できる十分な強度の固体シェルを形成することです。求められる製品要素は、形状、シェル厚、均一なシェル温度分布、欠陥のない内部・表面品質、最小限の気孔、少ない非金属介在物です。
モールドは開放端を持つ箱型構造で、内部に銅合金製のライナーを備え、これが液体鋼との界面となり、鋳造断面の所望形状を与えます。ライナーは外側の鋼製支持構造に剛体接合されています。
モールドはチューブラーモールドとプレートモールドに大別され、鋳造機タイプに応じて直線または曲線となります。スラブなどの大断面では通常プレートモールドが使用されます。モールド材料には多くの要求があります。材料は通常銅および銅合金で構成されます。銅材の摩耗を防ぐため、モールドは通常クロムめっきやその他の硬質材料でコーティングされます。モールドは水冷却され、これを一次冷却と呼びます。水路内での沸騰や気泡発生(冷却不安定の原因)を防ぐため、水路内流速は十分に速く、10m/sec以上とする必要があり、水温は50℃を超えてはなりません。また、水は清浄で、冷却面への堆積物は許容されません。
鋼は凝固・冷却時に収縮します。したがって、モールドは通常テーパーまたは多段テーパー形状とされ、ストランド収縮を補償するとともに、モールドとシェルの良好な接触を確保し、スムーズな伝熱を実現します。モールドと鋼の高摩擦を防ぐため、モールドは振動させ、鋳造パウダー(場合によってはオイル)を潤滑剤として使用します。鋳造パウダーはモールド摩擦を低く保ち、ストランド表面品質を高く維持するのに非常に効果的です。鋳造パウダーは鋼表面へ手動または自動給粉機で添加されます。鋼液面上に安定した液状パウダープールを維持し、モールド-鋼界面への液状パウダーの恒常的・スムーズな供給を確保することが重要です。
モールド設計には大きく分けて (i) チューブラーモールド、 (ii) プレートモールド の2種類があります。チューブラーモールドは従来、薄肉の一体型銅ライニングで構成され、小型ビレット・ブルーム鋳造機に限定されます。プレートモールドは4枚の銅プレートを鋼板に取り付けた構造です。一部のプレートモールド設計では、対向するプレート対の位置調整により異なる断面サイズに対応可能です。例えば、狭面プレートの位置調整でスラブ幅を、狭面プレートのサイズ変更でスラブ厚を変更できます。プレートモールドは固定構成のチューブラーモールドより本質的に適応性が高く、サイズ変更だけでなく、モールドテーパーの変更(異なる鋼種の収縮特性に対応)、製作・再生の容易さもメリットです。
鋳造操業中、銅ライナーは歪み(モールド内部寸法の変化)を受けます。主な原因はモールド摩耗と、熱的・機械的ひずみによるモールド変形です。
モールド内の伝熱制御は、凝固プロセスから生じる高伝熱率に対応するよう設計された強制対流冷却水システムで行われます。一般に、冷却水はモールド底部から入り、外側モールド壁と鋼製コンテインメントジャケットの間に配置された一連の平行水路を垂直に通り、モールド頂部から排出されます。主要制御パラメータは、(i) 所定の水温・圧力・水質での水量、 (ii) モールドライナー周囲の水路を均一に流れる水流速度 です。
モールド振動は、凝固シェルのモールド壁への付着・固着を最小限に抑え、シェル破断や液体鋼のブレイクアウト(破出)を防ぐために必要です。ブレイクアウトは設備に大損害を与え、清掃・修理のための機械停止を招きます。シェルとモールドの摩擦は、オイルや粉末フラックスなどのモールド潤滑剤で低減されます。振動は油圧式またはモーター駆動カム・レバーにより、モールドを支持・往復(振動)させることで実現されます。
主にモーター駆動カムがモールドを支持・往復させるのに使用されます。モールド振動サイクルは周波数、振幅、パターンの点から多種多様です。多くの振動システムは、同一機械で異なる断面サイズや鋼種を鋳造する際にサイクルを変更できるように設計されています。しかし、ほぼ例外なく採用されている特徴として、凝固シェルに「ネガティブストリップ」を与える設計があります。ネガティブストリップは、サイクルの「下降ストローク」においてモールドを引き抜き速度より速く移動させることで得られます。この条件下では凝固シェルに圧縮応力が発生し、表面裂け目や気孔を封じ込め、シェル強度を向上させます。「上昇ストローク」ではモールドが非常に速く元の位置に戻り、サイクルが繰り返されます。したがって、振動サイクルの形状は時間に関して非対称です。
電磁攪拌(EMS)システムは電磁力を発生させ、液体鋼のあらゆる体積単位に作用して攪拌運動を引き起こします。EMSシステムは (i) 変圧器と高低圧配電盤を含む電源装置、 (ii) 周波数変換器、 (iii) 攪拌器、 (iv) 監視・制御装置、 (v) 冷却水システム で構成されます。電磁攪拌技術の適用により、ストランド内に等軸晶帯の形成が促進されます。凝固組織の微細化、介在物含有量の低減、鋳造製品の表面・サブサーフェス・内部組織品質の改善が図れます。
二次冷却
典型的な二次冷却システムは、一連のゾーンで構成され、それぞれが機械を通過する凝固ストランドのセグメントごとに制御冷却を担当します。噴霧媒体は水、または水と空気の混合(エアミスト)です。
この領域で起こる3つの基本的な熱伝達形式は以下の通りです。
- 放射 - 二次冷却室の上部領域で優占的な熱伝達形式です。
- 伝導 - 製品がロールを通過する際、シェルを通じて伝導として熱が伝達され、また接触に伴ってロール厚み方向でも伝達されます。この熱伝達はフーリエの法則に従います。拘束ロールを通じても同様に起こります。
- 対流 - 噴霧ノズルからの高速移動水滴やミストが、鋼表面付近の蒸気層を貫通して蒸発することで起こる熱伝達機構です。
具体的に、二次冷却熱伝達は以下の機能を果たします。
- 凝固速度の向上と制御、一部の鋳造機ではこの領域で完全凝固を達成
- 噴霧水強度調整によるストランド温度調整
- 機械拘束部の冷却
ストランド拘束
連続鋳造機では、鋳造ストランドをロールで支持し、垂直面から水平面へガイドする必要があります。拘束領域は二次冷却エリアの不可欠な部分です。一連の保持ロールがストランドの対向する面にわたって配置され、ストランドを拘束します。エッジロール拘束も必要に応じて追加されます。この領域の焦点は、凝固シェルが自立可能になるまで、ストランドのガイドと拘束を提供することです。
鋼製品品質を損なわないよう、ロール配置とストランド矯正に伴う応力を最小限に抑えるため、慎重な配慮が必要です。したがって、ロール間バルジングと液/固界面ひずみを最小化するよう、ロール間隔とロール径を含むロールレイアウトが慎重に選定されます。
たわみを制限するため、ロールは複数の転がり軸受で支持されます。これらの軸受は高荷重、低速、飛散水、高温にさらされます。ロールは通常、球面ころ軸受と円筒ころ軸受(開放型、密封型、非分割型、分割型の各種設計)で支持されます。上部セグメントでは一般に針状ころ軸受が使用されます。
ストランド支持には、ストランド形状の維持が求められます。ストランドは液体コアを含む凝固シェルであり、機械高さに関連するヘッド圧力によるバルジング鉄静力を持ちます。最も懸念される領域は機械上部です。ここではバルジング力は比較的小さいものの、シェルが最も薄く、最も弱い状態にあります。この固有の弱点を補い、シェル破裂とそれに続く液体鋼ブレイクアウトを防ぐため、モールド直下ではロール径を小さくし、間隔を狭くして全4面を支持します。機械下部では通常、広面のみを支持します。
曲げと矯正
垂直面から水平面へのストランド拘束・ガイドと同様に重要なのが、アンベンド(曲げ戻し)と矯正の力です。アンベンドが起こると、固体シェルの外側半径は引張、内側半径は圧縮を受けます。結果として生じるひずみは、アーク半径と鋳造鋼種の機械的特性によって決まります。外側半径のひずみが過大になると割れが発生し、鋼質に深刻な影響を与えます。これらのひずみは通常、多点アンベンドプロセスを導入することで最小化されます。半径を段階的に大きくすることで、製品を水平面へ徐々に矯正します。
ダミーバー
ダミーバーは設計により、通常以下のタイプに分類されます。(i) 剛性ダミーバー、 (ii) 剛性可動部と伸縮(空気圧)部を持つダミーバー、 (iii) 可動部を持つダミーバー(チェーンタイプ)。
剛性タイプのダミーバーは操作が容易で設計がシンプル、運転信頼性が高いです。チェーンタイプのダミーバーはあらゆる種類の鋳造機で使用可能です。セクションの可動性に応じて、ダミーバーチェーンは剛性セクションまたは伸縮セクションを持つことができます。剛性セクション付きダミーバーはロールの移動・保持用油圧機構を備え、伸縮セクション付きはスプリング式ロール保持を用います。一部の鋳造機オペレーターは、放射状配置の多ストランド鋳造機で剛性ダミーバーを好み、ストランド準備プロセスを高速化できます。
剛性ダミーバーは、鋳造機で鋳造される断面と同一断面の曲げ梁です。この梁は鋳造機のプロセス軸の曲率半径に合わせて曲げられます。剛性ダミーバーのモールドへの供給は、機械ロールガイドを通じて下から上へ行われます。剛性ダミーバーは製造と使用が容易です。
ダミーバーヘッドの設計は、供給方法、モールド内配置、シールと冷却の設置、鋳造断面との連結・分離方法に基づきます。ダミーバーの除去・保管装置は各ストランド専用に設計されます。ダミーバーのモールドへの供給、鋳造断面からの分離、ロールガイド通過後の除去、非作業位置での保持は、専用機械(多くの場合特別な補助機構付き)で行われます。ダミーバーは下向きと上向きの2通りの方法でモールドに供給できます。
曲げ・矯正部以降の設備
矯正後、ストランドはローラーテーブルで切断機へ搬送され、所望の長さに切断されます。切断機には (i) 酸素燃料トーチ、 (ii) 機械シャー の2種類があります。酸素燃料トーチはスラブやブルームなどの大断面に使用されます。ビレットはトーチまたはシャーのいずれかで切断されます。所望長さに切断後、鋳造製品は製品識別システムを通過し、識別マークが打刻または塗装されます。その後、形状や鋼種に応じて、中間ストックヤードへ置かれるか、加熱炉へホットチャージされて熱間圧延されるか、半製品として販売されます。小断面の場合、製品は転倒歩進ビーム型が主流の冷却ベッドへ移送され、製品直進度が維持されます。
製造プロセス