



連続鋼鋳造の品質向上のための熱伝達最適化
鋼連続鋳造時の熱伝達
鋼連続鋳造(CC)時、ストランド冷却とCCマシン沿いシェル成長の慎重制御は極めて重要。これら因子は鋳造鋼製品に形成されるクラック・他欠陥形成に重要役割果たします。欠陥フリー鋳造鋼製品確保には、ストランドを鋼種、鋼製品寸法、鋳造速度、CC機械設計依存パターンで冷却必要。一方、液体プール長制御は生産性観点からの鋳造速度最適化鍵要素。したがって熱伝達はCC機械操業で極めて重要役割、特にクラック感受性鋼種鋳造時。実際、熱伝達を支配する複雑なイベント系列を多様現象が同時制御。
タンディッシュ内溶鋼温度は典型的に液相線温度より30〜50℃高い。連続鋳造プロセス開始時、溶鋼が水冷モールドで冷却され、モールド出口で液体プール支えられる十分厚さ凝固シェル形成。モールド末端典型温度1100℃、ストランド中心1550℃。鋼は固定温度でなく温度範囲で凝固するため、完全固体でも完全液体でもないマッシー領域存在。連続鋳造用鋼種は1350〜1500℃以下で完全固体、凝固開始は1450〜1525℃範囲。これは鋼合金元素含有量に強く依存。
凝固過程の熱伝達メカニズム
固化中CC鋼製品熱伝達は複雑。抽出熱源は鋼ストランドエンタルピー変化:温度低下(顕熱変化)と相変化(潜熱)。後者は固相間変化だけでなく、合金凝固生成条件も含む。例:液相線・固相線温度間にマッシーゾーン存在、炭素含有量依存。さらに熱抵抗はメニスカスからモールド底部へ鋼シェル厚増加と共に増加。この領域熱伝達は伝導。
鋼凝固はモールド開始、二次冷却ゾーン継続、空気冷却条件下完了。鋳造技術はストランド表面から水冷却システムへ非常に効果的熱伝達要求。
一次(溶鋼→モールド)、二次(スプレーゾーン)、三次(自由放射)冷却段階での熱伝達発生が溶鋼連続鋳造関連主要現象。これら熱伝達システム予測または決定は重要、直接凝固、特にモールド内初期固体シェル形成初期段階影響するため。
冷却・凝固は主にモールドと二次冷却セクションで発生。モールド冷却は溶鋼を、内部液体鋼プールを機械的に支持する十分厚さ固体層が表面に形成される点まで冷却する必要。一方二次冷却プロセスはモールド開始凝固プロセス完了必要。冷却速度は他理由でも重要パラメータ:過大冷却速度は鋳造鋼製品曲げゾーンでクラック生成傾向、過小冷却速度は過度長液体プール結果。
溶鋼CCプロセス熱伝達影響プロセス:液体鋼領域内伝導・対流、凝固シェル内伝導、凝固シェル外層-モールド壁面間熱輸送、モールド内熱伝導、モールド冷却水チャネル壁間熱伝達、二次冷却ゾーン内対流・放射熱伝達、凝固ストランド-ロール間伝導熱伝達。さらに凝固伴う相変態関連熱効果が熱伝達に顕著影響。
モールドと二次冷却ゾーン熱伝達制御は溶鋼凝固で本質的役割。熱交換が鋳造速度制限し、固体シェル形成に本質的影響。
CCモールド内熱伝達
CCモールド内熱伝達は重要で多くの複雑現象支配。数理・コンピューターモデリング通常モールド熱条件理解深化、適切設計・操業実践支援に利用。主導横方向熱伝達は、モールド内高温溶鋼コア熱源からモールド冷却システム冷却水熱吸収源へ、一連熱抵抗通過する熱エネルギーフローと見なせます。熱伝達熱抵抗:
- 凝固シェル通過熱伝達
- 鋼シェル表面(スキン)から内部銅ライニング表面への熱伝達
- 銅モールド通過熱伝達
- 外部銅ライニング表面からモールド冷却水への熱伝達
モールド領域熱伝達制御因子(図1):
- 液体過熱対流シェル表面へ
- 凝固(マッシーゾーン潜熱発生)
- 固体シェル通過伝導
- シェル-モールド界面サイズ・特性
- 銅モールド通過伝導
- モールド冷却水へ対流
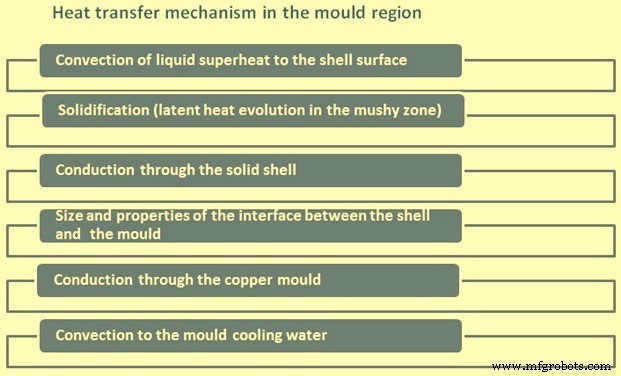
図1 モールド領域熱伝達メカニズム
鋼シェル表面から内部銅ライニング表面への熱伝達が最複雑でモールド制御段階。主に2熱伝達メカニズム:(1)伝導、(2)放射。この熱伝達段階顕著特徴:凝固鋼収縮(鋼種とCC機械操業条件機能)、結果として鋼シェルとモールド表面間エアギャップ形成傾向。
エアギャップ形成複雑で横方向・縦方向両方で変化可能。したがって熱伝達メカニズムと熱流束大きさに可変効果。例:エアギャップ形成で熱伝達主に伝導から放射へ移行、熱流束減少結果。一般にこの熱伝達段階が4段階中最大熱抵抗、特に銅ライニング通過と後者からモールド冷却水への伝達に関して。
モールド全熱除去パターン全体がギャップ形成ダイナミクス依存。一般にギャップ幅はメニスカス距離増加と共に増大傾向、鋼シェル凝固・収縮でモールド表面離脱。さらにシェル厚距離増加で増大、フェロスタティック圧力対向バルジング効果耐えギャップ縮小傾向。
モールド表面隣接鋼が固相線温度以下冷却後、ギャップ発達開始。実際ギャップサイズ決定困難、3因子:(1)モールド振動運動、(2)鋳造速度関連鋳造鋼製品モールド内移動、(3)鋳造方向垂直平面ランダム移動。モールドパウダーとガスギャップ内存在が追加因子、熱伝達更複雑化。結果ギャップ熱抵抗正確決定困難。モールド離脱後、スラブ表面水噴霧と空気冷却。冷却ダウンストランド表面から運ばれる熱流束はストランド表面温度と冷却媒体温度差比例。モールド熱伝達領域3ゾーン分割:(1)液体鋼モールド壁直接接触ゾーン、(2)固体化鋼層出現中間ゾーン、(3)エアギャップ発達ゾーン。エアギャップ発達で固化ストランドシェルとモールド壁間非常に高温度勾配発生。ギャップパラメータ変化が結晶化プロセス経過に顕著影響、システム安定評価にはギャップ幾何学熱操作影響把握不可欠。
銅内面熱伝達はモールド潤滑効果で更複雑。このモールド表面熱伝達影響他因子:モールドテーパー、ギャップ形成対抗作用で熱伝達増大傾向。
一般にモールド長手方向局所熱流束メニスカス付近または直下で最大、モールド長手方向で減少。モールド全体平均熱流束は鋳造速度増加で増大。
銅ライニング通過熱伝達は伝導。銅熱伝導率と厚さ依存;厚いほど銅ライニングホット面温度高い。外部銅ライニング表面からモールド冷却水への熱伝達は強制対流達成。冷却水バルク温度(典型約40℃)通常与えられた水圧飽和温度以下でも、この表面局所温度が水蒸気泡核生成・寒冷バルク冷却水通過・凝縮十分高い場合、モールド外面局所領域で沸騰可能。この効果熱伝達増大。核沸騰で銅モールド(寒冷面・高温面両方)温度場サイクリング結果、鋳造鋼製品品質劣化可能。沸騰は冷却系水速増加または水圧上昇で抑制可能。初期沸騰はビレットモールドでより発生しやすい、スラブモールドより薄壁厚で寒冷面温度高いため。寒冷面温度典型範囲:ビレットモールド150℃、スラブモールド100℃。
モールド熱伝達制御は強制対流冷却水システム達成、通常凝固プロセス結果高熱伝達率対応設計。一般に冷却水モールド底部入口、外部モールド壁と鋼コンテインメントジャケット間平行水チャネル系列垂直通過、モールド頂部出口。主要制御パラメータ:
- 必要水温・圧力・品質での水量
- モールドライナー周囲パッセージ均一水流速
通常加圧循環閉ループシステム採用。水流量はストランド熱吸収に十分、バルク水温度過大増加なし。大温度上昇は熱伝達効果低下とモールド温度上昇結果。同理由でモールド入口水温度も過大でないこと必要。適切モールド水圧も必要。高水圧は沸騰抑制但过高圧力は機械的モールド変形原因可能。
水質はモールドライナースケール堆積関連重要因子。スケール堆積深刻問題:モールド-冷却水界面追加熱抵抗生成、モールド壁温度上昇、蒸気発生・銅ライナー強度低下等悪影響。形成スケールタイプ・量主に冷却水温度・速度、モールド寒冷面温度、水処理タイプ依存。
適正流速達成ため、冷却システム設計でモールド-冷却水界面効果的熱伝達係数生成十分高流速確保。過低流速はこの界面高熱抵抗生成、沸騰・悪影響導く可能性。一般に冷却水流速高いほどモールド温度低い。冷却システムはモールド周囲必要流速分布均一維持、直接水冷却面積最大化設計必要。均一流分布はヘッダー・ベイルプレート使用適切水路幾何設計で達成可能。
モールド冷却システム操業パラメータ監視で鋳造プロセス評価可能。例:定冷却水流量で、モールド面熱除去量は入口・出口水温差(デルタT)直接関連。過大デルタTは1以上モールド面異常低流量、過小デルタTは1以上モールド面異常大スケール蓄積示唆。対向面不均等デルタTは非対称注湯流、モールド歪み、ストランドミスアライメント起因。
CC機械二次冷却セクション熱伝達
モールド下、熱伝達は鋼シェルと冷却媒体(水、スプレーノズルから水空気混合物)直接接触で発生。このセクション冷却は二次冷却と呼ばれる。二次冷却セクションで、高圧エアアトマイズ水噴霧、放射、バックアップ・ガイドロール接触で熱抽出。このゾーン熱伝達は複合熱伝達係数特徴。ここでは熱伝達3モード全て(伝導、対流、放射)で発生。特に内部冷却支持ロールがストランドから多く熱放散。
二次冷却領域で鋳造鋼表面除去熱流束式で表現可能:
q = K (Ts − Tw) + qR
q=総熱流束、K=熱伝達係数、Ts=表面温度、Tw=冷却水温度、qR=放射熱流束。
二次冷却影響主要変数:表面温度。理論用語「ライデンフロスト温度」がCC機械操業・設計に非常に実用的影響。スプレー冷却効率は表面温度強く依存。安定蒸気層が冷却表面形成可能。安定蒸気層が表面を冷却材直接接触から保護、冷却低強度。蒸気層安定性は表面温度連動。温度低下で蒸気層崩壊時冷却瞬時増大。
実際表面温度と関連鋳造・二次冷却条件ライデンフロスト温度が冷却強度大幅変化可能。ライデンフロスト温度は理論用語だが連続鋳造に非常に実用的影響。既存理論的手法でライデンフロスト温度予測不可。測定でのみ取得可能。
冷却強度は低温領域で高温領域比10倍高くなり得る。この2温度領域境界がライデンフロスト温度。
スプレー水システム主熱伝達機能:
- CC操業制約(鋼種、鋳造速度等)下完全凝固取得適切水量提供
- モールド下から切断操作までストランド熱条件調整能力(ストランド表面温度、ストランド熱勾配)
- 抑制ロール冷却等補助機能
ストランド温度レベルと熱勾配両方制御必要、表面・内部欠陥(不適切形状・クラック)発生回避。高温では鋼シェル強度特性がCC操業課す外部・内部力耐性で重要役割。主力:液体コア鉄静圧、引き抜き操作牽引力。特に固相線温度近く鋼延性低く、シェルクラック形成感受性高い。熱応力が鋼強度超える熱歪み生成可能なため温度勾配制御重要。過大熱歪みは熱抽出率変化(過冷却・過小冷却)結果。後者条件:不適切スプレー冷却終了で再加熱発生、内部熱伝達で温度上昇後放射熱伝達で環境へ減衰。これら条件下過大歪み・クラック結果。スプレー冷却操作延伸・変化で放射冷却領域とスムーズ移行提供し効果低減可能。
したがって二次冷却システム設計では、製品完全性・品質満たすストランド沿い熱条件確立必要。例:ストランド沿い表面温度指定。一般に700〜1200℃範囲。この情報ベースで熱伝達式からストランド沿い冷却速度決定。計算重要パラメータ:水噴霧対流熱伝達係数、水フラックス(単位表面接触面積あたり水量)。スプレーノズルタイプ、ストランド表面に対するノズル位置、ノズル数、水圧選定で要求水フラックス・分布二次冷却セクトル全体提供。通常各レベル複数ノズル重複パターン使用。
一般にストランド沿い一連冷却ゾーン確立、各ゾーン同一ノズル構成・熱伝達特性。要求冷却速度ストランド長手方向減少ため、後続ゾーン水フラックス減少。
操業中、鋳造条件変化(鋳造速度、ストランド表面温度、冷却水温度、鋼種)補償 위해水フラックス変更。
放射、伝導、対流3基本熱伝達形態が二次冷却領域発生。
放射は二次冷却室上部領域支配熱伝達形態、以下式記述:
Q = KEA (Ts⁴ - Ta⁴) (TsとTa値は4乗)
K=確立ステファン・ボルツマン定数、E=放射率定数(典型0.8)、A=表面積、Ts・Ta=鋼表面・周囲温度。
製品ロール通過時、熱はシェル伝導、関連接触結果ロール厚さ通過伝導。この熱伝達形態フーリエ法則記述:
Q = kA (Ti - To) / ΔX
鋼シェル伝導熱伝達でk=シェル熱伝導率、A・ΔX=熱伝達断面積・鋼シェル厚さ。Ti・To=シェル内面・外面温度。この熱伝達形態抑制ロールでも発生。
対流はスプレーノズル噴霧水滴・ミスト高速移動、鋼表面隣接蒸気層貫通蒸発で発生熱伝達メカニズム。この対流メカニズムはニュートン冷却法則で数学的記述:
q = hA (Ts - Tw)
熱伝達係数「h」(定数)は選択水フラックス、ノズルタイプ、スプレー水圧(エアミスト利用時空気圧)、最終鋼表面温度で実験的決定。A=表面積。Ts・Tw=鋼表面・スプレー水温度。
具体的に二次冷却熱伝達機能:
- 凝固速度向上・制御、一部鋳造機でこの領域完全凝固達成
- スプレー水強度調整によるストランド温度調整
- CC機械抑制冷却
二次冷却システム役割:モールド出口から完全凝固までストランド熱状態制御。欠陥フリーCC鋼製品確保には、ストランドを鋼種、ストランドサイズ、鋳造速度、CC機械設計依存パターンで冷却必要。典型的に大温度変動回避、高冷却・再加熱率回避。表面再加熱は凝固フロント近接領域熱応力生成、再加熱量・鋼種依存で中心面クラック・ホットクラック一般誘発可能。ストランド表面温度が曲げ・矯正エリアで鋳造鋼低延性範囲外であることも重要。外れる場合表面クラックリスク。
二次冷却セクション以降の熱伝達
二次冷却セクション末端から切断セクションまでストランド主に空気中対流・放射のみ冷却。
製造プロセス