



鋼の連続鋳造完全ガイド:プロセス、設備、重要ポイント
鋼の連続鋳造(CC)は、液体鋼を半製品(ビレット、ブルーム、ビームブランク、ラウンド、スラブ)に凝固させ、圧延機での後工程圧延に供するプロセスです。連続鋳造機の基本操作は、所定成分の液体鋼を、モールド操作、噴霧冷却ゾーン、矯正操作など一連の操作を通じて、所望形状・サイズのストランドに変換することです。成功する連続鋳造には、これらの操作における様々な条件下でのプロセス挙動を理解することが必要です。連続鋳造プロセスは基本的に以下のセクションで構成されます。
- モールド上部に位置するタンディッシュ:製鋼レードルから液体鋼を受け、規制された速度でモールドへ供給
- 一次冷却ゾーン:水冷銅モールドで構成され、タンディッシュから液体鋼を供給し、二次冷却ゾーン進入時にストランド形状を維持できる十分な強度の外側固体鋼シェルを生成
- 二次冷却ゾーンと拘束セクション:モールド下部に位置し、まだ大部分が液体の鋼ストランドが通過し、水または水・空気混合(エアミスト)で噴霧され、さらなる凝固を促進
- 鋼ストランドのアンベンド・矯正セクション:垂直型鋳造機にはこのセクションはない
- 切断セクション:切断トーチまたは機械シャーで、凝固鋼ストランドを所望長さに切断
- ランアウトテーブル:冷却ベッドまたは製品搬送エリアへ直接接続
連続鋳造プロセスでは、液体鋼が製鋼レードルからタンディッシュを経てモールドへ流れます。通常、各容器(レードル、タンディッシュ、モールド)上のスラグカバーと、容器間のセラミックチューブにより、大気への露出から保護されます。
連続鋳造プロセスの開始
連続鋳造プロセスを開始するには、外部機械引き抜きシステムに接続されたダミーバーをモールドに挿入し、ダミーバーの先端でモールド底部を閉塞させます。液体鋼は製鋼レードルで鋳造フロアへ運ばれ、制御された速度でタンディッシュへ注がれます。液体鋼はタンディッシュ底部のノズルを通ってモールドを満たします。モールド内の液体鋼レベルが所定位置に達すると、ダミーバーの引き抜きが開始されます。モールド内に入ると、液体鋼は水冷銅モールド壁に接して凝固し、固体シェルを形成します。機械下部の駆動ロールがダミーバーをモールドから連続的に引き抜きます。ダミーバーの引き抜き速度は、必要な鋳造速度またはタンディッシュからの液体鋼流量に基づいてプリセットされます。ダミーバーヘッド(これに鋳造中の固体形状が付着)が引き抜きシステムの特定位置に達すると、機械的に切り離されダミーバーが除去されます。固体鋳造形状は、流入液体鋼の流量に一致する速度(鋳造速度)で引き抜きシステムを通り切断設備へ向かうため、理想的には定常状態でプロセスが運転されます。
水冷モールドで開始した液体鋼の凝固は、鋼ストランドが機械を通過するにつれて進行的に継続します。凝固はモールド内の液体鋼メニスカスレベルで開始し、モールド壁と接触する鋼シェルを形成します。メニスカスレベルから機械内での完全凝固点までの距離を「冶金長」と呼びます。完全凝固点は、ストランド切断点より自然に手前で、多くの鋳造機では矯正機より手前に位置するよう設計されています。
鋳造条件は、モールドを離れる凝固鋼シェルの強度が、モールド内液体鋼の鉄静圧に耐えられるよう設定されます。凝固シェルのモールド壁への付着を防ぐため、モールドは垂直方向に振動させます。鋼シェルとモールドの摩擦は、オイルやフラックスなどのモールド潤滑剤(流動スラグを形成)の導入により最小限に抑えられます。
モールド出口下部では、凝固中の鋼シェルが容器として機能し、残りの液体鋼を支持します。ストランドからさらなる熱は、水とエアミスト噴霧で構成される一連の二次冷却ゾーンで除去されます。流量は厳密に制御され、最適冷却速度を得るとともに、液体コアが固体化するまで表面温度を維持します。支持ロールユニットは、ストランドの横移動防止と、内部鉄静圧による高温凝固シェルのバルジング防止のために設けられます。ストランド冷却・拘束システムは、モールドと同様に、鋳造断面の外部・内部欠陥を防ぎ、必要な鋼製品品質を確保するよう設計されています。
二次冷却・拘束エリアの後には、機械タイプによって曲げユニットと矯正機(全機械に設置)が続きます。
矯正後、鋳造断面はトーチまたはシャーで所望長さに切断されます。熱間切断された長尺材は、ランアウトローラーテーブルで冷却ベッドへ搬送されるか、グループ化されて後続圧延工程へ直接移送されます。
液体鋼への要求事項
温度制御は連続鋳造プロセスにとって極めて重要です。一般に、連続鋳造用液体鋼はより高い取鍋温度でタッピングされます。取鍋温度が高いのは、連続鋳造機までの移送時間増加に伴う熱損失を補うためです。連続鋳造用温度はより厳密な範囲内で維持する必要があります。温度が高すぎるとブレイクアウトが、低すぎるとタンディッシュノズルでの早期凝固が通常発生します。鋳造温度は鋳造鋼の結晶構造にも影響します。最適組織は通常、低過熱度で、かつ鋳造プロセス全体で均一な場合に得られます。均一温度を達成する一般的な実践は、少量のアルゴンを液体鋼に吹き込み、取鍋内で液体鋼を攪拌することです。
連続鋳造用液体鋼は、鋳造鋼表面付近へのブローホールやピンホール形成を防ぐため、完全脱酸(キルド)されている必要があります。これらは後工程圧延でシーム(層状欠陥)の原因となります。通常、生産鋼種と製品用途に応じて2つの脱酸実践が用いられます。(i) 粗粒鋼用のシリコン脱酸に少量のアルミニウム添加、(ii) 微細粒鋼用のアルミニウム脱酸。シリコンキルド鋼はアルミニウムキルド鋼より鋳造が容易です。これはタンディッシュノズルでのアルミナ堆積によるノズル閉塞が回避されるためです。
タンディッシュの役割
連続鋳造プロセスでは、液体鋼がまずレードルからタンディッシュへ移送され、次に各ストランドのノズルを通じて各モールドへ分配されます。タンディッシュは本質的に底部にノズルを配置した長方形の箱です。タンディッシュにより以下が可能になります。
- 鋳造モールドへ流入する液体鋼流の安定化、ひいては一定鋳造速度の達成
- 複数ヒートの連続鋳造
- 空レードルから満タンレードルへの交換を、モールドへの液体鋼流を止めることなく実施
- 必要に応じて、2つの異なるヒートの異なる鋼種から混合鋼種を製造
- 介在物とスラグのタンディッシュへの侵入防止、ひいてはモールドへの混入防止
タンディッシュは通常、鋳造前に予熱され、鋳造初期段階での液体鋼熱損失を最小限に抑え、特に重要なノズル領域での金属凝固を防ぎます。タンディッシュカバーも鋳造操業全体を通じて放射熱損失低減に使用されます。
液体鋼の遮蔽(シュラウディング)
オープンストリーム鋳造では、液体鋼が大気中を直接、製鋼レードルからタンディッシュ、またはタンディッシュからモールドへ流れます。この条件下では、無防備な液体鋼流が大気から酸素(および一部窒素)を取り込み、有害介在物が液体鋼内で形成されます。これらの介在物は鋳造モールドへ移送され、鋳造断面内に残留するか、液体鋼表面へ浮上します。表面に存在するものは後で凝固シェルに取り込まれ、表面欠陥やモールド下部でのシェルブレイクアウトの原因となります。露出した鋼流での直接的な介在物形成に加え、鋼流に巻き込まれた空気もモールドとタンディッシュ内の液体鋼と反応する可能性があります。
これらの問題を避けるため、通常連続鋳造操業は液体鋼の遮蔽流を用いて行われます。問題の深刻さから、タンディッシュ-モールド間の遮蔽に重点が置かれます。しかし、レードル-タンディッシュ間の遮蔽も、アルミナ介在物防止が極めて重要なアルミニウムキルド鋼鋳造では広く採用されています。遮蔽には多くのバリエーションと組み合わせがある2つの基本タイプがあります。(i) ガス遮蔽、 (ii) セラミックチューブ遮蔽 です。
ガス遮蔽では、窒素またはアルゴンを保護ガスとして使用します。セラミックチューブシュラウドは通常、アルミニウムキルド鋼鋳造に使用され、レードル-タンディッシュ間とタンディッシュ-モールド間の両方で用いられます。チューブの一端はレードル(またはタンディッシュ)に取り付け、もう一端はタンディッシュまたはモールドへの液体鋼充填時に液体鋼中に浸漬されます。セラミックチューブは一般に熔融シリカまたはアルミナグラファイト製です。
セラミックチューブの機械的設計は、液体鋼に浸漬される出口端で特に重要です。一種類はストレートスルー設計です。もう一種類はモールドで一般的に用いられるマルチポート(多孔)設計で、チューブ底部が閉じられ、チューブ底部付近に2つの側方開口を持つ二股チューブなどがあります。このタイプのシュラウドは、注湯流のモールド深部への浸透を防ぎ、モールド内流動パターンを変化させます。これにより、注湯流中の介在物が凝固断面に取り込まれず、液体鋼表面へ浮上し、鋳造パウダーで形成されるスラグとともに除去されます。
液体鋼流量制御
連続鋳造プロセスを支配し、鋳造鋼品質を決定する重要な現象について説明します。液体鋼は、通常二股形状の浸漬ノズル(SEN)のポートを通ってモールドへ流入します。高流速によりレイノルズ数は100,000を超え、完全な乱流挙動を示します。ノズル閉塞防止のためアルゴンガスも通常ノズルへ吹き込まれます。発生する気泡は浮力を与え、ノズル内およびモールド内の流動パターンに大きく影響します。これらの気泡は介在物を捕捉し、凝固鋼シェルに取り込まれると、鋳造鋼製品に深刻な表面欠陥をもたらす可能性があります。ノズルを出た液体鋼ジェットはモールドを横切り、狭面で凝固中の鋼シェルに衝突します。ジェットは過熱を伴うため、局所的に薄い領域に衝突すると鋼シェルを浸食します。極端な場合、この浸食により液体鋼が鋼シェルを突き破るブレイクアウトが発生します。
一般に、狭面に衝突した液体鋼ジェットは、上方の自由表面へ向かう流れと下方のストランド内部へ向かう流れに分かれます。各ジェットの上下に流れ循環ゾーンが形成されます。この流動パターンは、アルゴン吹き込み量の増加や電磁力の印加(ブレーキまたは攪拌効果)により根本的に変化します。流動パターンは時間とともに変動し欠陥を生じるため、過渡挙動が重要です。
モールド上部自由表面に沿った液体鋼流は、鋳造鋼品質にとって非常に重要です。界面に沿った水平流速は流れを誘導し、液体鋼表面に浮遊する液体および固体フラックス層の熱伝達を制御します。不十分な液体フラックス被覆は、不均一な初期凝固と多様な表面欠陥を招きます。
水平表面流速が大きすぎると、せん断流とそれに伴う渦が液体フラックスを鋼内に巻き込む可能性があります。この現象は界面の組成依存的表面張力と、界面に集まるガス気泡(泡を形成する可能性あり)の存在に大きく依存します。フラックス球は鋼流とともに循環し、後に機械下部で凝固鋼シェルに取り込まれ、内部固体介在物を形成する可能性があります。
液体鋼にはアルミナなどの固体介在物が含まれます。これらの粒子は様々な形状・サイズを持ち、流れ場を移動しながら衝突してより大きなクラスタを形成し、気泡に付着することがあります。これらはモールド上部のモールドフラックスへ循環除去されるか、凝固シェルに取り込まれ、最終鋳造鋼の脆化を招く内部欠陥となります。
鋳造パウダーは上部表面に添加され、液体鋼の熱的・化学的断熱を提供します。この酸化物系パウダーは焼結・溶融し、鋼の自由界面上部に浮遊する液体層となります。パウダーの溶融率と、溶融フラックスの流動性・鋼からの有害アルミナ介在物吸収能力は組成に依存し、時間依存的熱力学で制御されます。一部の液体フラックスは冷たいモールド壁に対して再凝固し、メニスカスでの伝熱を阻害する固体フラックスリムを形成します。他方、フラックスは鋼シェルの下降運動によりシェルとモールドの隙間へ消費され、均一な伝熱を促進し付着防止に役立ちます。
モールドの周期的振動は、凝固シェルのモールド壁への付着防止と、モールドフラックスの隙間への均一な浸透促進のために必要です。この振動はレベル変動と関連欠陥に影響し、シェル表面に周期的な窪み(振動マーク)を生成し、伝熱に影響を与え、割れの発生源となります。
モールドと伝熱
モールドシステムの主要機能は、液体鋼を保持し凝固を開始して以下の目的を達成することです。
- 鋳造製品の形状(全体構成とシェル厚)
- 温度分布
- 内部・表面品質:鋳造組織、化学的均質性、割れ・気孔・非金属介在物の不存在
モールドの最も重要な特徴の一つはその伝熱能力です。モールドは基本的に箱型構造で、鋳造される液体鋼との界面となる銅合金製内部ライニングを内蔵します。内部ライナーと支持構造の間に小さな水路があり、ライナーと接触する凝固液体鋼から熱を吸収するモールド冷却水が流れます。モールド潤滑はモールド上部での伝熱を改善します。このモールド表面での伝熱に影響を与えるもう一つの要因がモールドテーパーです。これは鋼シェルとモールド表面のエアギャップ形成を抑制するため、伝熱を増大させる傾向があります。
伝熱能力に加え、高温強度、モールド摩耗と変形への耐性も極めて重要です。内部ライニング材料は通常高純度冷間圧延銅ですが、高温強度向上のため少量の銀を含む銅が一般的に使用されます。ライナー作業面はクロムめっきまたはニッケルめっきされることが多く、より硬い作業面を提供するとともに、鋳造ストランド表面への銅付着を防ぎます。
二次冷却、ストランド拘束、引き抜き
最新の連続鋳造機では、二次冷却、ストランド拘束、引き抜きが、ストランド曲げ・矯正も含めて緊密に統合・インターロックされたシステムを形成しています。初期設計では、この部門のコンポーネント間により大きな機能的・物理的分離がありました。
二次冷却・拘束・引き抜きシステムは、モールド底部からストランド完全凝固を経て切断操作まで延びます。このシステムは、適切な形状と内部・表面品質を持つ鋳造断面を製造する能力を持ちます。これを達成するため、モールドを出た凝固断面は一連の噴霧ゾーンで冷却され、一連のロールアセンブリで拘束・引き抜きされ、固体鋳造断面が切断機と水平ランアウトテーブルに到達するまで続きます。
二次冷却システムは通常、鋳造ストランドが機械を通過するにつれて冷却速度を制御するため、複数のゾーンに分割されます。このシステムは通常、拘束ロール間の開口からストランド表面へ向けられた水噴霧またはエアウォーターミスト噴霧で構成されます。
二次冷却システムの主な伝熱機能は以下の通りです。
- 鋼種、鋳造速度等の鋳造操業制約下で完全凝固を達成するために必要な水量の供給
- モールド下部から切断操作まで、ストランド表面温度とストランド内熱勾配などのストランド熱条件を制御する能力
- 拘束ロール冷却などの補助機能
鋼ストランドの温度レベルと熱勾配の両方を制御することは、表面・内部欠陥(不適切な形状、割れ)の発生を防ぐために不可欠です。高温では、鋼シェルの強度特性が、連続鋳造操業によって課される外部・内部力に耐える能力において重要な役割を果たします。主要な力は、液体コアの鉄静圧と引き抜き操作の牽引力です。特に、凝固点付近での鋼の延性は低く、鋼シェルは割れ形成しやすい状態にあります。熱勾配制御が重要なのは、熱ひずみが鋼の強度を超えて割れを生じさせる可能性があるためです。過剰な熱ひずみは、過冷却または過少冷却による熱除去率の変化から生じます。過少冷却条件は、噴霧冷却が不適切に終了した際の再加熱(内部からの熱移動により温度が一度上昇してから環境への放射冷却で低下)で発生し得ます。この条件下では過剰ひずみと割れが生じる可能性があります。この影響は、放射冷却エリアへスムーズに移行するよう噴霧冷却操作を延長・変化させることで軽減できます。
したがって、二次冷却システム設計時には、鋳造鋼の完全性と品質を満たすストランド沿いの熱条件を確立する必要があります。例えば、ストランド沿いの表面温度が指定され、通常1200℃〜700℃の範囲です。この情報に基づき、伝熱方程式からストランド沿いの冷却速度が決定されます。計算における重要パラメータには、水噴霧の対流伝熱係数と単位表面積当たりの水量(水フラックス)が含まれます。噴霧ノズルの種類・数、ノズルのストランド表面に対する位置、水圧は、二次冷却ゾーン全体で必要な水フラックスと分布を提供するよう選定されます。ストランド沿いの各レベルで通常複数のノズルが重なり合うパターンで使用されます。
通常、ストランド沿いに一連の冷却ゾーンが設定され、各ゾーンは同一のノズル構成と伝熱特性を持ちます。ストランド長手方向に沿って必要冷却速度が低下するため、連続するゾーンで水フラックスは減少します。
連続鋳造操業中、鋳造速度、ストランド表面温度、冷却水温度、鋼種などの鋳造条件変化を補償するため、水フラックスの変更が行われます。
噴霧水システムは通常循環システムです。
鋼ストランドは、鋳造断面の対向する2面に水平方向へ延びる一連の保持ロールで拘束されます。エッジロールも鋳造方向に垂直な方向で他の面に配置され、さらなる拘束強化が可能です。機械的ストランド拘束・引き抜き設備は二次冷却システムの不可欠な部分を形成します。この設備の基本機能は、(i) モールド出口からストランド切断操作までストランドを支持・ガイドすること、 (ii) ストランドを制御された速度で機械内を駆動すること です。両機能の最終目的は、連続鋳造プロセス中に発生する機械的応力とひずみを最小化することです。
ストランド支持には、固体鋼シェルに液体コアを持つ凝固中の鋼形状の拘束が含まれます。存在する液体鋼の高さによって生じる鉄静圧は、特にモールド直下の上部レベルでシェル厚が薄い場所において、鋼をバルジングさせる傾向があります。この場所でのバルジングは、内部割れ、表皮破裂、ブレイクアウトなどの鋳造鋼欠陥を引き起こす可能性があります。バルジングは適切なロール間隔で制御され、モールド直下では通常非常に狭い間隔とします。ロール間隔は機械下部に向かってシェル厚増加に伴い段階的に広げられます。鋳造ストランドの全4面は一般にモールド直下で支持され、下部レベルでは通常2面のみ支持されます。鉄静圧とシェル厚に加え、ロール間隔はストランド表面温度と鋳造鋼種にも基づきます。
ストランド拘束に加え、ストランドを垂直から水平面へ所定のアークでガイドする一連のロールは、曲げ反力に耐える十分な強度を持つ必要があります。曲げ時に、固体鋼シェルの外側半径は引張、内側半径は圧縮を受けます。結果として生じるひずみはアーク半径と鋳造鋼種の強度の関数であり、クリティカルになり得ます。外側半径の過大ひずみは鋼破壊と表面割れを招きます。表面欠陥発生を最小化しつつ、最小実効アーク半径を維持するため、現在では三点曲げ(段階的に小さくなる3つのアーク)が採用されています。
マルチロール矯正機は通常、曲げ完了後に設置されます。この矯正機は鋳造ストランドを矯正し、垂直から水平面への移行を完了させます。矯正時にはストランドがアンベンドされ、ストランド広面の引張と圧縮力が反転します。
ストランドは、垂直、曲線、水平ロールセクションに配置された駆動ロールによって機械の各部を通過させられます。このマルチ駆動ロールシステムは、ストランド表面に圧縮力を生成して表面品質を改善するよう設計されています。目的は、引張応力(表面欠陥の原因となりやすい)でストランドを引くのではなく、ストランドを機械内で押し出すことです。さらに、複数組の駆動ロールを使用することで、必要な牽引力を鋳造ストランド長手方向に分散させ、引張力の有害影響を低減します。駆動ロールの適切な配置は、曲げロールセットの手前に駆動ロールを配置して相殺圧縮力を発生させるなど、悪影響のある曲げ・矯正ひずみを低減することもできます。いずれの場合も、ストランドを把持する駆動ロールの圧力は過大であってはなりません。過大圧力は鋳造断面形状を変形させる可能性があります。
矯正後、鋳造ストランドはローラーテーブルで切断機へ搬送され、所望長さに切断されます。切断機には (i) 酸素燃料トーチ、 (ii) 機械シャー の2種類があります。酸素燃料トーチは一般にスラブやブルームなどの大断面に使用されます。ビレットなどの小断面はトーチまたはシャーで切断されます。鋳造鋼製品はその後グループ化されるか、圧延機へ直接搬送されるか、歩進ビーム型が主流の冷却ベッドへ移送され、鋳造鋼の直進度が維持されます。
連続鋳造プロセスの概略図とモールド領域の現象を図1に示します。
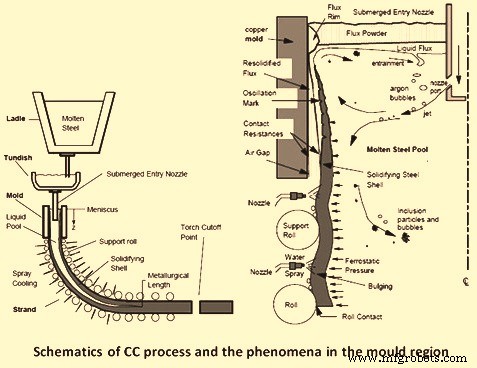
図1 連続鋳造プロセスの概略図とモールド領域の現象
製造プロセス
- エキスパートシャフト製造:精密プロセスとカスタムソリューション
- 連続鋳造における高度自動化・計装・モデリング
- 高品質連続鋳造用モールドパウダー:優れた鋼材生産の鍵
- せん断プロセスの極意:技術とベストプラクティス
- 砂型鋳造プロセス完全マスター:技術、ベストプラクティス、工具・メリット・デメリット
- 鋳造プロセスの4大ステップ:パターン準備から検査まで徹底解説
- 精密ステンレス鋼ロストワックス鋳造:複雑部品の先進的生産
- データ駆動型継続的改善:オペレーショナルエクセレンスを牽引する
- インベストメント鋳造におけるシェル形成の極意:精度と品質を追求する
- ステンレス鋼インベストメント鋳造の極意:精度、耐久性、産業用途
- 鋳造プロセス:古代の起源から現代製造まで