



金属鋳造における型(パターン)許容差の種類と理由を徹底解説
鋳造における型(パターン)許容差の種類
型(パターン)は鋳物のレプリカですが、わずかに大きな寸法を持ちます。型と鋳物の寸法差は、鋳造で使用される様々な許容差によるものです。鋳物が凝固すると、冷却時の金属収縮特性によりある程度収縮するため、これを補償するために型をわずかに大きく作ります。他にも表面仕上げの悪さや鋳造の制約により、鋳物をわずかに大きく作って後で機械加工や研磨ができるようにします。したがって、型、ひいては鋳造用空隙がわずかに大きく形成され、鋳造のこれらすべての欠点を補償します。型と鋳物の寸法変化を許容差と呼びます。
関連記事:鋳造の種類
型許容差の種類
許容差は以下の種類に分類されます:
収縮許容差(シュリンクエージ)
収縮とは、凝固時または冷却時の鋳物寸法減少を指します。これはすべての材料の一般的特性です。金属によって収縮度合いは異なりますが、すべての材料は収縮します。収縮には3種類あります:
- 液体収縮
- 凝固収縮
- 固体収縮
液体収縮と凝固収縮は適切なライザー(湯口)で補償されますが、固体収縮はライザーで補償されないため、型をわずかに大きく作って収縮を補償します。これを収縮許容差と呼びます。
テーパー許容差(ドラフトエージ)
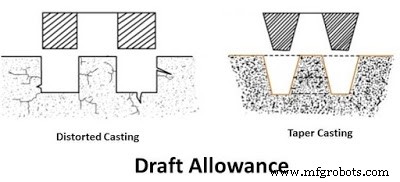
型を型から抜き取る際、型抜き方向と平行な面がわずかに損傷し、わずかにテーパー面に変化します。この変化を補償するため、型のこれら平行面をわずかにテーパー(1〜2度)にします。これにより型からの容易な抜き取りが可能になり、鋳物の実際の寸法に影響を与えません。これをテーパー許容差と呼びます。
機械加工許容差(マシニングエージ)
鋳造は不良な表面仕上げと粗い表面を与えることが知られています。また、型は手作業で作られるため、正確な角度と嵌合部の寸法を固定できません。しかし、適切な仕上げと寸法精度の高い鋳物が必要です。これらの問題を回避するため、鋳物をわずかに大きく作り、凝固後に機械加工を行ってより良い表面仕上げと正確な寸法を得ます。この鋳物寸法の変化を機械加工許容差と呼びます。
歪み許容差(ディストーションエージ)
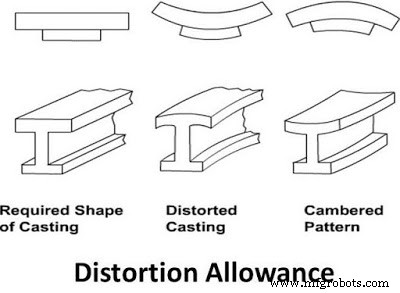
V字形、U字形等の非常に薄い面の鋳造では、型抜き時や鋳造時に歪みや損傷が生じます。この問題を回避するため、型にチェンバー(凹み)を設けて型抜き時の歪みを補償します。この鋳物寸法の変化を歪み許容差と呼びます。
叩き許容差(ラッピングエージ)
型を鋳物から抜き取る際、鋳物寸法がわずかに増大します。この変化を補償するため、型を鋳物よりわずかに小さく作ります。この寸法変化を叩き許容差と呼びます。
以上が型製作で考慮される主要な許容差の種類です。ご質問がありましたらコメントでお知らせください。この記事がお役に立てば幸いです。ぜひソーシャルネットワークで共有し、当サイトを購読してさらなる興味深い記事をお楽しみください。
製造プロセス
- 4つの主要金属鋳造プロセスを徹底比較解説
- 砂型鋳造プロセス完全マスター:技術、ベストプラクティス、工具・メリット・デメリット
- ガス溶接設備の種類と構成:精密金属加工のための必須機器ガイド
- ホットチャンバー・コールドチャンバーダイカスト徹底比較:種類、用途、メリット
- 遠心鋳造の種類と作動原理:真遠心・半遠心・遠心機鋳造を徹底比較
- 消失模型鋳造(エバポレイティブパターンキャスティング)完全解説:定義、用途、メリット・デメリット
- 溶接継手の5基本タイプ:バット・コーナー・ラップ・T・エッジ継手完全解説
- 旋盤作業の種類と用途:旋削・ねじ切り・キー溝・成形加工まで
- フライス盤の種類と選び方:プロジェクトに最適な機種を見極める
- フライス盤の種類15選:精密金属加工に必須の機械を徹底解説
- 鋳造用パターン(木型)の10大タイプ:最適選定ガイド