



遠心鋳造の原理、種類、用途、メリット・デメリットを徹底解説
遠心鋳造とは
遠心鋳造は、鋳造が凝固する間、または溶湯を注湯している間に、型を中心軸周りに高速回転させる最重要な鋳造プロセスの一つです。このプロセスは20世紀に特許取得され、より高品質な中空鋳物の製造を可能にしました。最初の遠心鋳造機は1807年にイギリスのA.G.エッカートによって発明されました。このプロセスは中空パイプ、チューブ、その他の対称部品の鋳造に広く使用されています。
作動原理
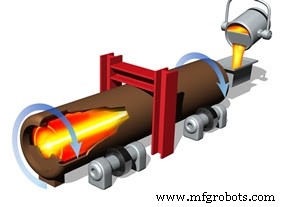
回転部品への遠心力の基本原理で動作します。このプロセスでは、溶湯を注湯する際に型を中心軸周りに回転させます。この回転により溶湯に遠心力が作用し、溶湯を型の外壁側に押し付けます。鋳造全体が凝固するまで型を回転させ続けます。スラグ、酸化物、その他の介在物は金属より軽いため、金属から分離して中心側に偏析します。
遠心鋳造の種類
真遠心鋳造
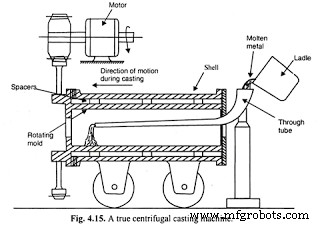
真遠心鋳造は単に遠心鋳造と呼ばれることもあり、対称的な円筒形中空部品を製造するプロセスです。このプロセスではコアを使用せず、対称的な中空部品が純粋な遠心作用によって形成されます。このプロセスでは型を水平軸または垂直軸周りに回転させます。主に水平軸周りに回転させ、溶湯を外部から導入します。遠心力が溶湯に作用し、型外壁に押し付けます。鋳造全体が凝固するまで型を回転させ続けます。スラグ粒子は金属より軽いため、鋳物の中央部分で分離し、機械加工やその他適切なプロセスで除去されます。このプロセスは中空パイプ、チューブ、中空ブッシュ等、同心孔を持つ軸対称部品の製造に使用されます。
半遠心鋳造
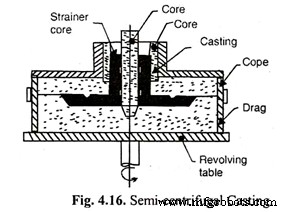
このプロセスは大型軸対称物の鋳造に使用されます。このプロセスでは型を水平に配置し、垂直軸周りに回転させます。中心にコアを挿入し、中空部を鋳造します。型が回転すると、型外周部分は純粋な遠心作用で充填され、溶湯が中心に近づくにつれ遠心成分が減少し重力成分が増大します。したがって、遠心力なしで中心に中空空隙を作るためにコアを中心に挿入します。このプロセスでは遠心力を軸対称部品の均一充填に利用します。ギアブランク、フライホイール等がこのプロセスで製造されます。
遠心法(セントリフュージング)
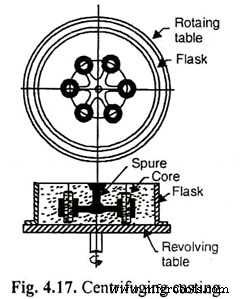
このプロセスでは、複数の型空隙が中央湯道と放射状ゲートで接続されています。このプロセスは凝固時に高い金属圧力を使用します。軸対称でない形状の鋳造に使用されます。これは小型物のみに適しています。
用途
- 航空機産業でリング、フランジ、コンプレッサー鋳物の鋳造に広く使用
- 蒸気タービン軸受けシェルの鋳造
- 製鋼圧延ローラーも遠心鋳造の一例
- 自動車産業でギアブランク、シリンダーライナー、ピストンリング等の鋳造に使用
- 軸受けの鋳造
- 電子産業で使用されるスイッチギア部品の鋳造
メリットとデメリット
メリット
- 致密な金属と高い機械的特性が得られる
- 一定厚みまで単方向凝固が得られる
- 大量生産に使用可能
- チューブ等の中空形状鋳造にコアが不要
- ゲーティングシステムとランナーが完全に不要
- 酸化物やスラグ粒子等のすべての不純物が中心で偏析し、そこから容易に除去可能
- 低い注湯温度で済むため省エネ
- 均一凝固による鋳造欠陥の低減
デメリット
- 鋳造可能な設計が限定される。対称形状のみ鋳造可能
- 装置またはセットアップコストが高い
- すべての金属に適さない
- 高いメンテナンスが必要
- 高度な技能を持つオペレーターが必要
- この鋳造プロセスでは、凝固時間と温度分布の決定が困難
以上が遠心鋳造の作動原理、種類、用途、メリット・デメリットについての解説です。ご質問がありましたらコメントでお知らせください。この記事がお役に立てば幸いです。ぜひソーシャルネットワークで共有し、当サイトを購読してさらなる興味深い記事をお楽しみください。
製造プロセス
- ウォータージェット・研磨ウォータージェット加工:原理、プロセス、装置、用途、メリット・デメリット
- 電子ビーム加工:仕組み、装置、用途、メリット・デメリット
- レーザービーム加工:原理、プロセス、装置、用途、メリット・デメリット
- 研磨粒子ジェット加工:原理、装置、メリット・デメリット
- 超音波加工:原理、装置、用途、メリット・デメリット
- 超音波溶接:原理、プロセス、装置、用途、メリット・デメリット
- エレクトロスラグ溶接の原理、プロセス、用途、メリット・デメリットを徹底解説
- プラズマアーク溶接(PAW)の原理、種類、装置、用途、メリット・デメリットを徹底解説
- サーメイト溶接(テルミット溶接)の原理、プロセス、装置、用途、メリット・デメリットを徹底解説
- 固相溶接の原理、種類、用途、メリット・デメリットを徹底解説
- 遠心鋳造の種類と作動原理:真遠心・半遠心・遠心機鋳造を徹底比較