



深絞り加工の仕組み:板金を複雑形状に成形するプロセスを徹底解説
深絞り加工(ディープドローイング)とは
深絞り加工は板金成形プロセスの一種です。金属板は操作が容易、軽量、様々な形状に変換可能という特性により製造産業で広く使用されています。板金は優れた強度も提供します。板金製品の様々なメリットが汎用性の高い作業を可能にしています。
自動車産業、航空機産業、海洋産業等多くの製造産業が板金加工と密接に関連しています。金属ドア、金属デスク、金属缶、屋根材等、日常生活で使用する多くの製品が板金製品です。
板金を成形・形状加工する様々なプロセスがあります。これらは以下の3つに分類されます:
- 板金切断プロセス
- 板金曲げプロセス
- 深絞り加工
前回の記事で板金切断と曲げ作業について説明しました。この記事では主に深絞り加工プロセスに焦点を当てます。議論を始めましょう。
深絞り加工プロセス
深絞り加工は、金属板を長さと厚さを変えることなく、または変えながら円筒形または箱形構造に変換するプロセスです。金属缶、鍋、食品・飲料容器、キッチンシンク、自動車燃料タンク等多くの円筒部品が深絞り製品です。
作動プロセスを議論する前に、まず絞り加工で使用される主要部品について学びましょう。これらは以下の通りです:
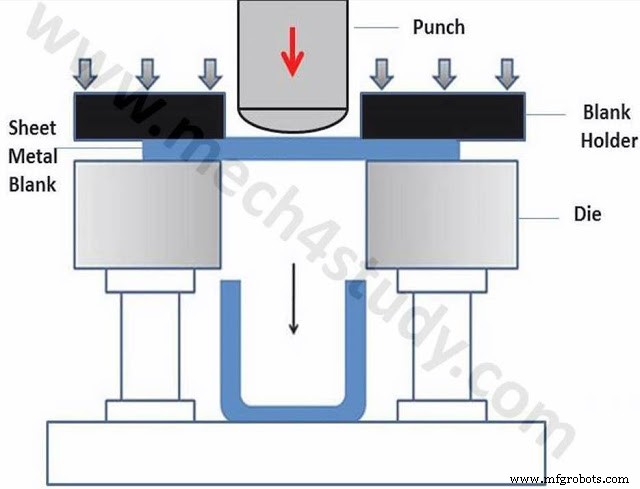
円形ダイ(ダイ)
板金ブランクを円形ダイ開口部上に配置します。このダイは工具鋼または鋳鉄で作られます。場合によっては超硬合金やプラスチックもダイ材料として使用されます。
ブランクホルダー(押さえ板)
板金ブランクを所定位置に保持する部品です。絞り加工中に必要な保持力を提供します。この力は板金が作業中に破断するほど高くなく、また皺が発生するほど低くもない適切な値である必要があります。
パンチ(穿孔パンチ)
ブランクに必要な下向き力を提供する部品です。下方向に移動し、ブランクをダイ空隙に押し込んでカップ形状を形成します。パンチ直径はDpで表されます。
ブランク
深絞り加工に使用される板金切り出し片をブランクと呼びます。円形開口ダイ上に配置されます。ブランク直径はDoで表されます。
限界絞り比(リミティングドローイングレシオ)
ブランク直径とパンチ直径の比を限界絞り比と呼びます。これは絞り作業で主要な役割を果たします。
作動プロセス
ブランクホルダーの助けを借りてブランクを円形開口ダイ上に配置します。ブランクホルダーがブランクを保持するために必要な力を提供します。機械式または油圧式プレスに取り付けられたパンチが下方向に移動し、ブランクに必要な絞り力を提供します。この力で金属板が変形し、ダイ空隙に押し込まれてカップ形状構造に変換されます。この力が高いとカップ壁が薄く伸び、過度であれば板の破断を引き起こします。したがって、作業中の破断を避けるためにパンチ力は一定限度内に保つ必要があります。
深絞り作業は様々なパラメータに依存します。これらは以下の通りです:
ブランクホルダー圧力
ブランクホルダー圧力が小さすぎると皺問題が発生し、大きすぎるとカップ壁が破断します。したがって適切な作業を可能にする一定限度内にこの圧力を保つ必要があります。通常、板の降伏強度と引張強度の和の0.7%〜1%とされます。
場合によってはドロービードを設けて、ブランクのダイ空隙への流れを制御し、ブランクホルダー圧力を低減します。これらのドロービードは、絞り作業中に板金を曲げ・戻しすることで板金の流れを制限します。
パンチとダイのクリアランス
パンチとダイのクリアランスは板厚の7〜14%大きく取るべきです。小さすぎると板ブランクがせん断または穿孔されます。
パンチとダイのコーナー半径
コーナー半径が大きすぎると皺の原因となり、小さすぎると破断の原因となります。したがってこの半径はこれら2つの限界の間で取るべきです。
潤滑
潤滑は力を低減し、絞り性を向上させ、部品欠陥と工具摩耗を減少させます。パンチには潤滑を施しません。パンチとブランク間の摩擦が引張応力を低減し絞り性を向上させるためです。深絞り加工で主に使用される潤滑剤は鉱油、石鹸溶液、重切削エマルションです。
以上が深絞り加工プロセスについての解説です。ご質問がありましたらコメントでお知らせください。この記事がお役に立てば幸いです。ぜひ友人と共有し、当サイトを購読してさらなる有益な記事をお楽しみください。
製造プロセス