



板金曲げ加工技術のエキスパートガイド:種類とポイントを徹底解説
板金曲げ加工(シートメタルベンディング)とは
板金プロセスは金属成形産業で使用される汎用性の高いプロセスです。様々なメリットにより、板金は製造産業で広く使用されています。自動車ボディ、金属ドア、ファンブレード、金属デスク等すべてが板金製品です。シートを必要製品に変換する様々なプロセスがあります。これらは以下の3つに分類されます:
- 板金切断プロセス
- 板金曲げプロセス
- 深絞り加工
前回の記事で様々な板金切断プロセスについて学びました。この記事では主に板金曲げプロセスに焦点を当てます。
曲げ加工の基本用語
曲げは最も一般的な板金成形作業です。自動車部品とそのボディ、家電製品、クリップ、金属ドア等多くの製品が曲げプロセスで形状形成されます。曲げプロセスとその種類について議論する前に、まず曲げで使用される基本用語を学びましょう。これによりプロセスとその様々なパラメータの明確な理解が助けられます。これらは以下の通りです:
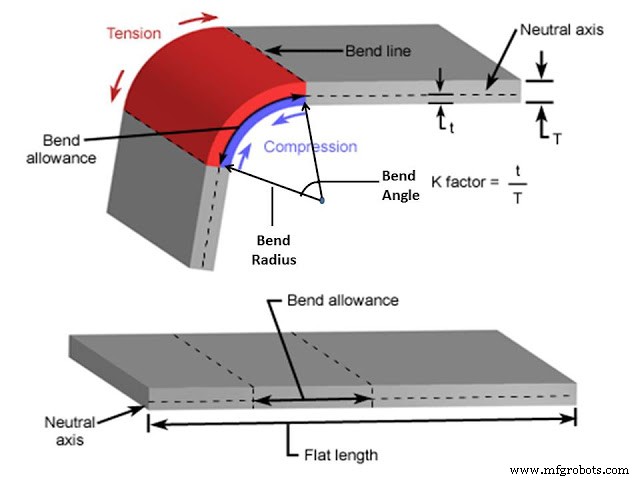
- 中立軸(ニュートラルアクシス)
- 曲げ時に応力を受けない仮想軸。
- 外側繊維(アウターファイバー)
- 曲げプロセス中に引張応力を受ける繊維を外側繊維と呼びます。これらは中立軸の一方に位置します。図では赤色で示されています。
- 内側繊維(インナーファイバー)
- 曲げプロセス中に圧縮応力を受ける繊維を内側繊維と呼びます。これらの繊維は図で青色で示されています。
- 曲げ許容差(ベンドアローワンス)
- 曲げゾーンにおける中立軸の長さを曲げ許容差と呼びます。
- 曲げ角度(ベンドアングル)
- 曲げ部中心で形成される曲げ領域の角度を曲げ角度と呼びます。
- 曲げ半径(ベンドレディウス)
- 曲げ中心と中立軸の間の距離を曲げ半径と呼びます。rで表されます。
- 最小曲げ半径(ミニマムベンドレディウス)
- 曲げ外面にクラックが出現する曲げ半径を最小曲げ半径と呼びます。通常板厚の倍数で表現され、2T、3T、4T等となります。材料によって異なります。
- スプリングバック(弾性戻り)
- 荷重除去時、板金は弾性回復を示し元の位置に戻ろうとします。この現象をスプリングバックと呼びます。これにより最終曲げ半径が増大し、曲げ角度が減少します。
曲げプロセス
曲げは、曲げ前後の長さと厚さが同じまま、工作物の形状のみを変化させるプロセスです。実際には理想条件ですが、実用的には曲げ領域で長さと厚さが多少変化します。すべての金属はモーメントまたはカップルを受けると曲げようとします。板金は高い曲げ能力を持ち、これが様々な形状加工と成形プロセスで汎用性を発揮します。
板金曲げプロセスの種類
最も一般的な曲げプロセスは以下の通りです:
プレスブレーキ成形
機械式または油圧式プレスブレーキを使用して板を曲げるプロセスです。この機械は長いダイスを使用してシートを様々な形状に変換します。最も簡単な曲げ方法で、容易に自動化可能です。
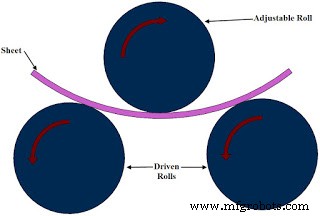
ロールベンディング
3本ローラーセットを使用し、ローラー間距離を調整して板を曲げるプロセスです。様々な曲率形成に利用できます。
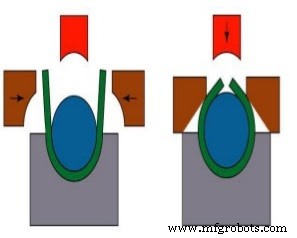
フォースライドマシン曲げ
3つの可動スライドと1つの固定スライドを使用して工作シートを曲げるプロセスです(図参照)。小型工作物の曲げに使用されます。
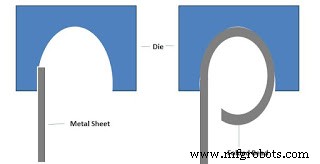
ビーディング
板金外周をダイ空隙に曲げ込むプロセスです。断面二次モーメントと剛性を増大させます。露出した鋭利エッジも除去します。
フランジング
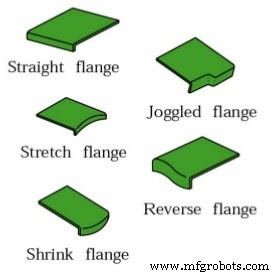
金属板エッジを長さ方向に垂直に曲げるプロセスです。形状に応じてストレートフランジ、ストレッチフランジ、ジョグルフランジ、シュリンクフランジ等にさらに分類されます(図参照)。
ディンプリング
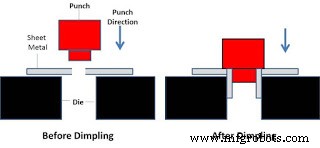
板金に穴を開け、その後パンチダイシステムでフランジに拡張するプロセスです。
ヘミング
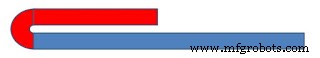
板エッジを自身の上に折り返す作業です。このプロセスで部品剛性が増大し、鋭利エッジが除去されます。
ロールフォーミング
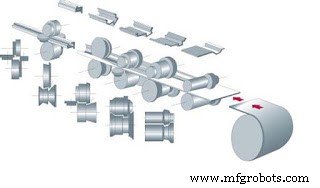
長尺工作物用の連続曲げプロセスです。曲げプロセスに応じた様々な形状の一連のロールを使用します。金属板をこれらのロールを通過させ、部品を連続的にせん断・スタックします。
以上が最も一般的な板金曲げプロセスについての解説です。ご質問がありましたらコメントでお知らせください。この記事がお役に立てば幸いです。ぜひ友人と共有し、当サイトを購読してさらなる有益な記事をお楽しみください。
製造プロセス