



鋳造砂のマスター:グリーンサンド鋳造のエキスパートガイド
金属鋳造用グリーンサンドの作り方
鋳型砂は砂型鋳造プロセスの核心です。鋳型の形状をしっかり保持し、鋳物の微細なディテールを捉えつつ、ガスを逃がすために十分な透気性が必要です。パターンを引き抜く際の応力や、溶融金属を注ぐ際にも、崩れたり沈み込んだりしてはなりません。逆さまにしても形状を維持し、上下の型がクランプされた状態で正確な形を保たなければなりません。
ほとんどの場合、「グリーン」サンドでこれらの特性を満たせます。グリーンサンドはその色からそう呼ばれるのではなく、組成や用途によって幅広い色になります。代わりに、緑の木のように「湿っている」ことからこの名で呼ばれます。
砂の機械的特性は、鋳造現場で使用する前に測定されます。技術者や鋳造エンジニアが砂をシリンダーに詰めて試験を行います。近年は、高精度な多数の測定ポイントを持つコンピュータ制御装置で行われることが増えています。
砂の透気性は材料の「ベント能力」、つまり金型からどれだけガスを逃がせるかを示します。湿圧縮強度は、砂が崩れ始める前に耐えられる圧縮力を測定します。湿せん断強度は、せん断応力による構造破壊に対する強度を測ります。これは、その方向に平行な滑り破壊を生じさせる力です。乾燥強度も試験されます。砂は一般的に充填過程で水分を失うためです。高温強度(高温での挙動)も確認されます。鋳造の高熱で金型が崩れないか?
その他、水分含有量、粘土含有量、粒度分布の検査など、いくつかの補助試験が行われます。鋳造エンジニアは砂の特性管理を任され、砂の寿命を通じて良好な作業状態を維持するために何度か調整を行うことがあります。
鋳造砂を作る特別な配合が、必要な挙動を生み出します。主成分は均一な粒度の鉱物砂です。砂粒のサイズは鋳物の仕上げに影響しますが、金型の透気性と多孔性にも影響することがあります。この成分だけでは不十分で、結合材(通常は粘土)を加え、水で湿潤させます。
天然結合砂は、地中から採取されたシリカと粘土の混合物ですが、適切な砂特性を得るために多少の割合調整が行われることが多いです。天然結合砂は、グレー鉄、ダクタイル鉄、可鍛鋳鉄、非鉄鋳造所(マグネシウムを除く)で使用されます。合成結合砂は、粘土を含まない砂に正確な量の粘土またはベントナイトを混合して作られます。天然結合砂より均一ですが、より慎重な混合と管理が必要です。鋼鋳造所、グレー鉄と可鍛鉄鋳造所、マグネシウム鋳造所で使用されます。コアや、持ち運び可能な物体として十分に硬化する必要がある他の砂には、通常合成結合が必要です。
鋳造所が砂型鋳造のレシピを混合する際には、いくつかの選択肢があります。
鉱物砂
鋳造所の混合物は通常75〜85%が砂で、残りは粘土、水、その他の添加剤です。砂は湖から採取される天然のものや、粘土を含まない鉱物を採掘・標準化して作られるものがあります。
オリビン
伝統的に、オリビン砂は鉄系・非鉄系の両方の鋳造所で金属鋳造に使用されてきました。この砂は金属を急速に冷却することで優れた仕上げを生み、吸入しても危険でない非常に低粉塵の環境を作ります。「寛容」な鋳造砂とされ、パターンをよく取り込み、加熱時に膨張しませんが、引張強度はあまり高くありません。シリカ砂は常にコア用に好まれてきました。一部のオリビン砂は非常に薄い緑色を帯びますが、それは偶然です。他のすべてと同様、「ドライ」または「グリーン」のどちらでもあり得ます。
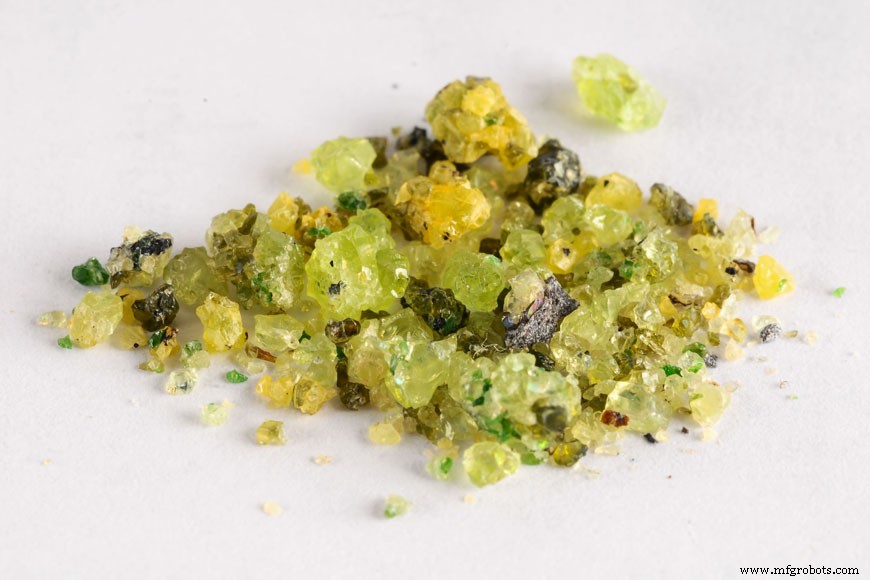
オリビン砂はアメリカではもはや採掘されていないため、少なくとも北米では主要な鋳造砂の供給源ではなくなりました。
シリカ
鉄系鋳造所(鉄と鋼を扱う)では通常シリカ砂、別名クォーツ砂を使用します。シリカ砂は長らくコア製造に使用されてきたため、鋳造プロセス全体で同じ骨材を使用することで、鋳造資材の管理が容易になりました。
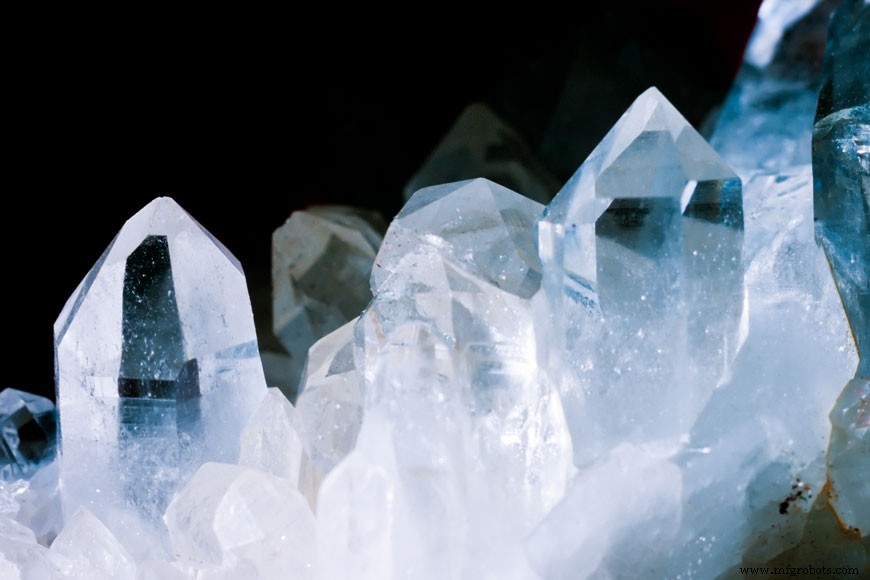
この製品を使用する鋳造所では、シリカ粒子を大量に吸い込むことで肺に発症する珪肺症に対する追加の軽微な予防措置を講じます。時には防塵マスクやフィルターマスクが使用されます。
グリーンサンドの粘土
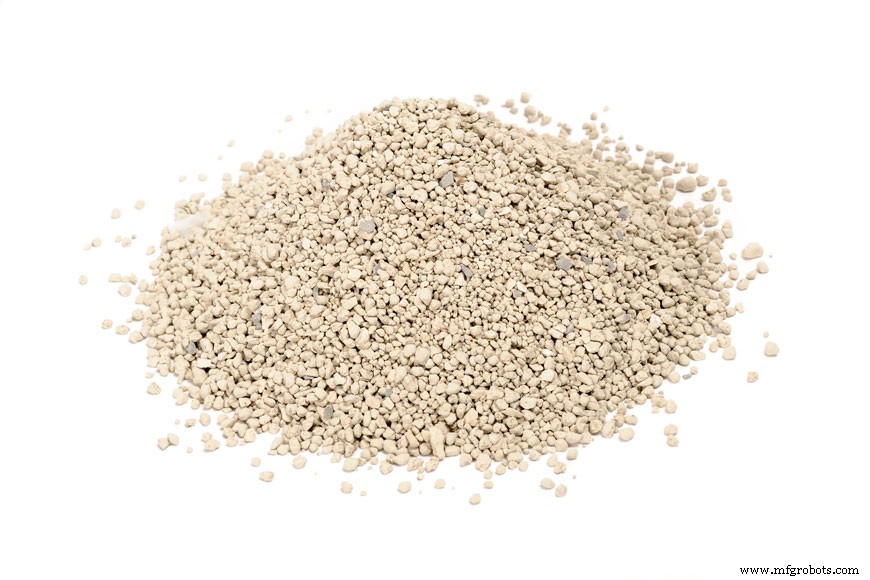
グリーンサンドは通常10%のベントナイト粘土を含みます。分子レベルでは、この粘土はシリカとアルミニウムの吸収性混合物を含み、一般的にカリウム、ナトリウム、カルシウムも含みます。カルシウムベントナイトがグリーン鋳造プロセスで最も一般的に使用される粘土です。
ベントナイト粘土は採掘・精製され、様々な用途に使用されます。製造や建築用途が多いですが、最も一般的な消費者用途は猫砂やフェイスマスクなどの化粧品で、その吸収性が利用されています。
グリーンサンド鋳造のその他の添加剤
水分はすべてのグリーンサンド鋳造で重要な成分です。水は一般的に混合物の重量の2〜5%添加されます。水分子間の静水圧結合が砂を強化します。これは浜辺の湿った砂で砂の城を作るのと同じ力が鋳造所でも働いています。水がグリーンサンドのせん断応力と圧縮に対する耐性を高めます。
基本の砂、粘土、水に加えて特殊添加剤が使用されることがあります。これらには穀物、粉砕ピッチ、海炭、ギルソナイト、燃料油、木粉、シリカ粉、酸化鉄、パーライト、糖蜜、デキストリン、独自材料などが含まれます。これらはすべて、砂の特定特性を変えて望ましい結果を得る目的で使用されます。
鋳物表面を改善するためのフェーシングサンドは、グレー鉄、可鍛鉄、鋼、マグネシウム鋳造に使用されます。鉄砂には通常海炭が含まれ、熱い金属と接触するとガス膜を生成して砂が鋳物に付着するのを防ぎます。すべての砂に海炭を使用する鋳造所では、混合物に約5%の石炭粉が含まれます。ギルソナイトも同じ目的で、砂の付着や窒素起因のピンホールを防ぐガスを発生させます。
鋼用フェーシングには、金属が容易に浸透できない緻密な表面を形成するために、シリカ粉や他の非常に微細で高耐火性の材料が含まれることがあります。オリビン砂はマンガン鋼の鋳造にも使用され、オリビン砂とマンガンの組み合わせが良好な仕上げを提供しました。
モールドウォッシュは、金型またはコア表面に塗布して鋳物の仕上げを改善するコーティングです。湿式または乾式で塗布されます。一般的な慣行は、湿式モールドウォッシュを刷毛塗りまたはスプレーし、乾式は刷毛塗りまたは擦り付けます。グラファイトやシリカ粉を粘土と糖蜜水で混ぜたものがよく使われます。ウォッシュは通常、水系またはアルコール系溶剤溶液と混ぜられます。アルコール系溶液は火をつけてアルコールを燃やし、瞬時にモールドを硬化させることがあります。水系溶液はオーブン乾燥時間が必要で、その間にウォッシュが定着し余分な水分が除去されます。
砂の準備と取り扱い
砂はミューラーで準備され、砂、結合剤、水を混合します。これらのミューラーは単に鋳造砂の異なる要素を攪拌するだけでなく、各砂粒に粘土や他の結合材を均一にコーティングするために圧力が必要です。その後、エアレーターで砂をほぐし、成型しやすくします。
鋳造現場の山の上で動作するサンドカッターが、ミューラーの代わりに使用されることもあります。成型現場への砂の搬送は、ダンプトラックやスコップトラック、ベルトコンベアで行われます。
鋳造プロセス中、砂は床に置かれる金型に成形されるか、コンベアで注湯ステーションに運ばれます。注湯後、鋳物は砂からシェイクアウトされます。使用済み砂は、ベルトコンベアや他の手段で貯蔵ビンに戻されます。
鋳造砂のリサイクル
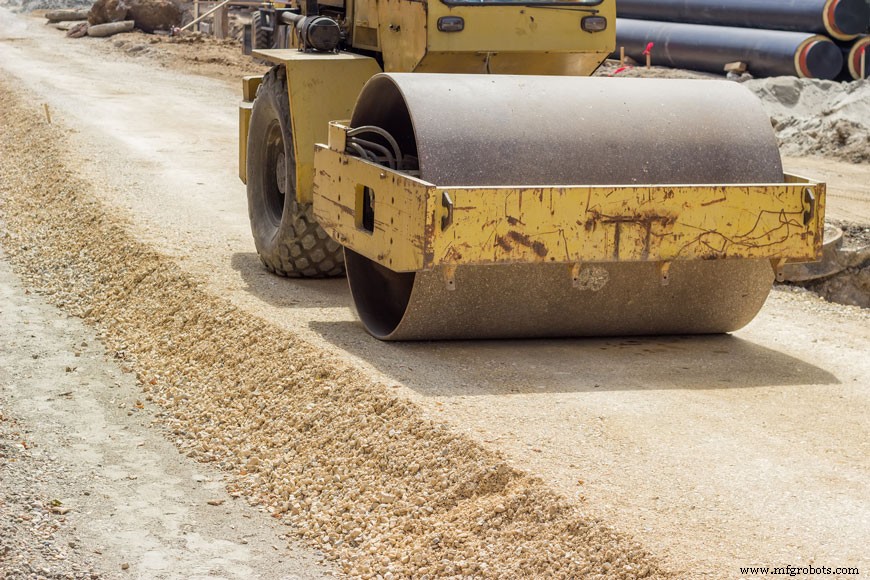
鋳造砂は、廃砂となり再生できなくなるまで何度も再利用できます。この砂は以前は埋立地に捨てられていましたが、再利用とリサイクルが注目されています。EPAは、成型プロセスから出る使用済み鋳造砂を、ポッティング土や人工表土などの土壌に安全に使用できると示唆しています。また、道路の基礎層やセメント製造の骨材としても使用できます。
シンプルなレシピと多くのバリエーション
家庭でグリーンサンドを作るには、砂、粘土、水があれば十分です。固まる粘土猫砂は安価なベントナイト源ですが、加える前に微粉砕する必要があります。微粉砕ベントナイトは美容製品として売られていますがより高価です。微粉砕シリカ砂はほとんどのホームセンターで入手できます。シリカ9対ベントナイト1、それに湿らせる程度の水という比率は覚えやすい家庭用レシピです。混合は非常に徹底的に行い、多くの絞り、押し付け、擦り付けを行って、各砂粒を粘土層でコーティングします。
このレシピは粗い砂型鋳造に使えるだけでなく、ブロックで最高の砂の城を作るのにも使えます!
製造プロセス
- 鋳造所(ファウンドリ)を理解する:金属が現代産業の建設ブロックになる場所
- 産業用途向けプレミアム砂型鋳造ソリューション
- 砂鋳造 vs 遠心鋳造:適切な金属部品製造方法の選択
- 砂鋳造 vs 鍛造:適切な金属加工方法の選択
- 砂鋳造解説:実証済みのコスト効率に優れた金属製造方法
- シャープサンド(粗砂):組成、用途、メリット
- サンドスクリーン(砂除去スクリーン)完全解説:石油・鉱業におけるろ過の要
- AMPCOLOY® 83 砂型鋳造品 - 高性能ベリリウム銅合金
- AMPCO® 21:優れた耐摩耗性を持つ高性能砂型鋳造合金
- AMPCO® 18.23 熱処理済砂型鋳造品 – 最高強度と耐摩耗性を実現
- AMPCO® M4 砂型鋳造合金 – 優れた機械的特性を持つ高性能合金