



鋳造所におけるコア製造のマスター:砂型鋳造における精度と複雑さ
コアが砂型鋳造の複雑さを支える
金属鋳造におけるコアとは?
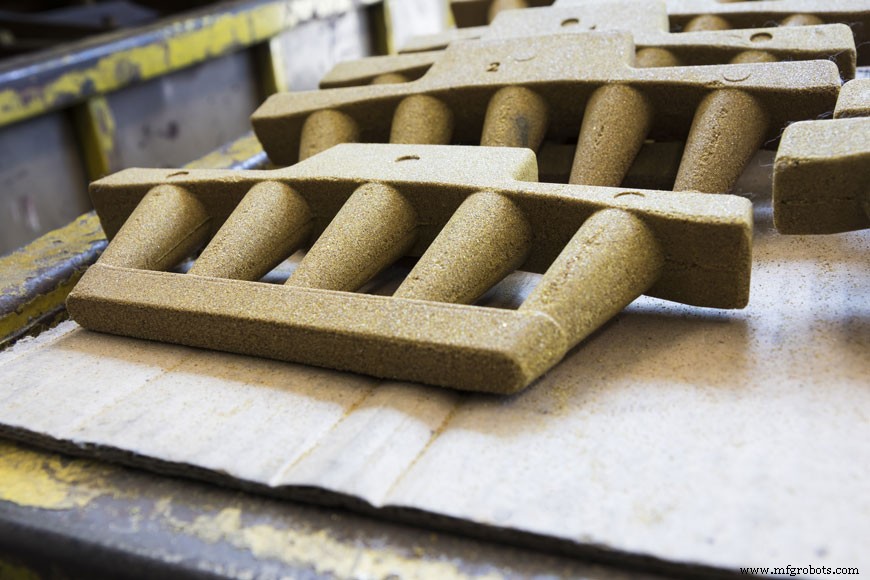
コアとは、メインの取り外し可能なパターンでは形作れない鋳物の部分を形作るために使用される砂または金属のインサートです。パターンを砂に押し付けて引き抜くと、凹んだ印象が残ります。溶融金属がこの空洞を満たし、冷却されます。コアは設計により多くの複雑さを持たせるために作られます。適切に構築されたコアは、鋳物に穴や空洞を作ります。自動車エンジンの金型には、燃焼エンジンの動作に必要な室を作るために最大5つのコアが含まれることがあります。
コアは、パターンでは不可能なアンダーカット形状を作るのにも役立ちます。空間の上にオーバーハングがあると、オーバーハングを壊さずにパターンを引き抜くことは不可能です。このような場合、コアが使用されます。
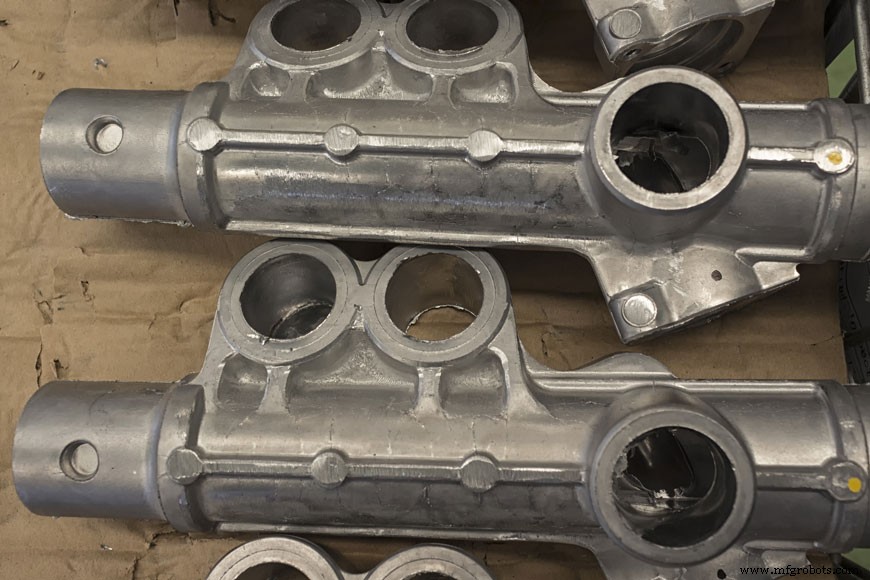
内部コアを使用する鋳物は、通常、鋳造後にコアを取り出すための開口部を外殻に持っていますが、この開口部は仕上げの段階で機械的に塞がれることがあります。
砂で作られたコアは崩壊するように設計されており、内部コアはプロセスの最後に文字通りシェイクアウト(振動落砂)によって鋳物から取り出されます。この「シェイクアウト口」はコアの配置にも役立ちます。コアが金型に接触する場所は溶融金属が流れ込めないため、金属厚を均一にするにはコアが接触せずに空間を「ブリッジ」する必要があります。これを実現するため、コアは通常鋳物より長く作られ、鋳型パターンの外側にある砂の窪みによって固定されます。
チャプレットによるコア支持
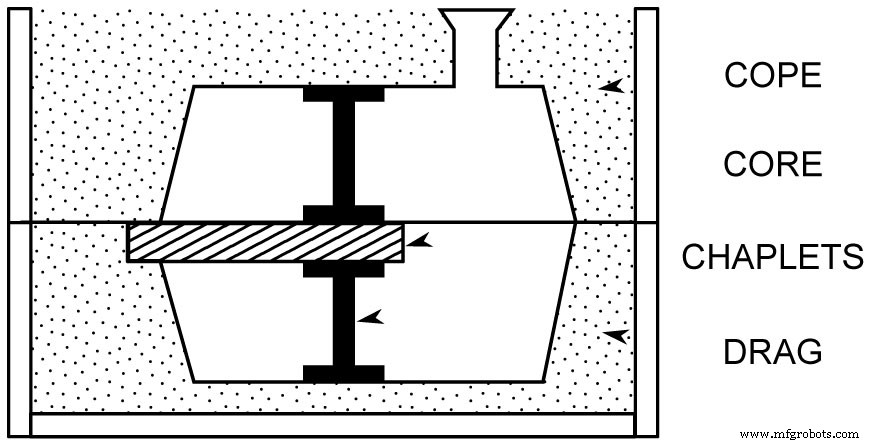
コアが非常に長い場合、または片側しか金型から突出できない場合、チャプレットを使用してコアを固定します。チャプレットは多くの場合、鋳物と同じ金属で作られます。チャプレットの一部の金属が鋳物に取り込まれるためです。鋳物の他の部分と確実に結合するには、チャプレットの表面が溶ける必要がありますが、まずコアを支える役割を果たさなければなりません。したがって、チャプレットの設計は、使用時には弱点や鋳造欠陥を生じる可能性があるため、可能な限り避けられるトリッキーな冶金プロセスです。
しかし、チャプレットが鋳物内部の特定構造を作る唯一の手段となることもあります。砂コアは液体金属上に浮きやすく、時には浮き上がって破損することがあります。上下に配置されたチャプレットはコアを適切な位置に保持するのに役立ちます。上部のチャプレットは、金型内の金属とガスの圧力で上向きに押し上げられる力に対抗するため、より強力でなければなりません。
強度を持つ砂の作成
コアが浮きやすい傾向があることは、コア砂の機械的強度を正確に理解することが重要な理由の一つです。コア砂のせん断強度と引張強度の試験は、鋳造砂の記事で説明した試験と似ています。砂のせん断強度が、金型を満たす溶融金属による圧力より低い場合、コアが割れて鋳物本体に歪みを生じさせる可能性があります。
バインダーはコア砂製造プロセスの大きな部分を占めます。グリーンサンドコアは、標準的な湿った鋳型砂混合物と、デキストリンのようなバインダーから作られます。このタイプのコアは非常に脆く、取り扱いを容易にするためにアーバー(芯金)や内部ワイヤーを入れて作られることがあります。ドライサンドコアは水分を含みません。シリカ砂と表面を硬化させるバインダーから作られます。
1980年代からコアバインダー技術の移行が始まりました。数百年間、コアオイルが伝統的なコアバインダーであり、現在でも時々使用されています。亜麻仁油に少量の樹脂と、高級灯油のようなシンナーを混ぜ、乾燥鋳造砂に加えてコア砂を作りました。コーンフラワー、デキストリン、製紙副産物、タンパク質バインダーなどの添加物を加えてコアを強化することもありました。これらは通常、注湯時の高熱で燃え尽き、コアが崩壊して容易にシェイクアウトできるようになります。他の伝統的なバインダーにはコールタールピッチと石油ピッチがあり、特に大型コアに安定していました。木材とガムロジンもコアの崩壊性を高めるために伝統的に使用されましたが、これらのロジンは熱と湿度で固まりやすい傾向がありました。これらの伝統的化合物の多くは、望ましい特性を保ちながら課題を取り除く合成オプションに置き換えられました。
現代の鋳造所では、よりクリーンなコア製造プロセスにより、大気環境が改善され、現場での実装が容易になっています。これらの合成「化学硬化」コアには、低温焼成、シェイクアウト時の容易な崩壊、コア製造中のガス発生の低減など、いくつかの利点があります。
今日、最も一般的に使用されているコアバインダーは、尿素系とフェノール・フォルムアルデヒド系のプラスチック、およびフラン樹脂です。樹脂バインダープロセスには、コールドセッティング、コールドボックス/ガス硬化、ホットキュアリングの3つのカテゴリーがあります。
コールドセッティングプロセスは、最後の添加剤が砂に混ぜられた後に硬化を始めます。セメントのように化学的に自己硬化します。一般的な例はフラン樹脂とフェノール・フォルムアルデヒド樹脂で、これらは酸触媒です。スルホン酸を砂に混ぜると硬化が始まります。タイミングが重要で、生産に支障をきたすほど遅くも、反応を管理するのが困難になるほど速くもいけません。
コールドボックス、またはガス硬化プロセスは、コアボックスにガスを導入して化学反応によりコアバインダーを硬化させます。例えば、フラン樹脂やエポキシで強化された砂は、SO₂を導入することで硬化できます。水ガラス(ケイ酸ナトリウム)はCO₂プロセスで硬化できます。
ホットキュアリング方法は、熱を加えてコア砂を硬化させます。伝統的なコアバインダーである亜麻仁コアオイルはホットキュアリングプロセスで硬化します。シェルプロセスでは、鋳造側で化学処理をする必要がなく、砂がディストリビューターからプレミックスまたはコーティングされた状態で供給され、焼成時に化学反応で硬いシェルを形成します。通常、完全に硬化させる必要はありません。ホットボックスとウォームボックス方法は、フラン樹脂やフェノール樹脂と触媒酸塩を使用し、コアボックスを加熱すると硬化します(樹脂の種類と硬化に必要な温度が異なるだけです)。
コア製造方法
コアは、砂型と同じ多くの方法で作られます。それに加えて、コアブロワーとスクリューフィードマシンが使用されます。
コアブロワーは、約100 lb/in²の圧縮空気で砂をコアボックスに押し込みます。小型から中型のあらゆるタイプのコア製造に使用できます。生産されるコアは非常に均一で、高い生産率が達成できます。
スクリューフィードマシンは、通常円筒形のプレーンなコアを押し出すのに使用されます。コア砂がダイスを通ってコアプレートに押し出されます。このマシンの用途は、マシンで作られた長い押出円筒を焼成し、必要な長さに切断するストックコアの生産に限定されます。
コアドライヤーは、コアがコアオーブンで焼成される間、その形状を支えるケーキ型のようなものです。これらは通常、軽量なスケルトンの鉄またはアルミニウム製の箱で、内部形状がコアのコープ部分に密着しています。平らなプレートに置くと崩れたり部品が剥がれたりするコアは、コアドライヤーに入れてオーブンを通します。
コアの配置
コアが硬化仕上げると、しばしば手作業で仕上げられます。コアボックスのパーティングラインに「フィン」と呼ばれるバリがあれば削ります。必要な形状が手元のコアボックスやオーブンより大きい場合、コアを複数パーツで作ることもあります。分割コアは硬化段階後に組み立てられます。コアが滑らかに接合したら、金型で使用するまでラックに置かれます。
コアは機械で挿入されるのではなく、ほぼ常に鋳造作業員によって慎重に配置されます。チャプレットがある場合はまずドラグ(下型)に入れ、次にコアを配置します。作業員はコアが金型内で正しく着座し、欠陥がないか確認します。必要なチャプレットをコープ(上型)に置き、すべて良好ならコープをドラグにかぶせてクランプします。
コアが砂型鋳造に柔軟性をもたらす
砂コアの製造と配置能力は、鋳造プロセスの不可欠な部分です。
場合によっては、最終部品の機能のためにコアが必要です:チューブ、エンジン、その他の機械装置は、機能するために中空である必要があります。装飾品の場合、コアは総金属コストを削減できます。特に鉄鋳造では、コアにより最終製品の重量を大幅に軽減できます。固体鋼の機械的強度が必要な場合は不適切ですが、他の状況では、製品の機能に必須でなくても、コアは良い設計検討事項となります。
製造プロセス
- コアコンピテンシーがビジネス成功を導く力
- 砂:組成、用途、現代加工技術
- ヒーターコアの仕組み:自動車暖房システムの核心部品を解説
- ステータコアラミネーションの理解:信頼性の高い設備性能のためのキーコンセプト
- サイバー・フィジカル・システム:インダストリー4.0の原動力
- 重機向け砂型鋳造:精度・耐久性・汎用性
- 砂鋳造 vs ダイカスト:主要な違いを理解する
- 自動車産業における砂型鋳造:高品質・低コスト・量産柔軟性
- レジン砂鋳造の選択:いつ、なぜ適しているのか
- サンドブラスト用メディアの種類とプロジェクトに適した素材の選び方
- レイクエリークラッシャーズ(Lake Erie Crushers):プレミアム砂利・砂のトップサプライヤー