



砂型鋳造完全ガイド:工程、用途、メリット・デメリット
砂型鋳造とは
砂型鋳造では、溶融金属を重力または圧力で消耗型砂型キャビティに注湯し、凝固させてキャビティ形状の部品を形成します。このプロセスで作られる3Dオブジェクトも「鋳物」と呼ばれます。代表的な砂型鋳造品にはエンジンブロック、シリンダーヘッドなどがあります。
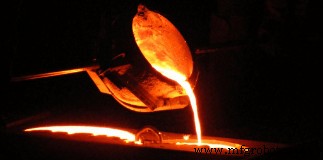
全金属鋳造品の重量ベースで大きな割合を占め、最も広く使用されている金属鋳造製造プロセスです。砂型鋳造では、材料を適切な温度まで加熱して溶かし、必要に応じて化学成分を調整して所望の材料特性を得ます。その後、目的形状のキャビティを持つ型に溶融金属を注湯し、冷却凝固させます。
最高品質の砂型鋳造品を最低コストで生産するには、設計者がプロセス要件と砂型鋳造の限界を十分理解し、注意深く設計する必要があります。砂型鋳造には8つの重要要素、すなわち抜き勾配、パーティングライン、アンダーカットとコア、断面形状、肉厚、コーナーと角度、接合部設計、鋳造収縮見込みがあり、機械エンジニアが直面する一般的な落とし穴を避けるためこれらを考慮しなければなりません。
欠点や不具合は、部品機能に影響する場合のみ問題となります。部品の機能要件を満たす適切な製造プロセス選定が極めて重要です。
砂型鋳造の特徴
砂型鋳造は製造手法の中で最も汎用性が高く、エンジニアに無限の金属・合金から複雑な部品設計の自由を与えます。
- 全金属鋳造品の70%以上がこのプロセスで生産
- 小型装飾品から100トン超の大型部品まで幅広いサイズに対応
- 非常に複雑な形状を一体成形で容易に製造可能
- 寸法精度は低い
- 表面仕上げは粗い
- 高度に適応可能で、大量生産にも対応
砂型鋳造プロセスの仕組み
ゲーティングシステムの要素
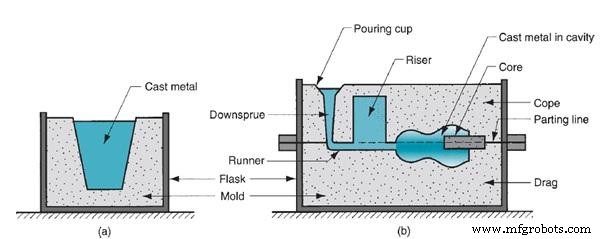
最も一般的な金属鋳造プロセスの一つである砂型鋳造では、型は2半分からなります。2半分はフラスコと呼ばれる箱に収められ、上半分をコープ(cope)、下半分をドラッグ(drag)と呼びます。下図の通りフラスコも2半分に分かれ、2半分を分ける線をパーティングラインと呼びます。
砂型鋳造の7工程
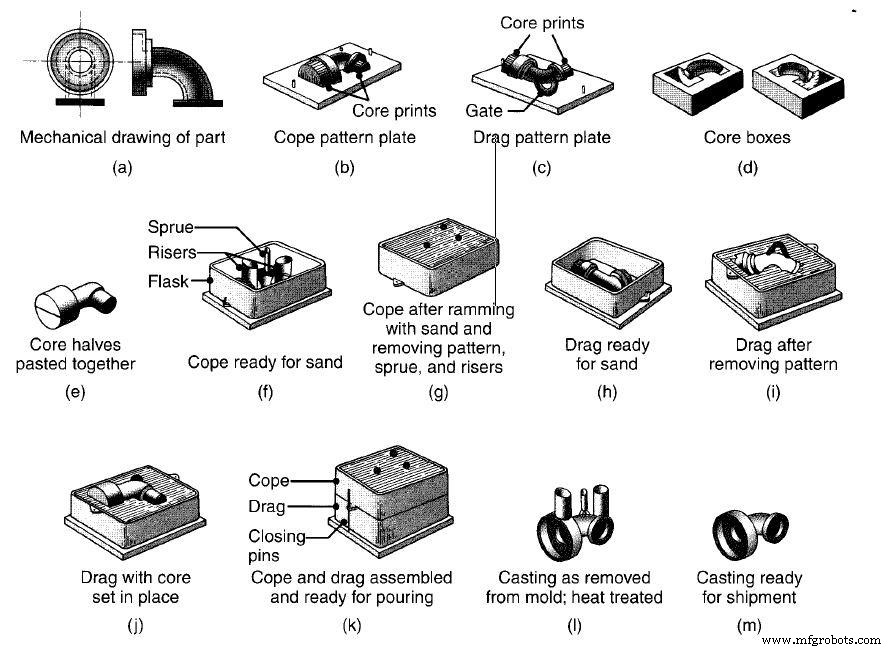
- 模型製作:鋳造対象物のレプリカを適切な材料で製作。模型は通常、冷却時の金属収縮を考慮して実寸法より大きく作る
- 型製作:模型の周りに砂を締め固めて砂型を形成。砂型は上半分(コープ)と下半分(ドラッグ)に分割。模型を取り出すと溶融金属注湯用のキャビティが残る。スプルー、ランナー、ゲート、注湯カップ、ライザーなどの要素も型に含まれる(詳細は後述)
- 型締め:コープとドラッグの2半分を確実に締め付け、注湯準備完了
- 注湯:溶融金属を設定温度に維持。早期凝固を防ぐため速やかに注湯
- 冷却・凝固:注湯された溶融金属がキャビティ内で冷却凝固を開始。砂型鋳造の欠陥の多くはこの凝固段階で発生
- 砂落とし/型崩し:冷却時間経過後、砂型を崩して鋳物を取り出し
- 仕上げ:ランナー、スプルーなど本体に接続していた部分を除去・清掃
砂型鋳造のメリットとデメリット
製造プロセスを理解するには、メリットだけでなく、潜在的限界とプロセス上の困難さを慎重に検討する必要があります。
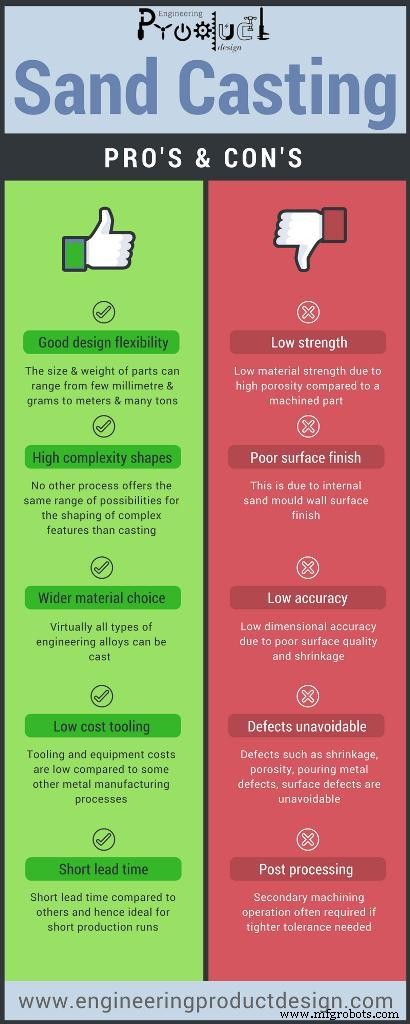
メリット
- 設計自由度が高い — 部品サイズと重量は数ミリ・グラムからメートル・数十トンまで対応可能。溶融金属の取り扱いと供給制約のみが限界。大型部品製造に適する
- 高複雑形状に対応 — 鋳造に匹敵する複雑形状の成形可能性を持つ他プロセスはなく、ニアネットシェイプ部品を製造可能
- 材料選択肢が広い — 溶解可能であれば、実質的に全ての工学合金を鋳造可能
- 工具コストが低い — 他の金属製造プロセスと比較して工具・設備コストが低く、ニアネットシェイプ部品製造で最も安価な手段の一つ
- リードタイムが短い — 他プロセスより短く、少量生産に最適
- 廃棄物が少ない — スクラップ金属をリサイクル可能
デメリット
- 材料強度が低い — 高い気孔率により、機械加工品と比較して材料強度が低い
- 寸法精度が低い — 収縮と表面仕上げの寸法精度が非常に悪い
- 表面仕上げが粗い — 内部砂型壁の表面テクスチャによる
- 欠陥が避けられない — 他の冶金プロセス同様、収縮、気孔、注湯欠陥、表面欠陥などの品質変動は避けられない。ダイカストや精密鋳造と比較して気孔率が高い
- 後加工が必要 — より厳しい公差が必要な嵌合部とのインターフェースには二次加工が必要。加工コストは工具・材料コストに比べ高い
- リスクが高い — 人体への安全ハザードと環境問題
- 生産上の課題 — 薄肉・小型部品の模型抜き取りが困難
推奨図書
- Kalpakjian, S., & Schmid, S. R. (2009). Manufacturing Engineering & Technology (第6版). London: Pearson.
製造プロセス