



パターンメイキングの極意:精密なワックス・木製パターンで金属鋳造を制する
金属鋳造用ワックスまたは木製パターン
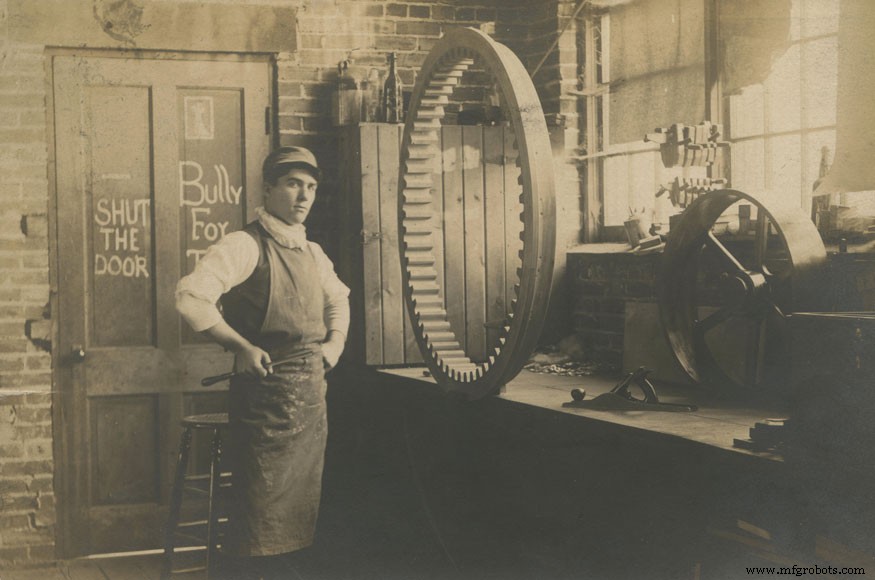
金属鋳造において、パターンは消耗型金型を作るために使用されるオブジェクトです。単一のパターンで数千個の金型を作ることができます。
パターンには様々なタイプがありますが、大きく分けて2つのサブタイプに分類されます:砂型や石膏鋳造用の再利用可能なパターン(多くの金型に印象を与える)と、ロストワックス鋳造(インベストメント鋳造)用の消耗パターン(金型製作プロセス中に鋳造前に破壊される)。どちらのタイプでも、パターンメイカーの関心事は、目的のオブジェクトを複製するだけでなく、溶融金属を適切な速度と場所に金型へ導くことにもあります。金属の冷却は結晶化のプロセスであり、金型の充填のされ方が凝固方向に影響し、最終製品の強度にとって重要になり得ます。
すべての鋳造パターンにはサポートが必要
鋳物のあらゆる部分に溶融金属を供給するチャネルシステムは、適切に設計されていれば鋳造欠陥を減らすサポートインフラです。これらの要素には:
- 注湯カップ:金型へのテーパー付き入り口。溶融金属の流れを制御し、注湯時にスラグを捕捉します。
- スプルー(ダウンスプルーとも呼ばれる):注湯カップから金型へのメインチャネル。鋳物を満たす金属の川です。
- ランナー:液体金属を金型の一領域から別の領域へ流すチャネル。
- ゲート(インゲート):鋳物自体への入り口スペース。急冷金属には大きなゲート、緩冷金属には小さなゲートが必要です。
- ライザー:金型の一部だが鋳物の一部とならない、大容量の液体金属貯蔵庫。金型に完全に埋め込まれた「ブラインドライザー」(鋳物の厄介な部分に給湯する)と、金属で満たされ金型が満たされたことを作業者に知らせる「オープンライザー」があります。ライザーは鋳物のどの部分よりも多くの金属量を持ち、最も長く熱く保ちます。重力を利用して、冷却中の鋳物に継続的に液体金属を供給し、穴や収縮を防ぎます。
インベストメント鋳造パターン
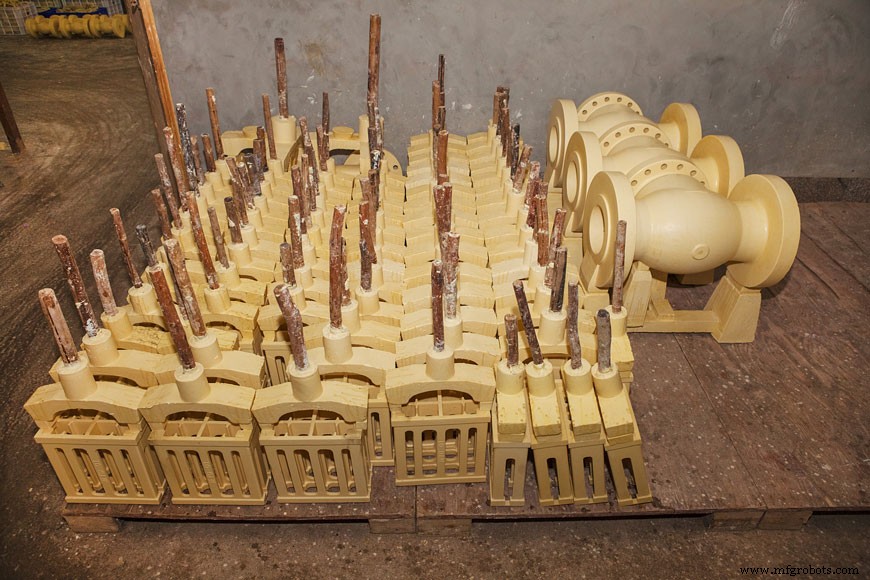
インベストメント鋳造パターンは、最終金属製品に非常に似た単一ピースで提供されることが多いですが、ランナーが鋳造後の除去用に組み込まれていることがあります。
これらのパターンは二重に成型されます。レプリカパターンを使ってゴム、金属、樹脂の金型を作ります。この金型から、溶融または蒸発する材料(通常はワックス)でパターンを鋳造します。これらの鋳造パターンは、砂とバインダーで作られたセラミック骨材または樹脂でコーティングされ、シェルに硬化します。
シェル金型が完全に硬化した後、鋳造パターンを溶融または蒸発させて取り除きます。これで空になった金型に溶融金属を注ぐことができます。鋳造後冷却すれば金型を破壊して取り出します。
砂型鋳造パターン
砂型鋳造パターンにはいくつかのバリエーションがありますが、共通しているのは、鋳造砂に押し付けて数百個の金型を作れる硬い材料で作られていることです。木材がほとんどの砂型鋳造パターンの基礎で、通常は鋳造所の熱と湿度に耐えられる堅木が使われます。これらは数百回の鋳造に使用できますが、最終的には変形や割れが生じます。しかし、製造コストは比較的安価で、非常に大型の鋳物も作れます。
木製パターン単体では変形が早すぎる場合、代わりにそれを使ってより強力で変形しにくいパターン用の金型を作ることができます。元の木製パターンから繊維強化樹脂や鋳造金属パターンを作れます。金属パターンは機械加工でも作れます。これらのプロセスはより高価で、鋳造サイズに制約があるため、一部の状況でのみ使用されます。
木材、樹脂、金属のいずれであっても、砂型鋳造パターンは金型作成後に溶けて消えることはありません。パターンメイカーは、作った中空形状を傷つけずに引き抜く方法を知る必要があります。
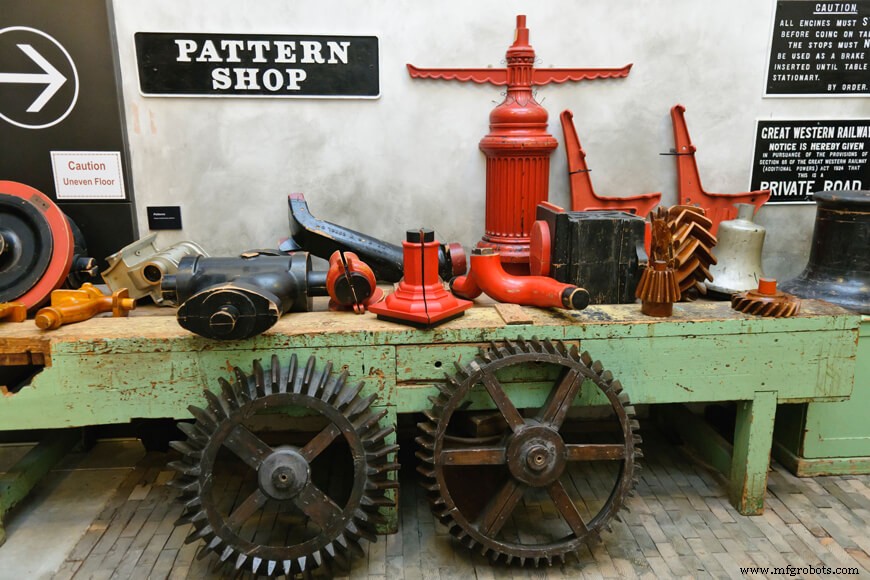
フラットバックパターンは、砂型のドラグ(下型)または底部に押し付けられます。多くの場合、成型されていないコープ(上型)がドラグにクランプされ、鋳物の「フラットバック」を提供して注湯と冷却を助け、スプルーを含んで金属を導きます。
フラットバックを持たないパターンはしばしば「分割」されます。これにより、パターンの各部分を砂型の上下にそれぞれ押し付け、金型を傷つけずにそのまま引き抜けます。金型の各部分を合わせてしっかりクランプし、鋳物を作る中空形状を作ります。
ルーズパターンは、分割されていても最も作るオブジェクトに似ています。鋳造対象のディテールを捉えますが、金型への金属供給システムは含みません。この場合、モルダーがライザー、ゲート、スプルーを砂に手作業で切り込みます。パターンにこれらのチャネルが含まれている場合は「ゲート付きパターン」と呼ばれます。
パターンの各部分をプレートの両側に取り付けて、金型の両面を同時に押しやすくすることもできます。これは「マッチプレートパターン」と呼ばれ、高生産率の工場で非常に役立ちます。時には、自動化工場でパターンの各部分をそれぞれ専用のプレートに取り付け、個別のコープパターンプレートとドラグパターンプレートとすることもあります。
砂型鋳造パターンは、形状を押し付けるのではなく、砂を削って成型するのにも使用できます。スイープパターンは、形状のついたブレードを軸を中心に回転させ、金型をくり抜きます。スイープパターンは、負の空間を形作る旋盤のようなものと考えるとわかりやすいです:作られる鋳物は中心軸を中心に対称になります。
アローワンスの慎重な技術
パターンは設計の初期モデルとは異なります。金属製造のダイナミクスを反映した生産プロトタイプです。
キャビネットメイカーやジョイナー(造作家具職人)が鋳造所で木製パターンを作ることが多いです。彼らは主に木工職人ですが、金属の挙動を理解する必要があります。優れたパターンメイカーは、金属の冷却挙動や、部品に必要な仕上げ工程を補正するようにパターンを調整する方法を知っています。
収縮アローワンスは、金属の凝固収縮と冷却時の収縮を補正するものです。これらのアローワンスは金属の種類と鋳物サイズによって異なります。鋳鉄の典型的な値は1/10〜5/32 in/ft、鋼は1/8〜1.4 in/ft、アルミニウムは1/16〜5/32 in/ftです。これらのアローワンスにはプロセスのサイズ公差も含まれ、鋳物が寸法的に正しくなるようにします。
ワックスパターンメイカーは、ワックス成型プロセスにも収縮アローワンスが必要であることを認識しておく必要があります。パターンワックス、スプルーワックス、マシンワックスは、標準注湯温度で異なる収縮率を持ちます。したがって、ワックスパターンメイカーはワックスと金属の両方の収縮を調整した金型を作らなければなりません。一方、砂型用の木製パターンメイカーは金属の収縮だけを考慮すれば済みます。
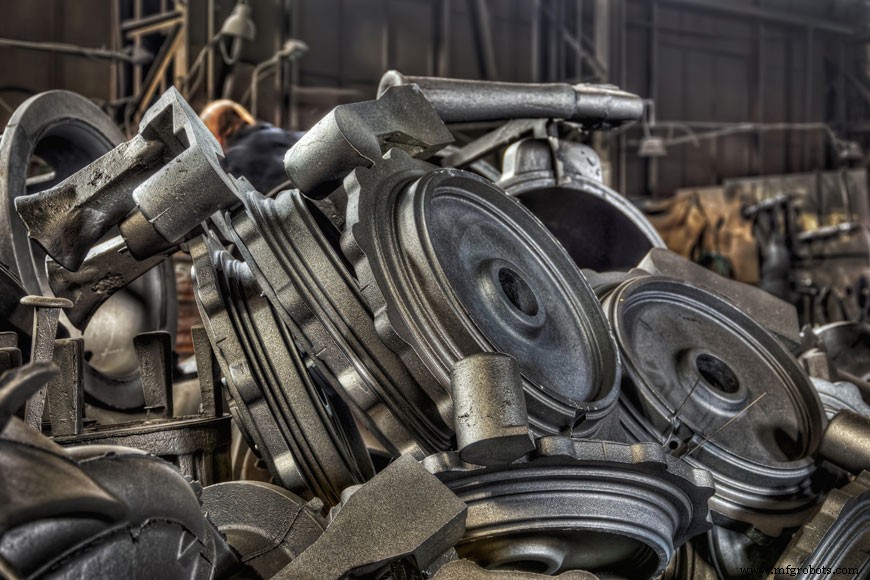
機械仕上げアローワンス(マシニングアローワンス)は、シェイクアウト後に鋳物を仕上げる場合に必要です。アローワンスは、機械加工でオブジェクトが小さくなりすぎないよう十分な材料を提供しなければなりません。時には、機械仕上げがあることを知っていると、木製パターン設計者がライザーの配置場所を決める助けになります:鋳物を機械加工する際にストックメタルをクランプできるからです。
歪みアローワンスは、冷却時に金属が歪む場合にパターンに施す芸術的な調整です。変位角度がわかっていれば、パターンを補正して作れます。この修正は「キャンバー」と呼ばれ、元のパターンが歪んで見えるようになります。
ドラフトアローワンスは、砂型鋳造パターンのみに必要な修正で、インベストメントパターンには不要です。パターンメイカーは、パターンを砂から引き抜く際に残した形状を破壊しないようにしなければなりません。これは砂のバケツが通常テーパーしているのと同様に、金型の壁をテーパーさせることで行います。鋭いコーナーと直線的なエッジは、パターンを成型材から引き抜く際に崩れやすくなります。
木製パターンの塗装
木製パターンはしばしば塗装されます。一時的なパターンは1回塗りだけかもしれませんが、永久パターンは一般的に3層塗ります。シェラックやラッカーはパターンが金型から滑り出しやすくするため、1回しか使わないパターンでも有用です。グラファイト入りの最新塗料はこのプロセスをさらにスムーズにします。
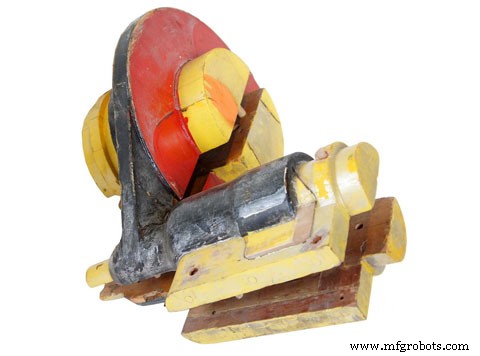
塗装はまた、保管時の熱と湿度からパターンを保護します。パターンの塗装はドリップやクラックがあってはなりません:表面のあらゆる凹凸が鋳物に写し取られるからです。間違った場所の塗料ドリップが金型の崩壊を招く可能性があります。
伝統的に、鋳造パターンの塗装は色分けされており、色が鋳物に必要な仕上げ工程を示していました。この基準はもはや普遍的ではありませんが、まだこの基本色システムを使用している鋳造所があります。
赤——この面は最終鋳物で機械加工不要。
黄——この面は最終鋳物で機械加工が必要。
黒——この面にコアが必要、およびコアの位置を示す。
クリアニスまたは無塗装——鋳物のパーティングラインまたは継ぎ目を示す。
パターンの保管と再利用
パターンは鋳造所で長寿命を持ち、数百〜数千個の鋳造に使用されます。多くの場合、生産ランの間は保管され、パターンの「ライブラリ」を保管する必要性と組織化は鋳造所の懸念事項の一つです。パターンは乾燥した通気性の良い場所に保管しなければなりませんが、保管費と保険料を考えると、生産ランが小規模で頻度が低い場合は、パターンを破棄して作り直す、または元の設計者に送る方が容易かもしれません。鋳造所外で保管されたパターンは適切に手入れされていない可能性があり、二度とまともな鋳物を作れないかもしれません。歴史的に、パターンの破棄はリスクを伴いました。パターンが設計の最も忠実な記録である可能性があるからです。
したがって、パターン保管の問題は懸念のバランスの上に成り立っています。生産ランの規模と頻度を、時間の経過に伴う部品の一貫性と天秤にかける必要があります。ラピッドプロトタイピングとコンピュータ設計の台頭により、この力学は変化しました。パターンはデジタルで設計・保管され、プロトタイプは3Dプリントできるため、破棄するリスクが減りました。したがって、鋳造所と顧客は、長期保管と必要時の再作成のどちらが経済的かを判断して決めます。
知られざる芸術
パターンメイカーは、プロトタイプを取り込み、生産要件と金属特性に合わせて慎重に調整する技術者であり職人です。専門的経験により、設計をより効率的にする調整を提案できます。CADプログラムや予測アルゴリズムの活用は、現代のパターンメイカーが金属鋳造の潜在的欠陥を特定し、欠陥率を下げるのに役立ちますが、パターンメイカーは依然として人間の目と確かな手でプロセスに貢献します。
砂型であれインベストメント鋳造であれ、プロジェクトはパターンとしてその生を始めます。
製造プロセス