



材料押出法:溶融積層造形(FDM)とそのバリエーションを理解する
材料押出法とは
材料押出法は、熱可塑性樹脂または複合材料の連続フィラメントを用いて3Dパーツを造形する積層造形(アディティブマニュファクチャリング)技術です。フィラメント形状の材料が押出ノズルを通過し、加熱されてビルドプラットフォーム上に層ごとに堆積されます。
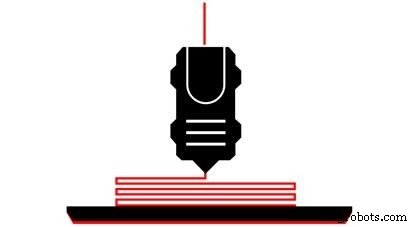
材料押出法は、一般消費者向けの入手性と品質の面から、現在最も普及している積層造形プロセスです。ISO/ASTM 52900-2015では、7つの積層造形プロセスの一つに分類されています。他のタイプはこちらで確認できます。
材料押出技術は、1980年代にS. Scott Crump氏によって溶融積層造形(FDM:Fused Deposition Modeling)の登録名で開発されました。FDMの用語と略称は、Crump氏が共同設立したStratasys Inc.の商標です。
溶融積層造形の詳細についてはこちらを参照してください。
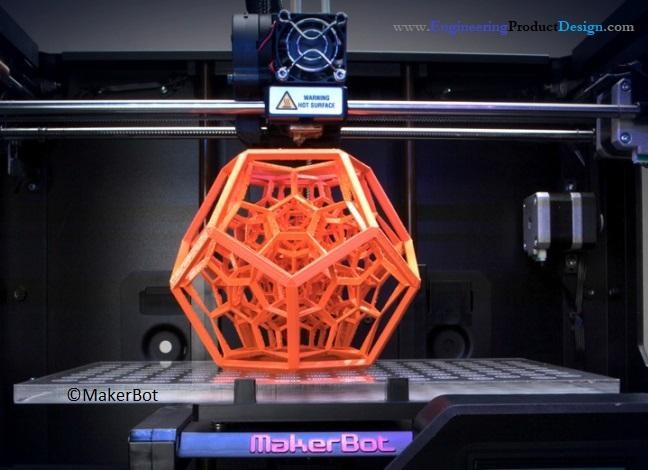
溶融フィラメント造形(FFF:Fused Filament Fabrication)は、このカテゴリに属するもう一つのタイプで、RepRapプロジェクトメンバーによって開発され、誰でも自由に利用できます。RepRapについてはこちらを参照。プラスチックジェット印刷とも呼ばれます。
以下のSolid Conceptsによる動画が、材料押出法プロセスを明確に説明しています。
材料押出法のメリットとデメリット
メリット
- 造形材料の選択肢が豊富
- 理解しやすい造形技術
- 材料交換が簡単でユーザーフレンドリー
- 初期コストとランニングコストが低い
- 小型・薄肉部品なら比較的高速に造形可能
- 造形公差 ±0.1mm(±0.005インチ)
- 無人運転可能
- 他のAM装置と比較して装置サイズが小さい
- 比較的低温プロセス
デメリット
- 積層ラインが目立つ
- 押出ヘッドが動き続けないと材料が盛り上がる
- サポート材が必要な場合がある
- Z軸方向(ビルドプラットフォーム垂直方向)の部品強度が弱い
- 高解像度・大面積化で造形時間が増大
- 反りや剥離など温度変動の影響を受けやすい
- 有害な造形材料がある
製造プロセス
- 高性能・長寿命化のための高炉設計最適化
- ユニバーサル(I/H)ビーム:設計、圧延、応用
- ガス溶接技法と産業用途:酸素アセチレン・ガソリン・MAPP・プロパン・水素溶接を比較
- 溶融積層造形(FDM):ホビイストからプロまでの実践ガイド
- 溶融積層造形(FDM)3Dプリント:包括的な技術概要
- 3Dプリンティング完全ガイド:種類、プロセス、仕組み、材料、活用事例
- 押出成形(エクストルージョン)とは?工程、種類、実用応用を徹底解説
- 溶融積層造形(FFF)3Dプリントにおける押出が精度を駆動する仕組み
- 割り込みの解説:種類、メカニズム、現代コンピューティングでの応用
- 触覚センサーの仕組み:種類、原理、応用
- 複合材料の基礎:定義、種類、用途