



表面仕上げと粗さ:記号、チャート、指示方法を徹底解説
表面仕上げとは
表面仕上げとは、表面のレイ(加工目方向)、表面粗さ、波状性によって定義される表面の全体的なテクスチャを測定するものです。機械加工者が表面粗さを表面仕上げと呼ぶことが多いため、誤解を防ぐためにこれら3要素を含む場合は一般に表面テクスチャと呼ばれます。
以下の図は、波状性、レイ、粗さの関係をイメージするのに役立ちます:
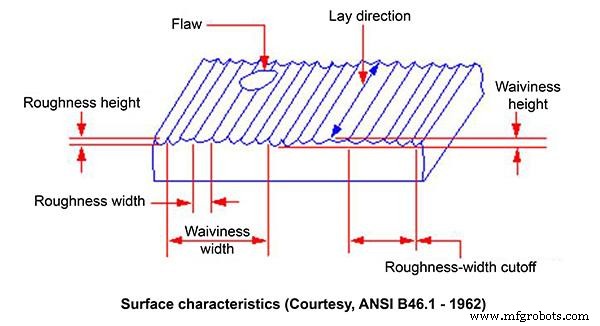
表面粗さ測定
Rプロファイル、Wプロファイル、Pプロファイルの3系列が、完全な記号とともに標準化された表面テクスチャ特性の主要カテゴリーです。Rプロファイル系列は粗さパラメータ、W系列は波状性パラメータ、P系列は構造パラメータを扱います。Ra値が世界中で最も一般的に使用されています。
表面粗さと製造プロセス
表面仕上げは、それを生み出した製造プロセスによって大きく異なります。例えば、ガス切断板のエッジと研磨面では表面品質が大きく異なります。したがって、特定の仕上げを要求する製品を製造する第一歩は、必要な表面仕上げを生成可能な工法を選定することです。最もコスト効率よく所望の結果を得るには、複数プロセスを重ねる必要がある場合もあります。
以下は、様々な製造プロセスの相対的な表面粗さを示すチャートです:
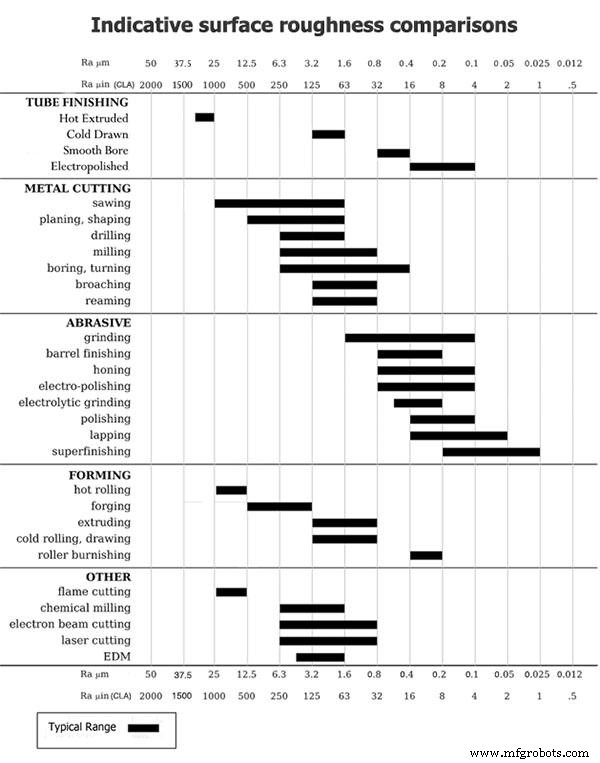
射出成形表面仕上げガイドライン
表面粗さと製造コスト
以下のグラフは、表面粗さとその達成コストの概略的関係を示しています。
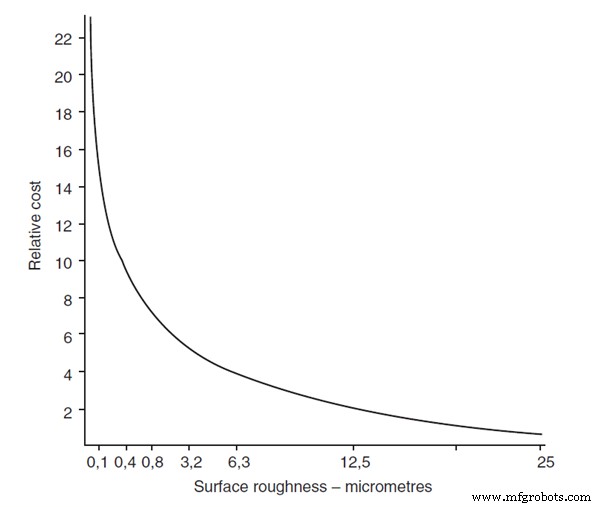
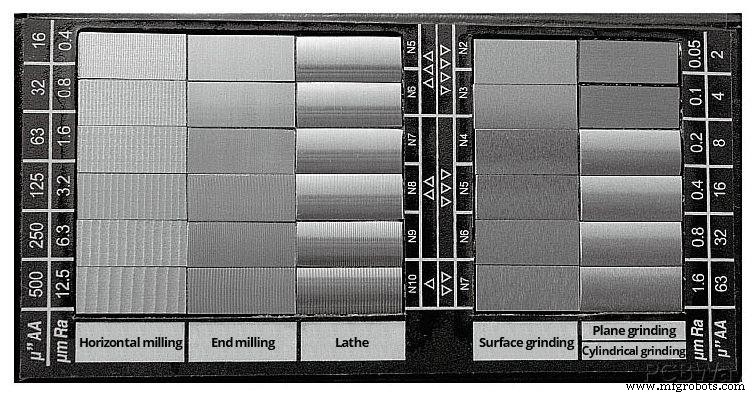
表面粗さ規格と相当値
- ANSI B46.1
- BS EN ISO 1302:2002
| Ra - μm | 0.025 | 0.05 | 0.1 | 0.2 | 0.4 | 0.8 | 1.6 | 3.2 | 6.3 | 12.5 | 25 | 50 |
|---|---|---|---|---|---|---|---|---|---|---|---|---|
| Ra - μinch | 1 | 2 | 4 | 8 | 16 | 32 | 63 | 125 | 250 | 500 | 1000 | 2000 |
| Rt (Ry) - μm | 0.25 | 0.5 | 1 | 2 | 4 | 8 | 16 | 32 | ||||
| Nグレード | N1 | N2 | N3 | N4 | N5 | N6 | N7 | N8 | N9 | N10 | N11 | N12 |
ISO 1302:1992で定義されたNグレード番号は、BS EN ISO 1302:2002により置き換えられたため使用されません。
参考文献
Simmons, C. H., Phelps, N., & Maguire, D. E. (2012). Manual of engineering drawing: Technical product specification and documentation to British and international standards. Burlington: Butterworth Heinemann.
製造プロセス
- アルミニウム砂型鋳造のマスター:優れた表面仕上げのための技術
- 表面粗さ(サーフェスラフネス)完全ガイド:単位、チャート、測定技術
- 表面仕上げ(表面テクスチャー)完全ガイド:単位、記号、実用チャート
- 表面粗さマスター:測定と機能の包括ガイド
- インベストメント鋳造で優れた表面仕上げを実現
- 標準機械加工表面仕上げの理解:定義、重要性、ベストプラクティス
- ハーコのSFQ(選択的表面仕上げ品質)をマスターして高品位加工を実現
- CNC加工成功のための理想的な表面粗さ選定ガイド
- DIN 1725-1 Grade 3.3211 (T4510) ― 高性能アルミニウム合金 6000系
- DIN 1725-1 3.3211 T4 アルミニウム合金 (AlMgSi0.5 / 6063相当) - 耐食性・陽極酸化・溶接性に優れる
- DIN 1725-1 3.3211 T6 アルミニウム合金 (6063相当) - 高強度・耐食性・陽極酸化対応プレミアム材