



シャフトキーウェイ設計とキー寸法決めの総合ガイド:計算、選定、規格
シャフトキー選定は、キー継手の早期破損を防ぐ上で極めて重要です。シャフトキーウェイとキーは、ギア、プーリーなどの機械伝達要素へシャフトからトルクを伝達するキー継手に使用されます。標準在庫材(キーストック)または用途に合わせたカスタム加工で製作可能です。
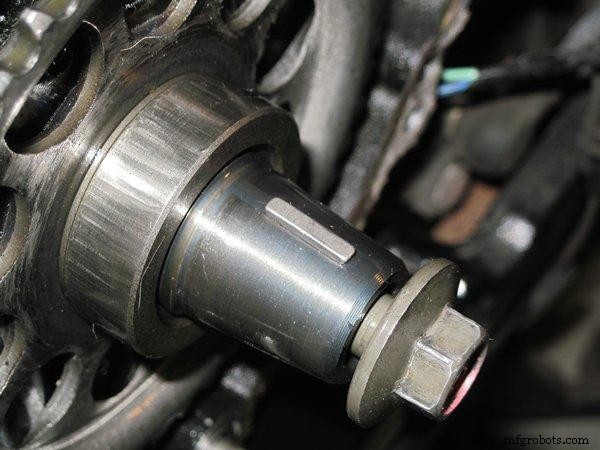
一般に公称シャフト径に基づき、BS4235などの各種規格に従ってキー寸法を指定し、広く入手可能な矩形キーをほとんどの用途で使用します。これによりキー継手は全荷重に耐えるようオーバーサイズ設計されますが、規格ではキー材料や継手の限界は規定されていません。しかし、最大サイズのキーでも予期せぬ誤算で破損することがあり、より長い/大きいキーはシャフトをさらに弱めるため、慎重な検討が必要です。
シャフトサイズと要素がトルクと曲げ強度の観点から設計済みと仮定すれば、選定キーがその仕様を満たすことを確認することは、安全な機械伝達のために不可欠です。場合によっては、シャフトキーをあえて破損限界で選定し、シャフト、ギア、他要素を保護する「犠牲ヒューズ」として機能させることもあります。
シャフトキー選定基準
キー継手選定時に考慮すべき重要基準を解説します。以下の8つの重要因子を、キー継手の設計と選定時に検討しなければなりません。
キータイプまたは継手タイプは、一般に製品設計の後期概念段階または初期実施設計段階で選定されます。しかし、製品設計の設計構成段階または詳細設計段階では、キー継手をせん断応力破壊と圧縮応力破壊の観点から評価しなければなりません。
キータイプ
シャフトキーには4つの主要グループ、すなわち沈みキー、サドルキー、タンジェントキー、丸キーがあります。それぞれ異なる特性と負荷能力を持つため、用途に応じた適切なシャフトキーを特性とメリットに基づき選定する必要があります。
| キータイプ | シャフトキー用途 | |
|---|---|---|
| 沈みキー | 矩形キー | 一般にシャフト径 1インチ(25mm)〜 20インチ(500mm)で使用 |
| 浅いキーウェイ深度のため、シャフトへの影響が比較的小さい | ||
| 正方形キー | より深いキーウェイ深度でトルク伝達が必要な場合に使用。弱化したシャフトが荷重を支持できるか確認必須 | |
| シャフト径 1インチ(25mm)以下で使用 | ||
| 平行沈みキー | 広く入手可能で、最も取り付けが容易なキーの一つ | |
| 可能ならハブにセットスクリューを設け、運転中のキー飛び出しを防止 | ||
| ギブヘッド沈みキー | 矩形/平行キーと類似だが、ヘッドがあるため取り外し容易 | |
| フェザーキー | 回転トルクを伝達しながら、ハブの軸方向移動を許容 | |
| ウッドラフキー | 低荷重用。テーパーシャフト/ハブ接続にも対応可能 | |
| サドルキー | 極めて軽い単方向荷重のみに使用 | |
| タンジェントキー | 低速・双方向・大トルク用途に使用可能 | |
| 高頻度方向転換には非推奨 | ||
| 丸キー | 極めて低トルク・低速用途のみに使用 | |
| シャフトとハブを組み立てた状態でドリル・リーマ加工して装着可能 | ||
| キー径はシャフト径の約1/6程度 | ||
#製品設計ヒント
- シャフト径が曲げ抵抗、ベアリング取付など他要素で決まる場合、キーはシャフト径ではなくトルクに合わせて小さくサイジング可能
キーマテリアル
一般にシャフトキーは中炭素鋼またはステンレス鋼製ですが、アルミニウム合金、青銅、銅、黄銅など、用途環境に合わせて様々な材料で製作可能です。例えば、船舶プロペラシャフトには黄銅/青銅キー、食品機器にはステンレス鋼グレードを使用。
一般にキー鋼はBS46とBS4235に準拠し、非合金中炭素鋼で適度な引張強度を持ちます。炭素含有量0.25%〜0.60%の非合金中炭素鋼は、強度、靭性、良好な機械加工性の理想的な組み合わせのため使用されます。以下に代表的なシャフトキー材料とその引張強度(UTS)を示します。
| 材料 | ブリネル硬度 | 極限引張強度 (MPa) | 備考 |
|---|---|---|---|
| 炭素鋼 | 225 - 275 | 500 | 良好な強度。熱処理で更なる高強度や耐摩耗性付与可能 |
| 高炭素鋼 | |||
| 合金鋼 | 300-350 | 600 | |
| 焼入れ鋼 | 650 | 650 | |
| マルテンサイト系ステンレス鋼 | 197 | 655 | 弱腐食環境で高材料強度が必要な場合に使用 |
| オーステナイト系ステンレス鋼 | 212 | 240-250 | 強腐食環境用途に使用 |
| アルミニウム合金 | 30 | 120-130 | |
| 黄銅 (C36000) | 60-80 | 280-320 | |
| 銅 | 80-110 | 200 - 360 |
一般に計算時、許容圧縮強度とせん断強度はUTSから適切な安全率と破壊理論(最大せん断応力理論など)を用いて算出します。
#製品設計ヒント
- 最も一般的なグレード鋼はAISI 1045(同等:C45、EN8、080M40)。約820-850℃(1508-1562°F)で加熱焼入れしUTSを向上可能
- 異種材料使用時は電食腐食を考慮
- 英国規格準拠キーは、引張強度550 MN/m²以上のBS 970準拠鋼で製造すべき
荷重タイプ
最大伝達トルクに対してキーをオーバーサイズ選定しても、衝撃、衝撃、双方向回転による力誘導など予期せぬ荷重タイプにより早期破損することがあります。可変速モータは加速・減速フェーズで荷重変動が生じ、キーにかかる力が変化します。
ほとんどのキーは交互方向荷重(正逆回転切替)に不向きですが、キー溝はそのような用途でも使用されます。方向転換が頻繁でなければ安全に使用可能ですが、疲労荷重と加速トルクには十分注意が必要です。
\(T_m = (T_L + T_a)\)
\(T_a = JA\)
- \(T_m\) — 総必要トルク
- \(T_L\) — 負荷トルク
- \(T_a\) — 加速トルク
- \(J\) — 惣性モーメント
- \(A\) — 加速度
接続要素に軸方向またはラジアル衝撃荷重が作用する場合、外部衝撃荷重を支持し、キーが回転方向のトルクのみ伝達するよう配慮が必要です。
#製品設計ヒント
-
- キー溝を要素に作用するラジアル力の方向に合わせて配置
- ほとんどのキーは交互方向荷重と衝撃に不向き
適正フィット
シャフトキーウェイ、キー、ハブキーウェイ間の適正フィットは極めて重要です。BS 46、ANSI B17.1-1967、JIS B 1301-1996などの規格がキーとキーウェイの寸法と公差を規定しています。
一般に沈みキー(主に平行キー)には2クラスの在庫品があり、全規格がこれを認め、キーウェイ公差を規定しているため、2〜4クラスのフィットが可能です。
本規格で扱う4つのフィットクラスは、以下の多様な要求を満たすことを意図しています。
クリアランス/フリーフィット — 使用時にハブがキー上をスライドする必要がある比較的フリーなフィット。平行キーのみ適用(バーストックキーとキーウェイ公差使用)
ノーマル/サイドフィット — キーを最小限のフィッティングでキーウェイに挿入可能な比較的タイトなフィット。量産組立で要求される
クローズフィット — キーの精密なフィットが要求される場合。最大実体状態でフィッティングが必要で、これら条件達成のため部品選別が必要な場合がある
干渉フィット — キーとキーウェイ(シャフト・ハブ)間に遊びが全くないフィット。手作業フィッティングが必要
キーとキーウェイ仕様
フィットはキーウェイ寿命に影響するため、計算時に以下の因子を考慮しなければなりません。回転曲げおよび/またはねじり振動によるフレッティング腐食は多数の耐久試験で実証されており、通常シャフト-ハブ接続破壊の決定的要因となります。
疲労・寿命安全率
他の機械計算と同様、安全率は機械動力伝達におけるキー継手の計算、仕様決定、設計の重要要素です。AISCコードによる許容応力と規定最小降伏強度の関係:
引張 — \(0.45S_y < S_a < 0.6S_y\)
せん断応力 — \(\tau_s = 0.4S_y\)
面圧/圧縮 — \(S_a = 0.9S_y\)
曲げ — \(0.6S_y < S_a < 0.75S_y\)
シャフトねじり強度
キー溝は、キー溝コーナーの応力集中とシャフト断面積減少により、シャフトのねじり強度を低下させることを忘れてはなりません。中実シャフト強度が75%に低下すると一般に想定されますが、理論的にはH.F. Mooreのシャフト強度係数式で計算可能です。これはキー溝あり/なしのシャフト強度比です。
\(e = 1 - 0.2(w/d) - 1.1(h/d)\)
- \(e\) — シャフト強度係数
- \(w\) — キーウェイ幅
- \(d\) — シャフト径
- \(h\) — キーウェイ深さ (= キー厚さ(t)/2)
一般的なキーウェイタイプであるスレッドランナー(a)とプロファイルキーウェイ/エンドミル(b)の疲労応力集中係数 \(K_{ft}\) を下図に示します。
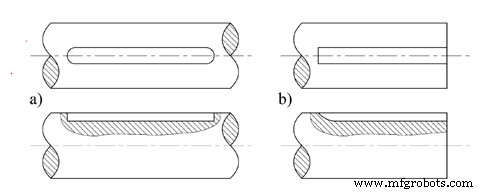
- スレッドランナー — 1.44
- プロファイルキーウェイ/エンドミル — 1.68
シャフトキー破壊
キー継手の潜在的破壊モードには、キーまたはシャフトキーウェイの降伏、延性破断、疲労、フレッティング疲労があります。トルク過負荷時にキー継手が延性破断でせん断飛びするようサイジングし、高価な機械要素を保護する「安価なヒューズ」として機能させることはしばしば有利です。
キー寸法決め
取り付けと動力伝達によりキーに作用する力は2種類あります。キーのタイトフィットによる圧縮力(f1)は決定困難ですが、規格通りの公差を使用すれば比較的小さいです。
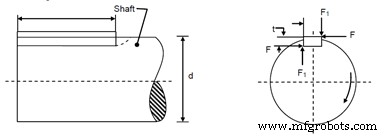
トルク伝達によりキー側面に力Fが作用し、せん断応力と圧縮応力の両方を生じます。以下の2破壊メカニズムが生じます。
- せん断破壊
- 圧縮面圧力
接触面の圧縮面圧応力
\(S_c = 4T / dhl\)
せん断面の平均せん断応力
\(\tau_s = 2T / dwl\)
- \(T\) — トルク
- \(d\) — シャフト径
- \(w\) — キー幅
- \(l\) — キー長さ
- \(\tau_s\) — 平均せん断応力
- \(S_c\) — 圧縮面圧応力
必要キ長さは、最大せん断応力理論または平均応力を許容せん断応力と等置くことで求められます。
設計許容トルクは上式から算出可能。
\(T_k = \tau_s dwl / 2\)
ここで \(\tau_s\) は適用破壊モードの設計許容せん断応力。シャフト設計から設計許容トルクは以下で求められます。
\(T_s = \pi d^3 \tau_d / 16 K_f\)
キーをシャフトと同一設計許容応力で選定する場合、キー長さは以下で算出。
\(T_k = T_s\)
\(L_e = \pi d^2 / 8w K_f\)
- \(T_k\) — キー許容トルク
- \(T_s\) — シャフト許容トルク
- \(L_e\) — 有効キー長さ
- \(K_f\) — 疲労応力集中係数
参考文献
- Collins, J. A., Busby, H., & Staab, G. (n.d.). Mechanical Design of Machine Elements and Machines. John Wiley & Sons.
- Hamrock, B. J., Schmid, S. R., & Jacobson, B. O. (2006). Fundamentals of machine elements. Boston: McGraw-Hill Higher Education.
- Kurt M. Marshek, Robert C. Juvinall (2021). Fundamentals of machine component design. John Wiley & Sons.
製造プロセス
- シニア向けUX設計: 包括的ガイド
- 製造向け設計 (DFM): エンジニアとデザイナーのための実践ガイド
- Windows 10 UWP向けPM2.5/PM10大気質検知アプリの設計
- 適切な油圧シリンダーの選び方:包括的選定ガイド
- 治具・工具の積層造形向け最適化設計
- RF・マイクロ波PCB設計の必須原則:信頼性の高い性能を実現
- 高電圧PCB設計:材料、安全性、ベストプラクティス
- CNC加工のための適切な材料選定:包括的ガイド
- あらゆる用途に対応するプレミアム鉄道部品の信頼できるガイド
- Bluetooth 5.1 SoC:IoTデバイス向け超小型・低コストソリューション
- リーンとシックス・シグマ:製造卓越性のための実践ガイド