



CNC切削マスター:バウンス、ヒット、オーバーカット防止で精密結果を実現
1. バウンス(工具振動)
バウンスとは、過大な力により工具が比較的大きく振動する現象です。バウンスによる危害は、ワークのオーバーカットと工具損傷を引き起こします。工具直径が小さく、工具突出しが長すぎる、または力が大きすぎる場合にバウンスが発生します。適切な工具と加工方法を使用すれば、バウンス発生確率を減らせます。
工具変形に影響する3つの主要因子:
1) 切削工具長さ
2) 工具直径
3) 工具が受ける力
1. 切削工具長さ
同径工具で、工具長さが2倍になると変形は3倍になります。加工時は工具長さを可能な限り短くしてバウンスリスクを低減します。
2. 工具直径
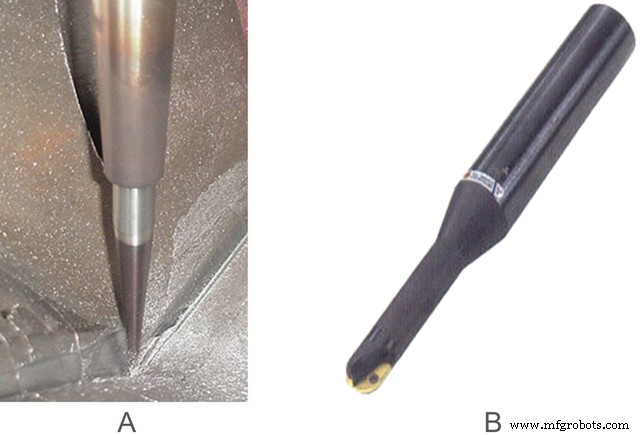
同長工具で、工具直径が半分になると変形は4倍になります。加工時は可能な限り大径工具や強化工具を使用してバウンスリスクを低減します。(下図:Aは熱線とテーパーネック工具、Bは強力シャンク工具を使用)
3. 工具が受ける力
工具変形は加工中に受ける力に比例します。工具が受ける力を減らせばバウンス確率を減らせます。工具にかかる力を減らすには、工具とワークの接触面積を減らす必要があります。
力低減例
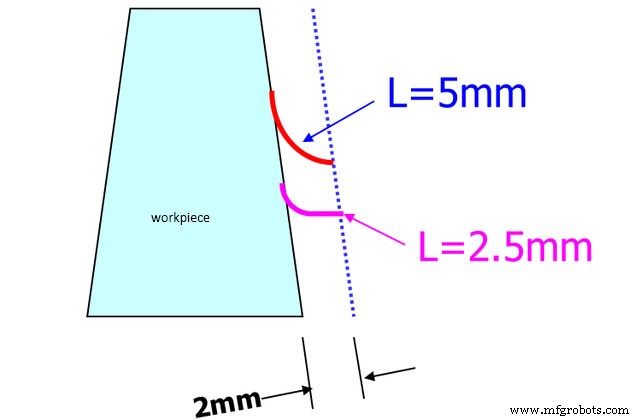
深い位置加工時、より小さな送り量と細いR角カッターを使用して加工中のカッターにかかる力を減らし、バウンスリスクを低減できます。
下図は、D50R6工具とD50R0.8工具を同深度で加工した際の金型材料との接触位置比較です。細いR角工具で深いワークを加工すると、大きなR角工具より切削力をより多く低減できることがわかります。
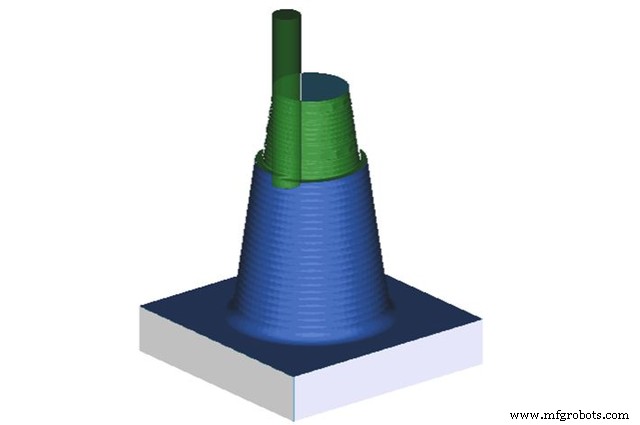
切削量(各工具の全切込み深さ)を減らします。加工深さが120mm超の場合、工具を2回取り付ける必要があります。まず短い工具ホルダーで100mm深さまで加工し、次に延長工具ホルダーで100mm以下部分を加工し、小さな切削量を設定します。
2. ヒット(工具衝突)
ヒットとは、工具切削量が大きすぎることです。切れ刃だけでなく工具バーもワークに当たります。工具衝突の主な理由:安全高さ設定が不合理または未設定、不適切な加工方法選択、不適切な工具使用、2回目の荒加工余代が1回目の荒加工余代より小さい設定など。
1) 切削量過大
解決策:切削量を減らす。工具直径が小さいほど、より小さな切削量にすべきです。通常、金型荒加工の各切削量は0.5mm以下、半仕上げ・仕上げはさらに小さくします。
2) 不適切な加工方法選択
輪郭フライスモードをキャビティフライスモードに変更。加工余代が工具直径より大きい場合、輪郭フライス方式は選択できません。
3) 安全高さ設定不適切、工具リフト時にクランプに衝突
解決策:
- 安全高さはクランプ高さより大きくする。
- 特殊ワーク以外、基本的に「直接」工具進退モードは選択しない。
4) 2次荒加工余代設定不適切
2次荒加工余代は一般に1次荒加工余代より0.05mm大きくするべきです。1次荒加工余代が0.3mmなら、2次は0.35mmにすべきです。そうでなければ工具バーが上側壁に当たりやすくなります。
上記理由以外にも、シザーロード修正時にヒットが発生する可能性があるため、シザーロード修正は極力避けるべきです。工具衝突の最も直接的な結果は工具とワーク破損、さらに深刻なら工作機械主軸破損もあり得ます。
3. オーバーカット(過剰切削)
オーバーカットとは、切削してはいけない部分も工具が切削し、ワークを破損させることです。ワークオーバーカットの理由は多岐にわたり、主に工作機械精度不足、ヒット、バウンス、不適切工具などです。また、オペレータが工具設定で不正確な場合もオーバーカットを引き起こす可能性があります。
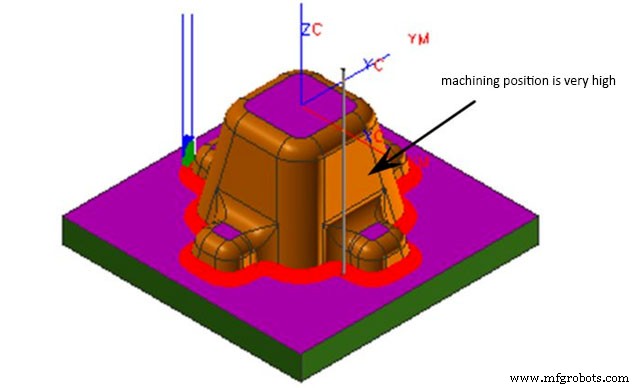
下図は安全高さ設定不適切によるオーバーカット状況です。
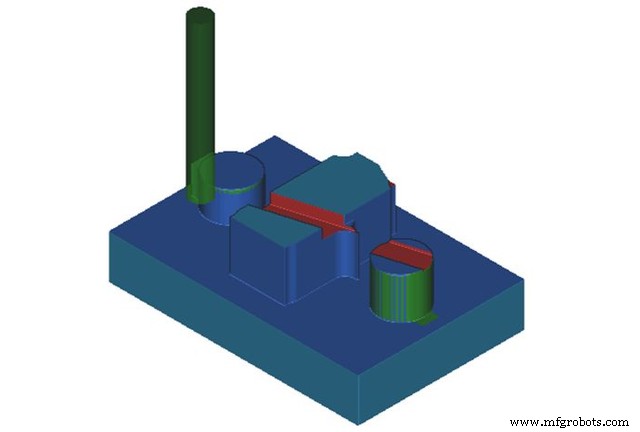
プログラミング時は慎重かつ細心に。プログラム完成後、工具パスを詳細にチェックしてオーバーカットを防止し、さもなければ金型廃棄や工作機械破損を招きます。
プロフェッショナルCNC加工メーカーとして、SANS Machiningは10年以上にわたり小ロット機械加工部品を専門とし、フライス、旋削、研削、放電加工サービスを提供します。すべての部品は図面通りに製造、最小ロットなし。
製造プロセス
- CNC精度をマスター:チャタリングと振動を排除する実証済み戦略
- CNC加工がビジネスパフォーマンスを向上させ、収益性を高める理由
- CNC加工の一般的な欠陥と実証済みの対策
- CNC加工における工具たわみの理解:原因と効果的な低減戦略
- CNCマシニングセンタの進化、影響、開発インサイト
- CNC工具・カッターグラインダーの理解:機能、用途、メリット
- CNC加工におけるコーナーラジアスの影響:精度・コスト・仕上げ品質を最適化
- AIと機械学習がCNC機械加工に革命をもたらす
- 最適CNCカッター選定とプログラミングでピーク性能を引き出す
- CNC加工のプロ技:工具選定・切削油・治具・切削条件・材料選びの極意
- CNC加工マスター:最適パーツのための実証済み設計戦略