



ワイヤ放電加工のトラブルシューティング:よくある問題と実践的な解決策
1. ワイヤ切れ
(1) 放電状態が悪い——P値を下げる。この値を大幅に下げてもワイヤが切れる場合は、I値を下げてワイヤが連続するまで調整する。この操作は加工効率を低下させる。頻繁にワイヤが切れる場合は、以下を参照して原因を特定してください。
(2) 洗浄(フラッシング)状態が悪い。上下ノズルがワークに密着していない、またはオープンエンド加工の場合。通常、切断点は加工エリアにある——P値を下げ、上下ノズルキャップの損傷を確認し、損傷があれば交換する。
(3) 導電ブロックの摩耗が激しい、または汚れがひどい。通常、切断点は導電ブロック付近にある——導電ブロックを回転または交換し、清掃する。
(4) ガイドワイヤ部が汚れすぎており、ワイヤが擦れて切れる。通常、切断点はガイドワイヤ部付近にある——ガイドワイヤ部品を清掃する。
(5) ワイヤテンションが高すぎる——パラメータのワイヤテンションFWを下げる。特にテーパー切削時は注意。
(6) 電極ワイヤの種類とワーク材質の品質——電極ワイヤを交換;P値とI値を下げてワイヤが連続するまで調整。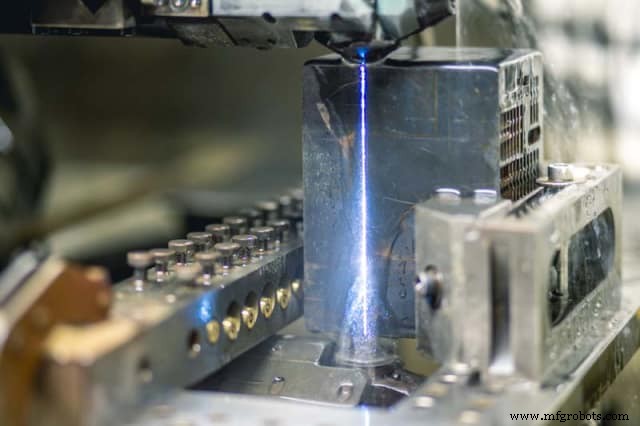
(7) 廃ワイヤバケットのワイヤが溢れ、短絡を起こす。通常、加工開始直後にワイヤが切れる——接地している廃ワイヤをバケットに戻して短絡を解消。
(8) 切り取りワイヤをトリミングする際、オフセットが不適切でトリミングが動かずワイヤが切れる——オフセット間のマージンを減らす。
(9) 後方テイクアップホイールでワイヤ切れ——テイクアップホイールのワイヤ圧力比を確認、標準値は1:1.5。
(10) 導電ブロックの冷却水が不足。通常、切断点は導電ブロック付近——冷却水回路を点検。
(11) 脱イオン水の導電率が高すぎる。通常、切断点は加工エリア。10μsの基準値を超える場合、脱イオン水をリサイクルして基準値以下にしてから加工。それでも基準に達しない場合はレジンを交換。
(12) 脱イオン水の品質が悪い。通常、切断点は加工エリア——水槽の水に濁りや異臭がある場合、フィルターペーパーコアと水を交換。
(13) ワイヤが切れ、下アームの下部セラミックガイドホイールに廃ワイヤが噛み込んでいる、または動作が不良——セラミックガイドホイールを清掃・再調整・再取付。必要ならガイドワイヤノズルの摩耗を確認し交換。
(14) テンションホイールの過度な振動(不安定なワイヤ送り)——テンションメータでワイヤテンションを校正。
2. 加工速度の問題
(1) 標準プロセスに従っていない。上下ノズルがワークから0.1mm以上離れている——可能な限り密着加工を行う。
(2) 作成されたTECファイルが不正確——関連プロセスデータを正しく入力して正しいTECファイルを取得。
(3) 加工パラメータの変更、特にP値とI値を下げすぎると加工速度が大幅に低下。適切な調整が必要。
(4) フラッシング状態が悪く、標準フラッシング圧力に達していない。密着加工が本当に不可能な場合、加工速度を正しく理解する必要あり。
(5) ワーク変形により加工中の放電状態が不安定、特にトリミング時——変形を制御。
(6) パラメータでACO(自動エネルギー最適化)がチェックされている場合、状況によっては加工効率が大幅に低下。安定切削時はACO機能をオフにできる。
(7) コーナーが多いワークでは、高精度パラメータを使用して高精度を得られる。メイン切削のデフォルトstrは55だが効率が下がる——コーナー戦略strの値を減らす(例:33)かキャンセル(0に設定)して加工速度を上げる。
(8) トリミング速度が遅い——各切削の相対加工量を少し減らす。トリミング速度を上げる場合、メイン切削のオフセットを0.01〜0.02mm減らせる。
(9) 導電ブロックの冷却水が正常か確認、特に下側導電ブロックの冷却水の有無を確認。
(10) メイン切削効率が以前より低い——下側ガイドワイヤコア座の清掃を検討。
3. 表面ライン(ワイヤ跡)の問題
(1) 電極ワイヤの品質に問題——ブランド品の電極ワイヤへの交換を推奨。
(2) ワーク材質の種類、またはワークに不純物が含まれる——ワーク材質を交換。
(3) ワーク内部組織の局所的な内部応力解放により、ワークの個別位置にワイヤ跡が発生。
(4) 作動液の温度が高すぎる、または温度変化が大きい——チラーで作動液温度を制御し、適切な環境温度を確保。
(5) マシンの外部環境が悪く振動が大きい——外部環境を改善。
(6) 導電ブロックの摩耗が激しい——回転または交換。
(7) 上下導電ブロックの冷却水不足——関連部品を清掃。
(8) ガイドワイヤ部が汚れすぎ——清掃。
(9) 作動液が汚れすぎ——タンクと作業エリアを清掃、作動液を交換。
(10) 放電状態が安定しているか、トリミング時に短絡後退現象があるか観察——必要ならUHP値を1〜2上げる。
(11) 縁取りが濃い場合——トリミングパラメータSmodeを10に変更し、UHP値を2上げる。
(12) トリミング中の放電電流・電圧は正常だが速度が極めて遅い——相対オフセットを減らす。
(13) フラッシング状態が悪く、標準フラッシング圧力とジェット形状が基準に達しない——上下ノズルの損傷を確認。
(14) ワイヤテンションが不安定——必要に応じてワイヤ速度とテンションを校正。
4. ワーク表面が研磨されない(光らない)
(1) 相対オフセットが小さすぎる——適切に相対オフセットを増やす。
(2) ワーク変形によりトリミング時の切削速度が不均一——変形を制御。
(3) 電極ワイヤの品質が悪い——ブランド品の電極ワイヤへの交換を推奨。
(4) ガイドワイヤ部が汚れすぎ——清掃。
(5) 導電ブロックの摩耗が激しい——回転または交換。
(6) プロセスパラメータの選択が間違っている——正しいTECを選択。
(7) フラッシング状態が悪く、標準フラッシング圧力とジェット形状に達しない——上下ノズルの損傷を確認。
(8) ワイヤ送りが不安定——確認と調整。
5. 切削形状誤差が大きい
(1) コーナー切削時の電極ワイヤのヒステリシスによりコーナーが崩れる。コーナー精度が要求されるワークには、コーナー戦略付きTECパラメータを選択。
(2) 大型部品の変形を防ぐため、加工技術を改善——
- 1) 金型:メイン切削を2回行う。最初にメイン切削オフセットを片側0.1〜0.2mm増やして第1回メイン切削で応力を解放し、次に標準オフセットで第2回メイン切削を行う。
- 2) パンチ:2つ以上の仮止め部を残し、プログラミング時に開放形状で加工。
- 3) 適切なスタート位置とサポート位置;可能な限り通し穴を糸通し穴として使用。
(3) ワイヤ位置決めが不良——ワイヤ位置決めをやり直す。
(4) マシンの外部環境が悪く振動が大きい——外部環境を改善。
(5) 電極ワイヤの種類とワーク材質の品質が悪すぎる——適切な電極ワイヤとワークを選択。
(6) ワーククランプ位置と上下ノズルの距離が大きすぎる——クランプ方法を調整。
(7) ワイヤ速度またはワイヤテンションが異常——調整または校正。
(8) フラッシング条件が大幅に変化し、ワイヤが大きく振動。原因として上下ノズルの損傷が考えられる——損傷があれば交換。
(9) マシンの軸や上下アームが衝突し、マシンの機械精度が変化していないか。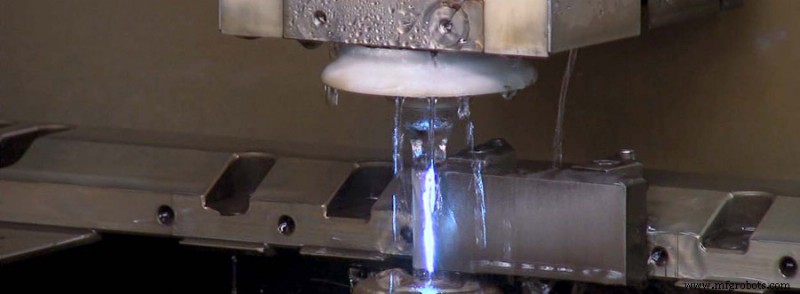
6. ワークが凹む、または凸になる
(1) パラメータ最適化——凹みの場合、メイン切削とトリミングのプロセスパラメータSsoll値を減らし、ワイヤ速度とテンションを上げ、最終切削の定速切削速度を上げ、トリミング1とメイン切削の間の相対オフセットを増やす。
(2) 凸の場合は凹みの逆の処理を行う。
7. ストレートワークのテーパー誤差
(1) 電極ワイヤの品質が悪い——ブランド品の電極ワイヤへの交換を推奨。
(2) パラメータ最適化——ワイヤ速度を上げ、ワイヤテンションを少し上げる。
(3) ISOプログラムに適切なテーパー補正を追加——プログラミング時にテーパー補正機能を使用。
(4) 上下の低圧水流量を調整——トリミング時の低圧フラッシング液流量を正しく調整。
8. 糸通し跡(進退刀跡)
凹型金型加工時、切削エッジに凹みが現れることが多い。精密金型では精度と表面品質要求が非常に高く、ワーク表面の凹みは製品の表面品質に直接影響する。
- 円弧進退刀法を採用して改善可能。プログラミング時に円弧切り込み半径と切り出し半径を入力、0.4〜0.5でOK。
- 自動生成プログラムでは、切り込み・切り出しオフセットのコードはH000でデフォルト値は0。したがって進退刀が同一地点となり、二次放電が生じて数ミクロンの凹みができる。斜め進退刀法で進退刀点をずらすことで回避可能。プログラムでH000の値を指定するだけ、一般的に0.03〜0.06。
9. 糸通し(エッジファインディング)時の頻繁なワイヤ切れ
0.15mmまたは0.1mmの電極ワイヤでエッジファインディング時に頻繁にワイヤが切れるか確認:
マシン設定のワイヤテンションが不正——システムはデフォルトでエッジファインディングテンションを12に設定。0.15mmまたは0.1mmの電極ワイヤに変更する場合、このテンション値を下げなければ、ワイヤ位置決め中にワイヤ切れが発生する。
0.1mmワイヤのFWを3に調整;0.15mmワイヤのFWを7に調整。
10. 円弧・円弧接続エラーアラーム
一部の金型図面ファイルがUG、Master CAMなどの3Dソフトから2D図面に変換される際、変換後の2D図面の一部コーナー、円弧、実寸法が不正確になり、プログラミングソフトの精度で接続される。プログラム完成後、シミュレーション加工で「円弧と円弧の接続が不正」とアラームが出ることがある。
(1) アラームが出たプログラム行の円弧IまたはJ値を0.001増減させる。
(2) Fikusプログラミングソフト使用時、後処理設定ファイルを元の小数点以下3桁から4桁に変更可能。具体的手順:
- 1) FikusインストールファイルのMetalcamフォルダを探し、ダブルクリックでFikusvisualcamフォルダを開く。
- 2) postフォルダを探し、ダブルクリックでcfgフォルダを開く。
- 3) 後処理ファイルedmAGIE-CA Frontier-G61.cfgを探す。
- 4) 項目5の3を4に変更。
製造プロセス
- ArduinoとProcessingで作るリアルタイムデジタルコンパス
- 鋼材バー・ロッド・ワイヤ引抜き:精密冷間加工技術
- 高品質線材と製造ミル - 産業用途向けプレミアム鋼線材
- シンカーEDMとワイヤーEDMの違いと実用的な応用分野
- ワイヤーカット放電加工機(ワイヤーEDM):メリット・デメリット徹底解説
- ワイヤーEDM完全ガイド:マスターワイヤーカッティング
- EDM(放電加工)完全ガイド:原理・種類・メリット・デメリット
- ワイヤ放電加工(EDM)のメリット・デメリットと最適な用途
- 放電加工:ワイヤカットとダイシンクの違いと用途
- ワイヤ放電加工(ワイヤEDM)の仕組みと重要性
- ワイヤ放電加工(ワイヤEDM)の5大メリットと適用事例:高精度・複雑形状・硬質材対応