



CNC加工で厳しい公差を達成するための実証済み戦略
CNC精密加工業界では、「±0.005mm」のような表記を見ると、CNC精密部品加工における厳格なサービス要件を維持する技術だとわかります。厳しい公差は高品質・高性能部品に不可欠です。医療、航空宇宙、軍事などの業界は、精密な精密部品に大きく依存しています。中には0.0005インチ(約0.0127mm、人間の髪の毛の太さに相当)の精度を要求する部品もあります。(機械加工公差について知っておくべきこと)公差達成は困難な偉業ですが、決して不可能ではありません。これは髪の毛の太さと白血球の大きさの差に相当します。ここでは、完璧なCNC加工部品を実現するためのヒントを紹介します。
1. スピンドル暖機運転で厳しい公差を維持
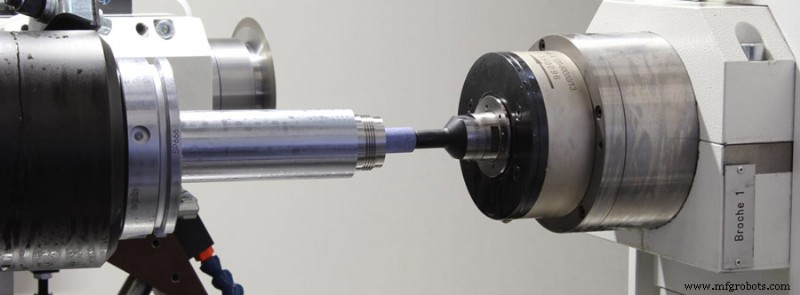 CNCマシンには独自のウォームアップルーチンが必要で、最高のパフォーマンスを発揮させるために欠かせません。多くのマシニストがプロジェクト前にスピンドルを予熱しますが、極めて厳しい公差が要求される部品ではこれだけでは不十分です。従来の方法ではベアリングの早期摩耗を防ぐだけです。実際のフライス加工を始める前に、マシンを約15〜20分間稼働させ、すべての部品を必要な温度まで上げます。これにより熱膨張によるリスクを事前工程で低減し、必要な寸法精度を確保できます。
ヒント: 暖機後は工具を測定することを忘れないでください。工具先端のわずかな差異が、望む結果を得られない原因になります。
2. 厳格な工具選定で厳しい公差を維持
荒加工用と仕上げ加工用で専用の工具を用意し、荒加工工具は摩耗に耐え、仕上げ工具は1工程のみに使用することで、精密部品製造の再現性のあるプロセスを確保します。オーバーサイズ加工:設定寸法より絶対寸法が小さいことを期待するのは、マシニストにとって悪夢です。
ゲージピンは、アンダーサイズで加工した形状を後から調整して目標寸法に合わせられるため、厳しい公差維持に役立つ便利なツールです。
加工前にゲージピンでアンダーサイズ形状を測定し、目標寸法まで仕上げる際の指標とします。
3. 補正で厳しい公差を維持
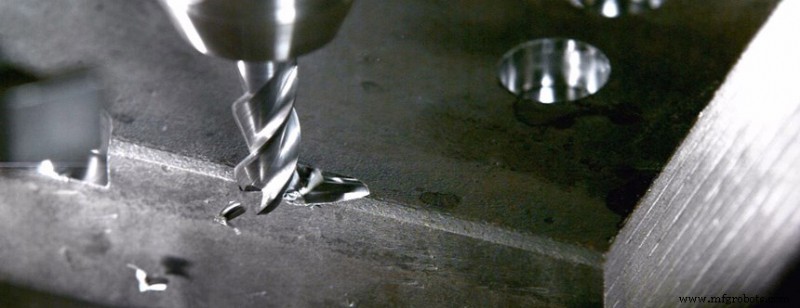 工具を補正する——工具メーカーは完璧ではないため、工具設計には多少の公差があります。彼らは、自社工具で何かを作る際、切削される形状の寸法が「大きすぎる」より「小さすぎる」方がユーザーにとって嬉しいことを知っています。これを踏まえ、精密な仕事のセットアップで最初にすべきことは、実際の工具径を入力することです。これにはいくつか方法がありますが、私の推奨は、形状をフライス加工してから精密な工具で寸法を検証する方法です——ゲージピンやゲージブロックが適しています。簡単です——0.236インチの工具で0.250インチの穴を加工し、0.248インチのゲージピンしか通らない場合、工具径は0.001インチ小さいことになります(両面でオーバーサイズになるため半分の値を使用)。この時点で、CAMソフトやカットファイルの工具補正コマンドで工具径を0.235インチに補正できます。
4. 温度管理で厳しい公差を維持
適切な温度管理は、厳しい公差維持において最も重要な要因の一つです。わずかな設定温度のズレが、マシンと部品に様々な影響を与えるためです。実は、マシンの設置場所を気にしないといった無意識のミスさえ、プロセス全体を台無しにしかねません。加工中、フライス盤や被削材の熱膨張・収縮は大きく異なることがあります。
例えば、マシンが窓際にあり外が寒い場合、一日のうちで日光がマシンに当たる時間があります。別の例:午後からエアコンが稼働して冷気が室内に吹き込むことはありませんか?原材料が高温の倉庫に保管されていて、その後20℃(68°F)の環境に持ち込まれることはありませんか?これらすべてを管理しましょう——マシンと材料をプロセス全体を通じて温度管理された環境に置き、直射日光を避けます。これは見落とされがちですが、加工の一貫性を確保する重要な要因です。
以上は、全体的な加工プロセスの観点から厳しい公差を維持する方法を説明しました。以下では、詳細な加工部品の観点から、厳しい公差を維持するためのいくつかの運用手法を紹介します。
穴あけ加工における公差維持
穴は通常、最も厳しい寸法公差を要求されます。なぜなら、嵌合部品と完全に合わせる必要があるからです。公差を維持するには、まずマシンと工具の振れ精度をテストします。このシンプルだが見落とされがちなステップが、マシニストの多くの時間とフラストレーションを節約します。
センタードリル(ポイントドリル)
センタードリルにより、ドリルビットに非常に精密な開始点を与え、所望のパスからの歩きやズレを最小限に抑えられます。これは特に不規則な表面を加工する際に有利で、これらの表面では穴の完璧な位置を見つけるのが困難だからです。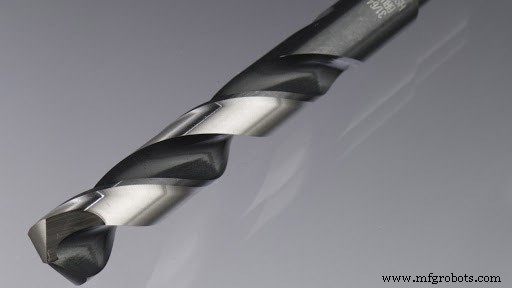
リーマ加工
リーマ加工は極めて厳しい公差が要求される仕事に最適です。多くの超小径リーマはドリルよりもはるかに厳しい公差を持っています。リーマは面取りエッジで切削し、穴の中で最小限の材料しか除去せず、最終的には寸法を大きくすることを目的とします。リーマの切削エッジが非常に小さいため、工具の芯厚が大きく、より剛性の高い工具となります。
壁加工における厳しい公差維持
壁加工では、たわみにより公差維持が困難になります。力が加わると工具が曲がるためです。たわみにより壁に角度がつく場合は、首下長が短い工具を選んでたわみを減らします。また、軸方向切り込みを増やし、段階的に仕上げを行って工具にかかる圧力を減らします。表面仕上げ公差を得るには、ロングスロット工具を使って残留工具パスの跡を最小限に抑える必要がある場合があります。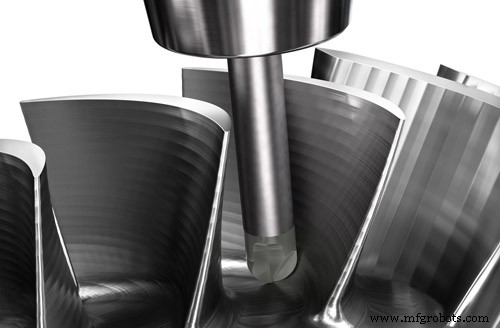
コーナーラジアスエンドミル
コーナーラジアス(隅R)付きエンドミルはシャープなコーナーがないため、スクエアエンドミルより摩耗が遅いです。コーナーラジアス工具を使えば、工具コーナーのクラックを最小限に抑え、各切削エッジに均一な圧力分布を実現できます。スクエア工具のシャープなコーナーは耐久性が低く、この点に応力が集中してクラックが発生しやすいため、コーナーラジアス工具の方が強靭で、公差変化を引き起こしにくいのです。
したがって、荒加工にはコーナーラジアス形状の工具、仕上げにはスクエア形状の工具を使用することで、エッジ公差を改善することを推奨します。部品設計時に、スクエアエッジの壁よりも大きなRを持つ壁の方が加工性の面から有利な場合、大きなRの壁を採用すれば加工性がシンプルになり、工具交換回数を減らせます。
ねじ切り加工における厳しい公差維持
ねじの公差を守ることは、チップ排出に関わる問題のみです。チップ排出は見落とされがちな問題です:ねじ切り前に穴内のチップが除去されていないと、工具先端で干渉が発生し、ねじ山にビビリやチャタリングが生じます。これによりねじの連続性が損なわれ、接触点も変わります。ねじの不連続は、合格品と不合格品の分かれ目になります。ねじ切りは通常、加工中のねじ損傷を減らすために最後の工程として行われるため、他の工程で穴にチップが残留する可能性も高まります。
ご覧の通り、厳しい公差を守るのは困難ですが不可能ではありません。上記のシンプルなハックを採用して、一発で目標寸法を達成しましょう!厳しい公差の加工サービスが必要な場合は、ぜひお問い合わせください。SANS Machiningがカスタムプロジェクトの最良のパートナーとなります。
製造プロセス
- 正確なCNC加工見積もりのためのトップ5必須項目
- 5軸CNC効率を最大化:現場のプロが教える4つの極意
- 高精度CNC加工部品設計の7つのエキスパートノウハウ
- CNC加工公差をマスターする:精度向上のための実践的な5つのヒント
- 厳しい公差をマスターする:精密加工のための実証済み戦略
- 厳しい公差を攻略する:精密加工のエキスパート6つのヒント
- CNC加工の表面仕上げ完全ガイド
- CNC加工マスター:最適パーツのための実証済み設計戦略
- CNC加工で厳しい公差を達成する:10年の実証済みプロセス
- チタンCNC加工のプロフェッショナルヒント:航空宇宙、自動車など
- オートバイ部品のカスタムCNC加工:精度と耐久性を両立