



金属材料の違いが切削性能に与える影響
金属切削では様々なワーク材料があり、異なる材料は切削時のチップ形成と除去特性が異なります。異なる材料の特性をどう把握すればよいでしょうか?ISO標準では金属材料を6つの異なるグループに分類し、それぞれが加工性の面で独自の特性を持っています。本記事ではそれらを個別にまとめます。
金属材料は6大カテゴリーに分類されます:
- P - 鋼
- M - ステンレス鋼
- K - 鋳鉄
- N - 非鉄金属
- S - 耐熱合金
- H - 焼入れ鋼
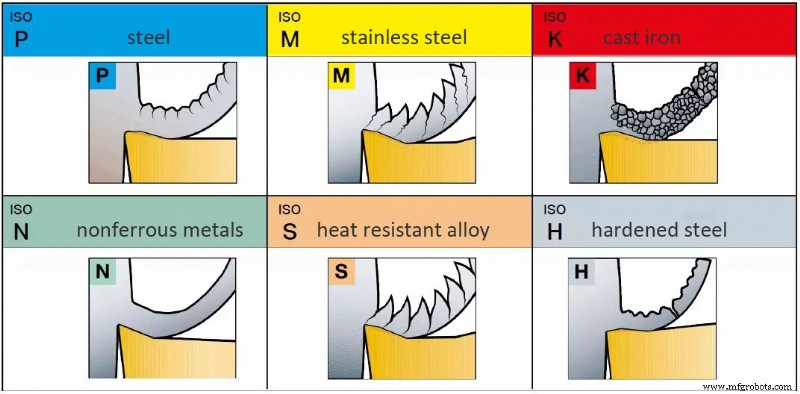
1-P 鋼
鋼とは?
- 鋼は金属切削分野で最大の材料グループです。
- 非焼入れ鋼または調質鋼(硬度最大400HB)があります。
- 鋼は鉄(Fe)を主成分とする合金で、溶解プロセスで製造されます。
- 非合金鋼の炭素含有量は0.8%未満で、Feのみを含み他の合金元素は含みません。
- 合金鋼の炭素含有量は1.7%未満で、Ni、Cr、Mo、V、Wなどの合金元素が添加されています。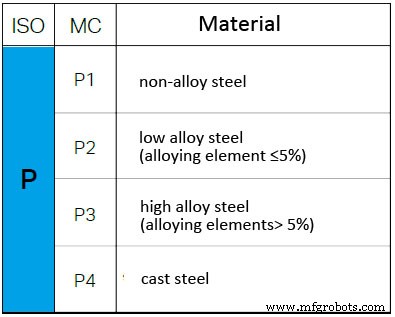
適用分野:
金属切削の範囲では、グループPは複数の産業分野をカバーするため最大の材料グループです。
材料は通常、連続的で比較的均一なチップを形成する長チップ材料です。具体的なチップ形状は通常、炭素含有量に依存します。
– 炭素含有量が低い = 粘り強く、粘着性のある材料。
– 炭素含有量が高い = 脆い材料。
加工特性:
- 長チップ材料。
- チップコントロールは比較的容易で安定。
- 低炭素鋼は粘着性があり、鋭い切れ刃が必要。
- 単位切削力 kc:1500〜3100 N/mm²
- ISO P材料の加工に必要な切削力と動力は限定された範囲内です。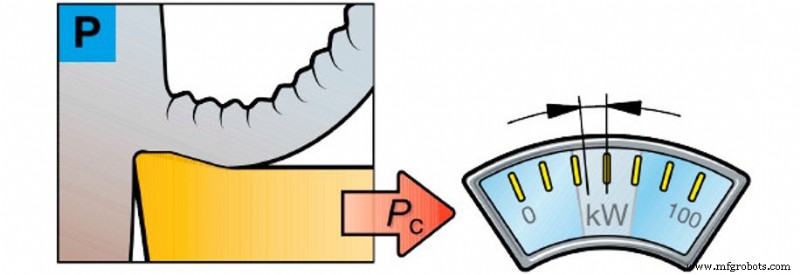
2-M ステンレス鋼
ステンレス鋼とは?
- ステンレス鋼は最低11〜12%のクロムを含む合金材料です。
- 炭素含有量は通常非常に低い(最大0.01%まで)。
- 主な合金元素はNi(ニッケル)、Mo(モリブデン)、Ti(チタン)です。
- 鋼表面に致密なCr2O3層が形成され、耐食性を発揮します。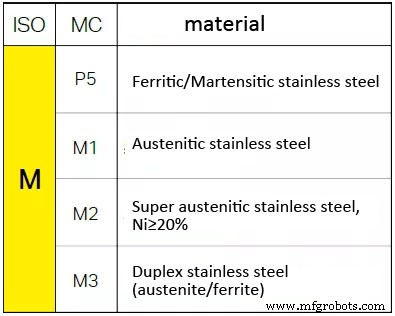
適用分野:
Mグループでは、ほとんどの用途が石油・ガス、管継手、フランジ、加工産業、医薬品産業に属します。
チップ形状:材料は不規則な薄板状チップを形成し、普通鋼と比較して切削力が高くなります。ステンレス鋼には多くの種類があり、チップブレーク性能(容易からほぼ不可能まで)は合金特性と熱処理によって変化します。
加工特性:
- 長チップ材料。
- フェライト系ではチップコントロールが比較的スムーズだが、オーステナイト系と二相系では困難。
- 単位切削力:1800〜2850 N/mm²
- 加工中に高切削力、溶着、発熱、加工硬化が発生。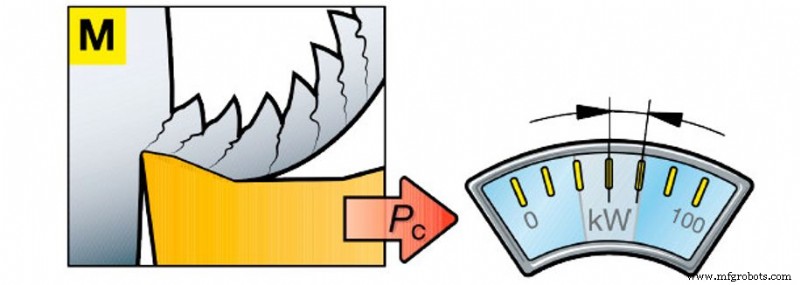
3-K 鋳鉄
鋳鉄とは?
- 鋳鉄には主に3タイプあります:グレー鋳鉄(GCI)、ダクタイル鋳鉄(NCI)、バーミキュラ鋳鉄(CGI)。
- 鋳鉄は主にFe-Cで構成され、比較的高いシリコン含有量(1〜3%)を持ちます。
- 炭素含有量は2%を超え、これはオーステナイト相におけるCの最大溶解度です。
- Cr(クロム)、Mo(モリブデン)、V(バナジウム)が添加されて炭化物を形成し、強度と硬度を高めますが、被削性は低下します。
適用分野:
グループKは主に自動車部品、機械製造、製鉄で使用されます。
チップ形状:
材料のチップ形状は多様で、粉末状チップから長チップまであります。この材料グループの加工に必要な動力は通常小さいです。
※注:グレー鋳鉄(通常チップはほぼ粉末状)とダクタイル鋳鉄には大きな違いがあります。後者のチップブレークは鋼に似ていることが多いです。
加工特性:
- 短チップ材料。
- すべての作業条件下で良好なチップコントロール。
- 単位切削力:790〜1350 N/mm²
- 高速加工は摩耗摩耗を引き起こす。
- 中程度の切削力。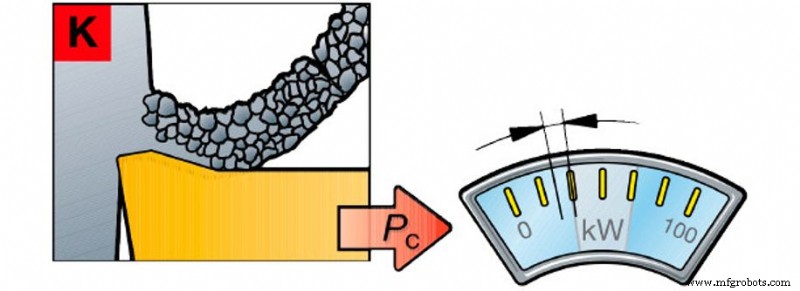
4-N 非鉄金属
非鉄金属材料とは?
- このカテゴリーには、硬度130HB未満の非鉄金属と軟質金属が含まれます。
- シリコン(Si)をほぼ22%含む非鉄金属(Al)合金が最大部分を占めます。
- 銅、青銅、黄銅。
適用分野:
航空機製造とアルミニウム合金自動車ホイールメーカーがグループNで主導的地位を占めます。
立方インチあたりの必要動力は低いですが、高い金属除去率を得るには、依然として必要な最大動力を計算する必要があります。
加工特性:
- 長チップ材料。
- 合金の場合、チップコントロールは比較的容易。
- 非鉄金属(Al)は粘着性があり、鋭い切れ刃が必要。
- 単位切削力:350〜700 N/mm²
- ISO N材料の加工に必要な切削力と動力は限定された範囲内です。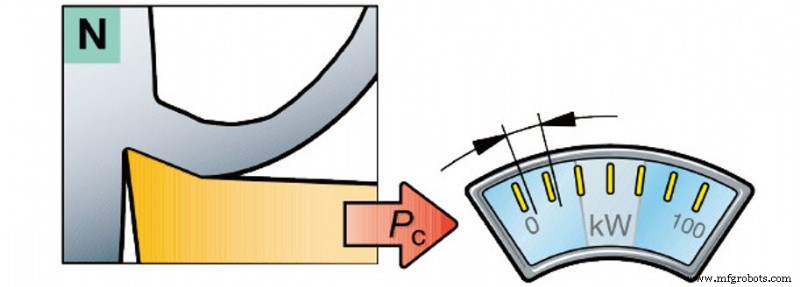
5-S 耐熱合金
耐熱合金とは?
- 耐熱合金(HRSA)には、高合金鉄基、ニッケル基、コバルト基、チタン基材料が多数含まれます。
- グループ:鉄基、ニッケル基、コバルト基
- 状態:焼鈍、固溶熱処理、時効処理、圧延、鍛造、鋳造。
- 特徴:合金含有量が高い(コバルトはニッケルより高い)ほど、より良い耐熱性、より高い引張強度、より高い耐食性を確保できます。
適用分野:
加工が難しいSグループ材料は主に航空宇宙、ガスタービン、発電機産業で使用されます。
範囲は広いですが、通常高い切削力が存在します。
加工特性:
- 長チップ材料。
- チップコントロールが困難(鋸歯状チップ)。
- セラミック工具には負のすくい角、超硬工具には正のすくい角が必要。
- 単位切削力:
耐熱合金:2400〜3100 N/mm²
チタン合金:1300〜1400 N/mm²
- 必要な切削力と動力は高い。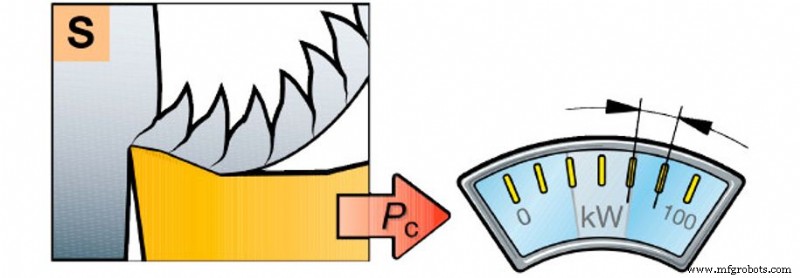
6-H 焼入れ鋼
焼入れ鋼とは?
- 加工の観点からは、焼入れ鋼は最小のグループです。
- このグループには硬度>45〜65 HRCの焼入れ焼戻し鋼が含まれます。
- 一般的に、旋削される硬質部品の硬度は55〜68 HRCの間です。
適用分野:
グループHの焼入れ鋼は、自動車産業とその下請け、機械製造、金型ビジネスなど様々な産業で使用されます。
チップ形状:
通常、連続的な赤熱チップ。この高温はkc1値を低減させ、アプリケーション問題の解決に役立ちます。
加工特性:
- 長チップ材料。
- 比較的良好なチップコントロール。
- 負のすくい角が必要。
- 単位切削力:2550〜4870 N/mm²
- 必要な切削力と動力は高い。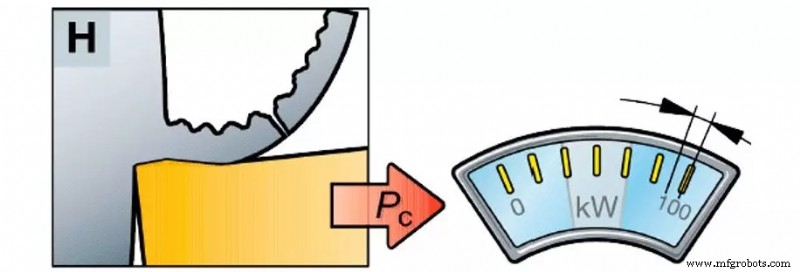
製造プロセス
- 材料の柔軟性を探る:弾性が性能を決める理由
- 電気自動車生産に不可欠な主要金属:知っておくべき基礎知識
- 最適なシートメタル切断ツールの選び方:CNCシャー、プラズマ、ウォータージェット、ファイバーレーザーの比較
- 亜鉛メッキ鋼 vs 溶融亜鉛メッキ鋼:防食コーティングの違いを理解する
- 熱可塑性 vs 熱硬化性樹脂:ポリマー材料の主要な違いを理解する
- 鉄 vs 鋼:組成・特性・用途の決定的違い
- プラズマ切断 vs レーザー切断:違いと使い分け
- ワンパスボーリング vs マルチストロークボーリング:違いと選び方
- CO₂レーザー vs Nd:YAGレーザー切断:主な違いを解説
- ウォータージェット vs レーザー切断:どちらが優れた精度を提供するか
- 難融金属材料:現代応用と主要合金イノベーション