



複雑な加工図面をマスターする:5つの必須知識
1. 一般的な構造の寸法記入方法
一般的な穴の寸法記入
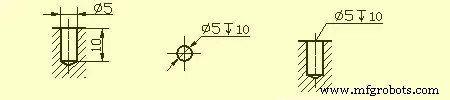
止まり穴(ブラインドホール)
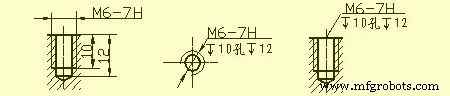
ねじ穴
ザグリ穴(カウンターボア)
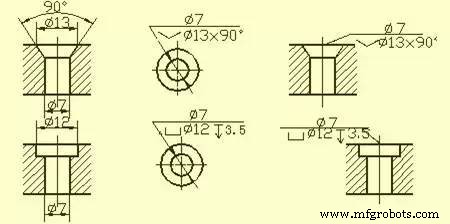
皿穴(カウンターシンク)
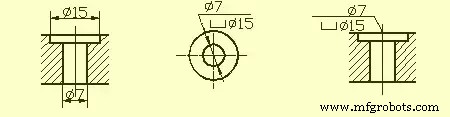
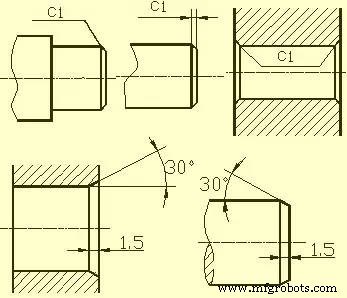
面取りの寸法記入方法
2. 部品の加工構造
アンダーカットと砥石オーバートラベル溝
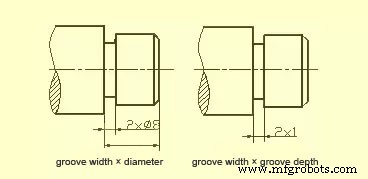
部品を切削する際、工具の逃げを確保し、組立時に関連部品の接触面が密着するよう、加工面の段差部にアンダーカット溝または砥石オーバートラベル溝を事前に加工します。
外径旋削時のアンダーカット寸法は一般的に「溝幅×直径」または「溝幅×溝深さ」で表示します。外径研削や端面研削では砥石オーバートラベル溝を設けます。
ドリル加工構造
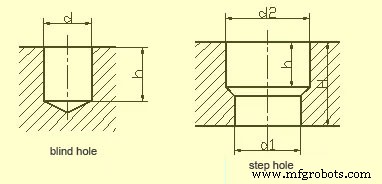
ドリルで加工した止まり穴の底部には120°の円錐角があります。ドリル深度とは円筒部の深さを指し、円錐部は含みません。段付きドリル加工の移行部にも120°の円台があり、その図示と寸法記入は以下の通りです。
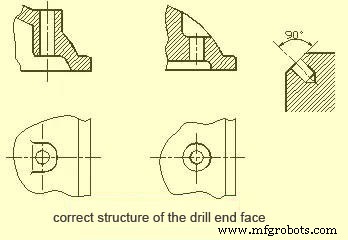
ドリル加工では、ドリル軸を加工面にできるだけ垂直にすることで加工精度を確保し、ドリル折損を防ぎます。正しい3つのドリル端面構造を以下に示します。
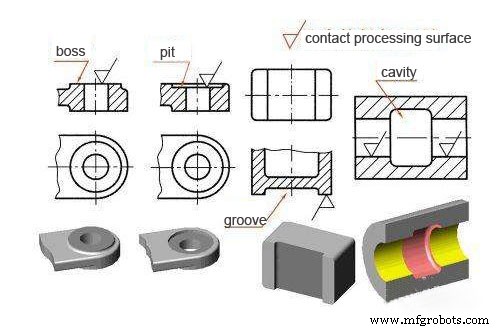
ボスとポケット(凹部)
他部品と接触する面は一般的に加工されます。加工面積を減らし、部品間の良好な接触を確保するため、鋳物にはボス(突部)やポケット(凹部)を設けることが多々あります。ボルト締め付け支持面のボス形状や支持面の凹形状、加工面積削減のための溝構造などが典型例です。
3. 代表的な部品構造
軸部品
軸、ブッシュなどが該当します。基本図に適切な断面図と寸法を加えることで、主要な形状特徴と局部構造を表現できます。加工時の図面確認を容易にするため、軸を水平に配置し、軸が横断面の垂直線上に来る位置を選ぶのが最適です。
ブッシュ部品の寸法記入では、軸を径方向寸法の基準とすることが多く、図のA-A断面に示すφ14、φ11などがそれに当たります。これにより設計要求と加工時の工程基準(旋盤加工では両端センター穴で把持)が統一されます。長さ方向の基準は重要な端面、接触面(段部)、加工面を選びます。
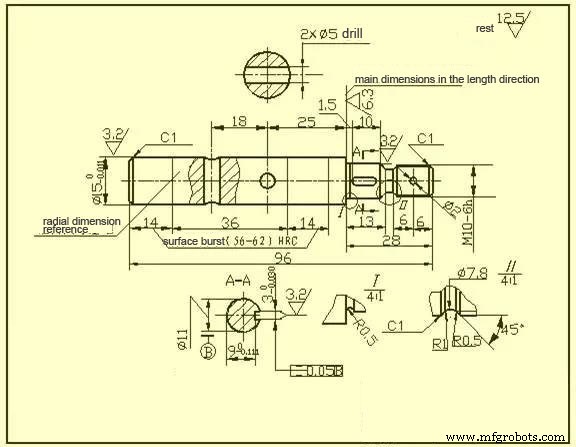
図示の右側段部(面粗さRa6.3)を長さ方向の主基準とし、13、28、1.5、26.5などの寸法を記入。さらに右端面を長さ方向の補助基準として全長96を記入します。
円板・カバー部品
エンドキャップ、バルブキャップ、ギヤなど、平板状の回転体が基本形状です。フランジや等間隔に配置された丸穴、リブなどの局部構造を持ちます。正面図には対称面または回転軸の断面図を選び、左側面図や上面図などを追加して形状と均等構造を表現します。図では角丸四角フランジと4つの等間隔貫通穴を左側面図で示しています。
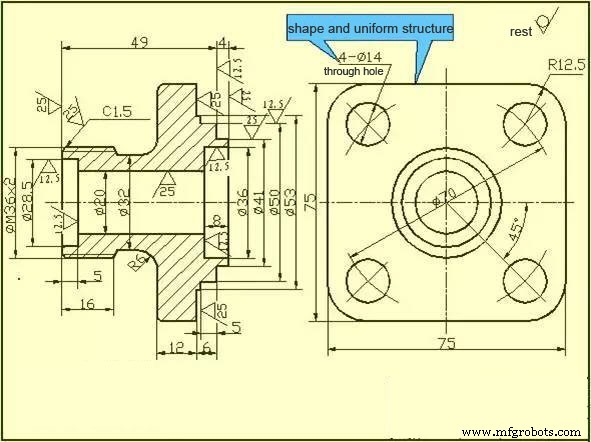
寸法記入では、軸穴を通る軸線を径方向基準とし、長さ方向の主基準は重要な端面とするのが一般的です。
フォーク・フレーム部品
フォーク、連結棒、ベアリングなどが該当し、加工位置が多様です。主視図選定では作業位置と形状特性を重視し、2つ以上の基本図に加え、部分図や断面図で局部構造を明確にします。図のフットレスト部品図では右側面図を省き、T字リブは断面図で表現しています。
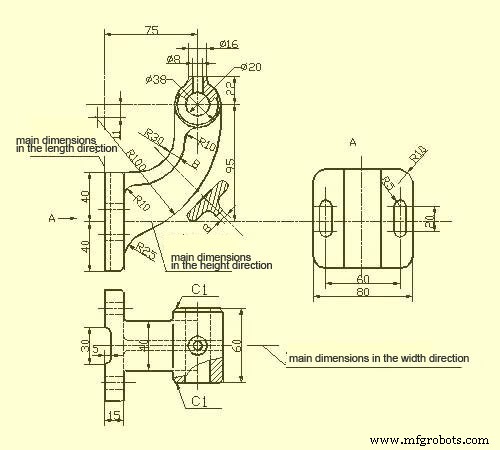
寸法基準には取り付け基準面や部品の対称面を用います。詳細は図を参照してください。
箱体部品
バルブボディ、ポンプボディ、減速機ケースなど、形状・構造が複雑で加工位置も多岐にわたります。主視図は作業位置と形状特性で選定し、適切な断面図、部分図、斜視図で内外構造を明確にします。
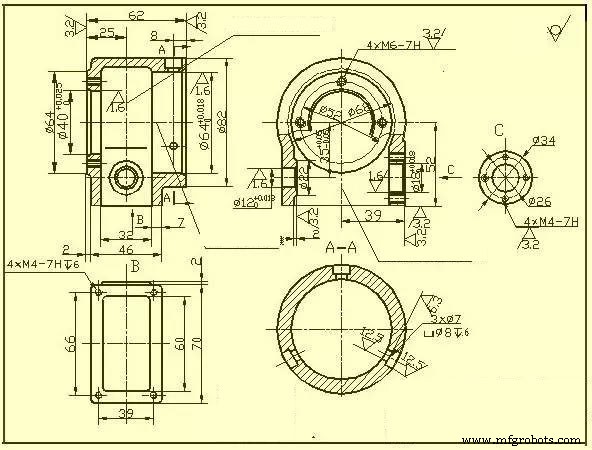
寸法基準には箱体の軸線、重要な取り付け面、接触面(加工面)、主要構造の対称面(幅、長さ)を用います。切削加工が必要な部分は、加工と検査が容易になるよう寸法を記入します。
4. 表面粗さ
部品表面の微細な山谷の幾何学的特性を表面粗さと呼びます。主に切削工具の刃跡と切削時の表面金属の塑性変形によって生じます。
表面粗さは部品表面品質を評価する技術指標であり、嵌合性、作動精度、耐摩耗性、耐食性、気密性、外観に影響を与えます。
表面粗さのコード、記号、表示
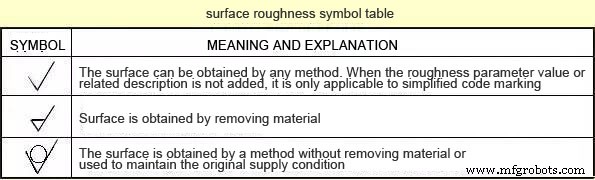
JIS B 0601(ISO 1302に準拠)では表面粗さのコードと表示方法を規定しています。図面上の表面粗さ記号は以下の表の通りです。
表面粗さの主要評価パラメータ
- 算術平均粗さ(Ra)
基準長さ内における輪郭曲線の平均線からの離れの絶対値の算術平均値。 - 最大高さ(Rz)
基準長さ内における輪郭山の頂点線と輪郭谷の底点線との距離。
※一般的にRaパラメータの使用を推奨します。
図面への表面粗さ記号の記入方法
- 表面粗さコード(記号)は、見える輪郭線、境界線、またはそれらの延長線上に記入し、記号の先端は材料外部から表面に向くようにします。
- コード内の数字と記号の方向は規定通りに記入します。
- 同一図面上では各面に原則として1回のみ記入し、関連寸法線の近くに配置します。狭い場所や記入困難な場合は引き出し線を使用します。
- 全面が同一表面粗さの場合、図面右上に一括表示できます。大部分が同一の場合は最も多いコードを右上に記入し「他」と併記します。一括表示の文字高さは図面文字の1.4倍とします。
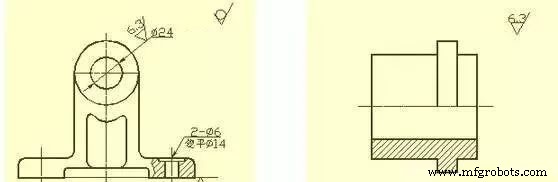
連続する面、繰り返し要素(穴、歯、溝など)、細実線で連結された不連続面のコードは1回のみ記入します。
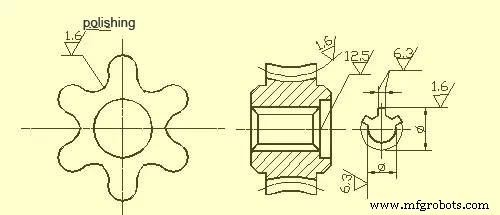
同一面上に異なる表面粗さ要求がある場合は、細実線で境界線を引き、それぞれのコードと寸法を記入します。
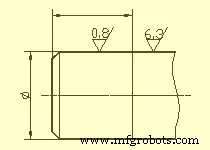
ギヤ、ねじなどの歯形を作業面に描かない場合の記入方法を以下に示します。
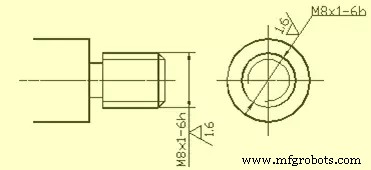
センター穴作業面、キー溝作業面、面取り、丸みの表面粗さコードは簡略記入できます。
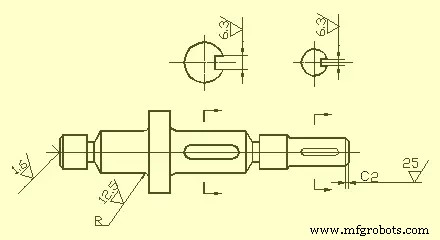
部分熱処理や部分メッキ(コーティング)が必要な場合、太い破線で範囲を示し寸法を記入するか、表面粗さ記号の長辺水平線上に要求事項を記載します。
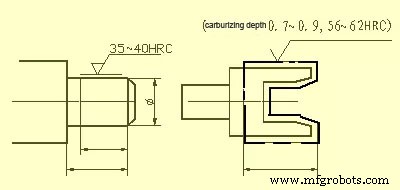
5. 標準公差と基本寸法
生産効率化、部品の互換性実現、多様な使用要求への対応のため、国家規格「はめあい」では公差域を標準公差と基本寸法の2要素で構成します。標準公差が公差域の大きさを、基本寸法が公差域の零線からの位置を決定します。
1) 標準公差(IT)
標準公差の値は基準寸法と公差等級で決まります。公差等級は寸法精度の等級を示し、IT01、IT0、IT1…IT18の20等級に分けられます。精度はIT01からIT18へ向かって低下します。具体的な値は関連規格を参照してください。
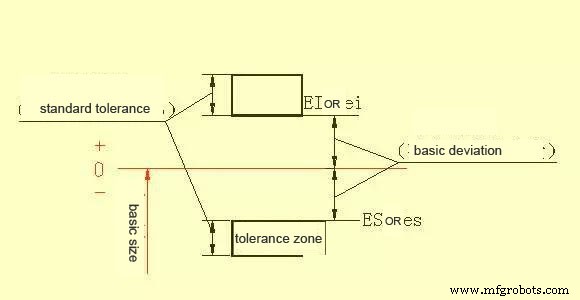
2) 基本寸法
基本寸法とは、標準はめあいにおいて公差域の零線に対する上側または下側の寸法差で、一般的に零線に近い方の寸法差を指します。公差域が零線より上にある場合は下側寸法差、下にある場合は上側寸法差が基本寸法となります。全28種類あり、ラテン文字でコード化され、大文字は穴、小文字は軸を表します。
基本寸法と標準公差には、寸法公差の定義により以下の計算式が成り立ちます:
ES = EI + IT または EI = ES - IT
製造プロセス