



CNC彫刻加工の必須原則21選:基礎知識編
CNC彫刻機は小径工具による微細加工に長け、フライス、研削、ドリル、高速タッピング能力を備え、3C産業、金型産業、医療産業などで広く使用されています。
本稿ではCNC彫刻に関する21の基本知識に焦点を当てます。
1. CNC彫刻とCNCフライス加工の主な違いは?
CNC彫刻とCNCフライス加工は共にフライス原理を使用します。
主な違いは使用工具径にあります。CNCフライス加工の一般的工具径は6〜40mm、一方CNC彫刻の工具径は0.2〜3mmです。
2. CNCフライスは荒加工のみ、CNC彫刻は仕上げ加工のみ?
まずプロセス概念を理解しましょう。荒加工は加工余代が大きく、仕上げ加工は余代が小さいため、荒加工を「重切削」、仕上げを「軽切削」と習慣的に呼ぶことがあります。実際、荒加工・半仕上げ・仕上げはプロセス概念であり、異なる加工段階を表します。したがってこの問いへの正確な答えは、CNCフライスは重切削も軽切削も可能だが、CNC彫刻は軽切削のみ可能ということです。
3. CNC彫刻で鋼材の荒加工は可能か?
CNC彫刻がある材料を加工できるかどうかは、どれだけ大きな工具が使用できるかに主に依存します。CNC彫刻で使用される工具が最大切削能力を決定します。金型形状がφ6mm以上の工具使用を許容する場合、まずCNCフライス加工を強く推奨し、その後彫刻加工で残材を除去すべきです。
4. CNCマシニングセンタに増速ヘッドを追加して彫刻加工を完了できるか?
完了できません。この種の製品は展示会に登場しましたが、彫刻プロセスを完了できません。主な理由は、CNCマシニングセンタの設計が自社工具範囲を考慮しており、全体構造が彫刻加工に適していないためです。この誤った考えの主因は、高速電動主軸のみを彫刻機の唯一の特徴と誤認したことにあります。
5. CNC彫刻は小径工具を使用可能。EDMを置き換えられるか?
置き換えられません。彫刻によりフライス加工の工具径範囲が狭まり、EDMでしか加工できなかった小型金型が彫刻で実現可能になりました。しかし彫刻工具の長さ/径比は一般的に5:1程度です。小径工具使用時は浅いキャビティしか加工できず、EDMプロセスにはほぼ切削力がありません。電極が製作できればキャビティを加工できます。
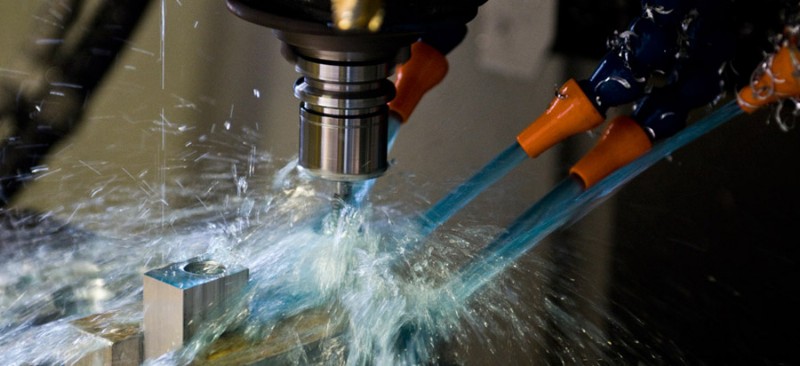
6. 彫刻加工に影響を与える主な要因は?
加工は比較的複雑なプロセスで、影響要因は多岐にわたり、主に以下が含まれます:工作機械特性、切削工具、制御システム、材料特性、加工技術、補助治具、周囲環境。
7. CNC彫刻加工の制御システムに求められる要件は?
CNC彫刻加工はまずフライス加工であるため、制御システムはフライス加工制御能力を備えている必要があります。小径工具加工では、フィードフォワード機能を同時に提供し、パス速度を事前に低下させて小径工具の折損頻度を減らす必要があります。同時に、比較的滑らかなパス区間では切削速度を上げて彫刻加工効率を向上させる必要があります。
8. 材料のどの特性が加工に影響するか?
材料の彫刻加工性に影響する主な要因は、材料種類、硬度、靭性です。材料種類には金属材料と非金属材料があります。一般的に硬度が高いほど加工性は悪く、粘性が高いほど加工性は悪くなります。不純物が多いほど加工性は悪く、材料内部粒子の硬度が高いほど加工性は悪くなります。一般的な基準:炭素含有量が高いほど加工性は悪く、合金含有量が高いほど加工性は悪く、非金属元素含有量が高いほど加工性は良い(ただし一般材料の非金属含有量は厳しく管理されています)。
9. どの材料が彫刻加工に適しているか?
彫刻に適した非金属材料:有機ガラス、樹脂、木材など。不適切:天然大理石、ガラス。
彫刻に適した金属材料:銅、アルミニウム、硬度HRC40未満の軟鋼。不適切:焼入れ鋼。
10. 工具自体が加工に与える影響とそのメカニズムは?
彫刻加工に影響する工具要因には、工具材料、幾何パラメータ、研削技術があります。彫刻用工具材料は超硬合金材料(粉末合金)です。材料性能を決定する主要性能指標は粉末平均径です。径が小さいほど工具は耐摩耗性が高く、工具耐久性が向上します。工具の鋭さは主に切削力に影響します。工具が鋭いほど切削力が小さく、加工が滑らか、表面品質が高いですが、工具耐久性は低下します。したがって異なる材料加工時に異なる鋭さを選択すべきです。比較的軟らかく粘着性のある材料加工時は工具をより鋭くする必要があります。加工材料が硬い場合は鋭さを落として工具耐久性を向上させます。しかし鈍すぎると切削力が過大になり加工に影響します。工具研削の鍵は微細砥石のメッシュ番号です。
高メッシュ砥石はより繊細な切れ刃を研削でき、工具耐久性を効果的に向上させます。高メッシュ砥石はより滑らかな逃げ面を研削でき、切削面品質を向上させます。
11. 工具寿命の公式は?
工具寿命は主に鋼材加工時の工具寿命を指します。経験式:(Tは工具寿命、CTは寿命パラメータ、VCは切削速度、fは1回転当たりの工具進給量、Pは工具切込み深さ)。其中、切削速度が工具寿命への影響が最大です。このほか工具径方向振れ、工具研削品質、工具材料とコーティング、クーラントも工具耐久性に影響します。
12. 加工中に彫刻機設備をどう保護するか?
- 工具セッターを過剰な油浸食から保護する。
- 飛散チップの制御に注意。飛散チップは工作機械に非常に有害。電気制御キャビネットに飛び込めば短絡、ガイドレールに入ればネジとガイド寿命を縮める。したがって工作機械主要部はしっかり密封すべき。
- ランプ移動時、ランプカバーを引っ張らない。カバー破損の原因になる。
- 加工中、切削エリア近くで観察せず飛散チップによる眼部損傷を防ぐ。主軸モーター回転中、工作台上での操作は禁止。
- 工作機械ドアの開閉は激しく行わない。仕上げ加工中、ドア開閉時の衝撃と振動で加工面に刃跡が生じる。
- 主軸回転数を設定してから加工開始。そうでないと主軸がゆっくり回転開始し、目標速度に達しないまま加工が始まり、モーターが窒息する。
- 工作機械ビーム上に工具やワークを置くことは禁止。
- 磁石付き工具(磁気チャック、ダイヤルゲージホルダーなど)を電気制御キャビネットに置くことは厳禁。表示装置を損傷させる。
製造プロセス