



CNC彫刻加工の必須原則21選:実践的トラブルシューティング編
CNC彫刻加工の基本常識21選(その2)
13. 新しい工具で加工時に食い込み現象が起き、加工が非常に重い。このときどのパラメータを調整すべきか?
加工が非常に重い理由は、主軸の出力とトルクが現在の切削量に耐えられないためです。合理的な対処は、ツールパスを作り直し、工具の切込み深さ、溝深さ、取り代を減らすことです。全体の加工時間が30分未満の場合、切削速度を調整して切削状態を改善することも可能です。
14. 切削液の役割とは?
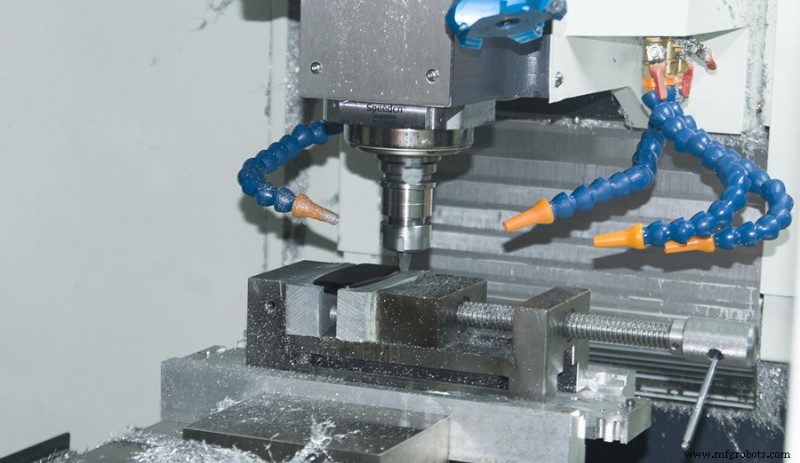
金属加工用切削油に注意。冷却システムの役割は、切削熱と飛散チップを取り除き、加工を潤滑することです。クーラントは切削熱を除去し、工具とモーターへの熱伝達を減らし、それらの寿命を延ばします。飛散チップを除去し二次切削を防ぎます。潤滑により切削抵抗を減らし加工を安定させます。銅加工では油性切削液の選択で表面品質を向上できます。
15. 工具摩耗の段階とは?
工具摩耗は初期摩耗、正常摩耗、急激摩耗の3段階に分けられます。
初期摩耗段階では、工具温度が低く最適切削温度に達していないことが主な摩耗原因です。この段階の摩耗は主に研削摩耗で、工具への影響が比較的大きく、欠けを引き起こしやすいです。
この段階は非常に危険です。適切に対処しないと直接工具欠損・故障につながります。工具が初期摩耗期間を過ぎると、工具切削温度がある値に達し、主な摩耗は拡散摩耗となり、局部剥離を主に引き起こすため、摩耗はより小さく遅くなります。摩耗があるレベルに達すると工具が寿命を迎え、急激摩耗期に入ります。
16. なぜ工具に慣らし運転が必要か、どう行うか?
前述の通り、工具は初期摩耗段階で欠けやすいです。欠け現象を防ぐため、工具を慣らし運転する必要があります。工具切削温度を徐々に適正温度まで上昇させます。実験で同一加工パラメータで比較検証されており、慣らし運転後は工具寿命が2倍以上延びることが確認されています。慣らし運転方法は、合理的な主軸回転数を維持しながら送り速度を半分に減らし、加工時間を約5〜10分とすることです。軟らかい材料加工では小さい値、硬い金属加工では大きい値を用います。
17. 深刻な工具摩耗をどう判断するか? 判断方法:
- 加工音を聴くと、耳障りな悲鳴がある;
- 主軸音を聴くと、主軸が明らかに重くなっている;
- 加工時の振動が増大し、主軸に明確な振動を感じる;
- 加工面を観察すると、底面の刃跡が不安定(最初からこの状態なら切込み深さ過大)。
18. いつ工具を交換すべきか?
工具寿命限界の約2/3で交換すべきです。例:工具が60分で深刻摩耗する場合、次回加工では40分以内で交換し、定期交換の習慣をつけるべきです。
19. 深刻に摩耗した工具で加工を継続できるか?
工具が深刻摩耗すると、切削力は正常時の3倍に増大します。切削力は主軸電極寿命に大きく影響し、主軸モーター寿命は切削力の3乗に反比例します。例:切削力が3倍になると、10分加工は正常条件下で主軸が10×3³=270分使用したのと同等です。
20. 荒加工時の工具突出し長さをどう決定するか?
工具突出しは短いほど良いですが、実際の加工では短すぎると工具長さ調整が頻繁になり、加工効率に大きく影響します。実際の加工で工具突出し長さをどう制御すべきか?
原則は以下の通り:φ3径工具は5mm突出しで正常加工可能。φ4径工具は7mm、φ6径工具は10mm突出しで正常加工可能。工具装着時はこれらの値以下に抑えるよう努める。上記値を超える場合、工具摩耗時に加工深さを制御するよう努める。これは習得が難しく、より多くの練習が必要です。
21. 加工中に工具が突然折損したらどうすべきか?
- 加工を停止し、現在の加工シリアル番号を確認。
- 折損工具を確認し、工具本体の破片があれば除去。
- 工具折損原因を分析。これが最重要。なぜ折れたのか?
- 分析には前述の加工影響要素を分析。しかし折損理由は工具への力が突然増大したこと。パス問題、工具振動過大、材料硬度、主軸モーター回転数不適正など。
- 分析後、工具を交換して加工再開。パス変更しない場合、元のシリアル番号を1つ進めて加工。この時送り速度を必ず下げる。理由は折損工具が深刻に硬化していることと、新工具の慣らし運転のため。
関連記事:CNC彫刻加工の基本常識21選(その1)
製造プロセス