



精密ノギス:加工検査の必須ツール、正しい使い方と管理
品質は企業成功の鍵です。あらゆる加工業界は製品品質を非常に重視しています。したがって、製品の検査工具は特に重要です。今日は加工業界の基本検査工具であるノギス(バーニアキャリパー)を紹介します。
この記事では、ノギスの定義、読み取り方法、保管方法、注意点を紹介します。お役に立てば幸いです。
ノギスの定義
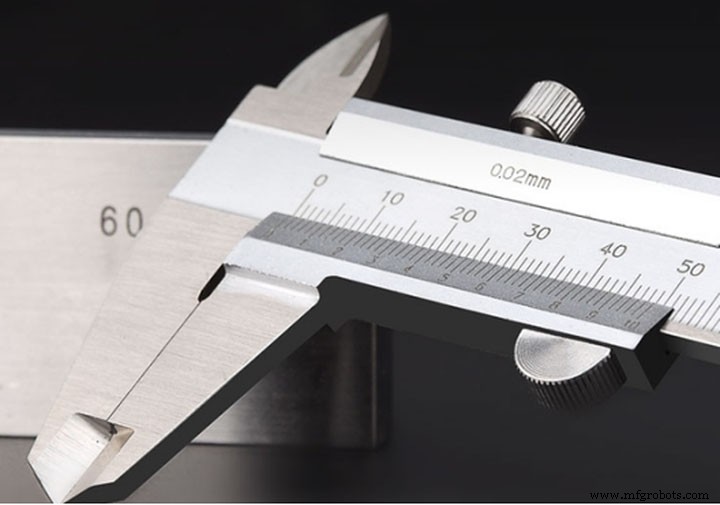
ノギス(VERNIER CALIPER)は、加工の荒加工と半仕上げ加工において加工部品をチェック・確認し、公差の大きい加工部品の寸法を測定するために使用される装置です。長さ、内径、外径、深さを測定する測定工具です。ノギスはメインスケール(主尺)と主尺に接続されたスライド式バーニア(副尺)で構成されます。主尺は通常ミリ単位です。バーニアには10、20、50目盛があります。目盛数により、10等分ノギス、20等分ノギス、50等分ノギスなどに分類されます。バーニアは10等分で9mm、20等分で19mm、50等分で49mmです。ノギスの主尺とバーニアには2つの可動測定ジョーがあり、内側測定ジョーと外側測定ジョーです。内側測定ジョーは通常内径測定に、外側測定ジョーは通常長さと外径測定に使用されます。最小読み取り値は0.05mmと0.02mmの2種類があります。
ノギスの読み方
ノギスで寸法を測定する際、値の読み取りは主尺と副尺(バーニアスケール)の2つのスケールを使用して行います。
- 標準副尺(バーニアスケール)の目盛は、主尺のn-1目盛をn等分して得られる目盛です。
- 標準副尺(バーニアスケール)には1/20と1/50の2種類があります。
目盛の読み方(下図参照)
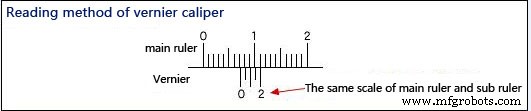
- 副尺「ゼロ」が指す主尺の目盛値を読み取る。
→このとき7mmと8mmの間にあるため、測定値は(7+α)mmとなる。 - 主尺と副尺で目盛が一致する部分を探す。
→このとき、画像によると副尺の4番目の目盛線が主尺と一致している。 - ノギスの副尺が1/20の場合、1目盛=0.05mmなので、副尺の一致した目盛数に0.05を掛けてα値を計算する。
→このとき、α=0.05×4=0.20mm - 以上より、7mm+0.20mm=7.20mmが寸法測定の確定値となる。
測定時の注意点
- 測定前に、ノギスの基準点が同じか確認する。ゼロ点の精度を明確にする。
- 被測定物を保持する部分(ノギスの内側・外側ジョー)は主尺にできるだけ近づける。
- ノギスの測定面(内外ジョー、深さゲージ)が被測定物に正しく接触するようにする。
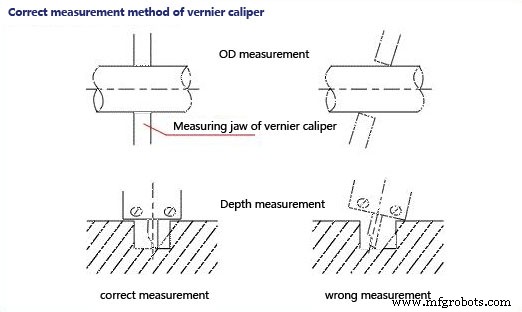
- 測定力は強すぎず弱すぎず、できるだけ一定の力で測定する。
- 目盛値は直角方向から読み取る。
- 使用後、汚れを拭き取り、湿度と温度変化が少ない場所に保管して変形を防ぐ。
保管方法
ノギス使用後、綿糸で清掃してください。長期間使用しない場合、バターまたはエンジンオイルで拭いてください。2つの測定ジョーを閉じ、締め付けネジを締め、ノギスケースに入れて蓋をしてください。
注意事項:
- ノギスはより精密な測定工具です。丁寧に扱い、衝撃や落下を避けてください。使用時に粗い物体を測定しないでください。測定爪を損傷させないためです。切削工具と一緒に置かないでください。ノギス表面を傷つけないためです。使用しないときは乾燥した中性の場所に置き、酸性・アルカリ性物質から離して腐食を防いでください。
- 測定前にノギスを清掃し、2つの測定面とノギスの測定エッジが真直で完全か確認してください。2つの測定ジョーが密着したとき、隙間がなく、バーニアと主尺のゼロ位置が互いに一致する必要があります。このプロセスはノギスのゼロ位置校正と呼ばれます。
- 尺枠を動かすとき、動きは自由で、緩すぎず締まりすぎず、ガタツキもないこと。固定ネジで尺枠を固定する際、ノギスの読み取り値が変わらないこと。尺枠を動かすとき、固定ネジを緩めるのを忘れず、緩みすぎて外れないようにしてください。
- ノギスで部品を測定する際、過度な圧力は禁止です。圧力は2つの測定ジョーが部品表面にちょうど接触する程度にとどめてください。測定圧力が大きすぎると、測定爪が曲がったり摩耗したりするだけでなく、測定爪が圧力下で弾性変形を生じ、測定寸法が不正確になります(外径は実測値より小さく、内径は実測値より大きくなります)。
- ノギスで読み取りを行う際、明るい光の方向に水平に持ち、人の視線ができるだけノギスの刻面に垂直になるようにして、読み取り誤差を避けてください。
- 正しい測定結果を得るため、複数回測定できます。つまり、部品の同一断面で異なる方向から測定します。長い部品の場合、全長のさまざまな部分で測定し、より正確な測定結果を得るべきです。
製造プロセス