



効果的なクーラントで加工性能を最大化:種類、供給方法、選定のポイント
加工作業において、熱エネルギーは非常に重要な役割を果たします。熱エネルギーの存在により、工具とワークにさまざまな悪影響が生じます。切削温度がわずかに高いだけでも、加工対象の切削工具とワークにとって非常に不利です。製品品質と生産性を損なうことなく、できるだけ低減して制御する必要があります。
クーラントは研削、フライス、旋削などの加工において重要な部分です。工具寿命を延ばし、加工部品の表面仕上げを改善するのに役立ちます。クーラントの役割と種類を理解することで、あなたの機械と操作に適したクーラントを選択できます。クーラントの濃度レベルを適切に維持することで、クーラント自体の寿命を延ばすだけでなく、工具と機械の寿命も延ばせます。
クーラントとは?
クーラントは切削液、切削油、切削剤、潤滑剤とも呼ばれ、CNC加工などの金属切削プロセスで切削工具とワークを冷却・潤滑するために使用される工業用流体です。切削液はさまざまな超機能性添加剤を科学的複合配合により作られ、通常は石油蒸留物、動物性脂肪、植物油、水、空気またはその他の原料で作られます。
従来の石鹸ベースエマルションの欠点(夏場の臭気、冬場の希釈困難、防錆効果が悪い)がなく、切削液は鹸化油より優れた冷却性能を持ち、鉄系金属、非鉄金属の切削と研削に適し、無毒、無臭、人体に無害、設備に無腐食、環境に無汚染、旋盤塗装に悪影響なしです。
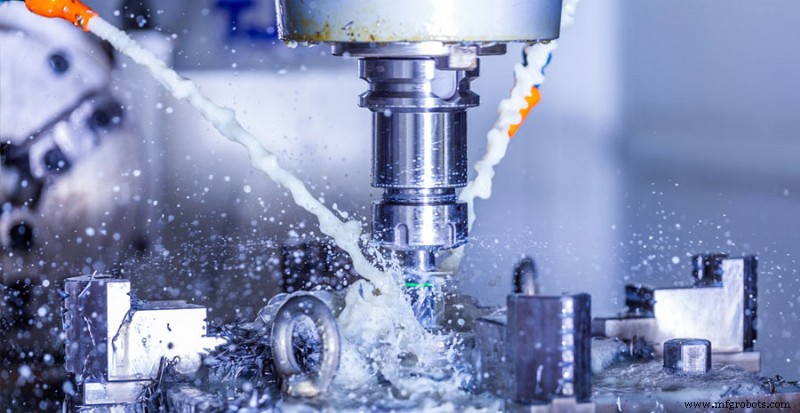
クーラントの用途
冷却
加工プロセス中、工具とワークの摩擦により大量の熱が放出され、エネルギーが浪費されます。空気もクーラントとして使用できますが、非常に軽い切削と低デューティサイクルに限られます。しかし、生産プロセスでは長時間重切削作業が行われます。したがって、継続的な生産のためには液体クーラントを使用して工具を冷却し、熱をより速く放散させ、高速切削を助け、摩擦と工具摩耗を減らす必要があります。
潤滑
冷却工具と切れ刃の界面では、切削液は冷却の代わりにクーラントとしても使用されてきました。潤滑は加工中に発生する熱によるチップの工具への溶着を防止します。さらに、クーラントは部品からチップを排出し、チップの再切削を防ぎ、部品の表面処理を助けます。
クーラントの種類と供給方法
CNCクーラントは、特性と圧力の両面でいくつかの異なる形態で利用可能です。最も一般的な形態には、エア、ミスト、大量クーラント(フラッド)、高圧、最小量潤滑(MQL)があります。間違った圧力を選択すると部品や工具を損傷する可能性があり、間違った圧力は工場リソースの枯渇を招きます。
エア:
冷却とチップ除去は可能だが潤滑目的はない。エアクーラントの冷却効率は水系や油系クーラントほど良くない。より敏感な材料では、部品に直接接触するタイプと比較してエアクーラントが好まれることが多い。多くのプラスチックでこれは正しい。直接クーラントを使用すると、熱衝撃や部品の急速な膨張収縮が発生する可能性がある。
ミスト:
チップ除去と放熱が必要ない状況では、この低圧クーラントで十分です。ミストでかけられる圧力が高くないため、部品と工具に追加のストレスがかかりません。
フラッド:この低圧方法は潤滑と部品上のチップ洗浄を行い、工具を損傷する一般的なチップ再切削を防ぎます。
高圧:
フラッドクーラントに似ていますが、供給圧力が1,000psi以上です。チップ除去と排出に最適で、チップを部品から吹き飛ばします。この方法は部品を即座かつ効果的に冷却しますが、圧力がマイクロ径工具を損傷するほど高い可能性があります。この方法は通常、深いキャビティやドリル作業で使用され、工具内蔵クーラントまたは工具自体に内蔵されたクーラントタンクを通じて供給されます。
最小量潤滑(MQL):
すべての機械工場は競争優位性を獲得する方法に注力しています。コスト削減、生産増加、工場効率向上。これが多くの工場がMQLとその明確な環境メリットを選択する理由です。必要な量のクーラントのみを使用することで、コストと廃棄物を大幅に削減できます。この潤滑剤はエアロゾルまたは非常に微細なミストの形で使用され、与えられた操作を効果的に実行するのに十分なクーラントを提供します。
まとめると、CNCクーラントは加工作業の主要コンポーネントとしてしばしば見過ごされがちです。クーラントまたは潤滑剤のタイプとそれが及ぼす圧力は、成功する加工と最適な工場効率にとって極めて重要です。クーラントは圧縮空気、ミスト、フラッド、高圧の形で適用できます。一部の機械にはMQL機能もあり、クーラント使用量を必要最小限に効果的に制限し、廃棄物を回避できます。
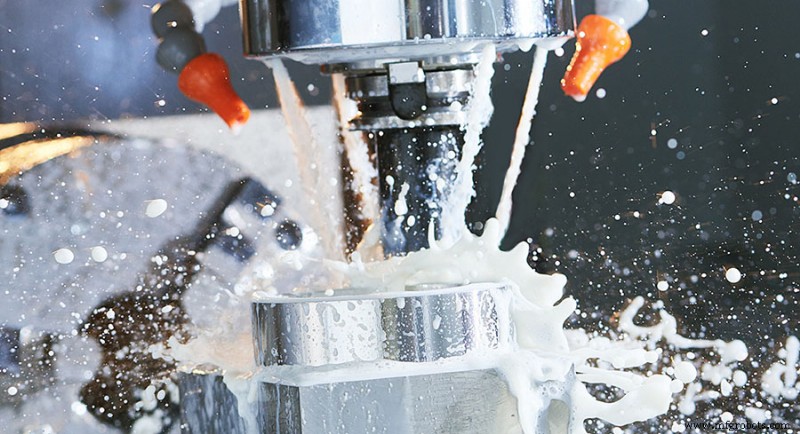
クーラントのタイプ
クーラントは4つの主要カテゴリに分類され、多くの異なる処方があります。クーラントの選択は、あなたの加工アプリケーションと使用材料を中心とした全体的なパフォーマンスに基づくべきです。
水溶性切削油(ソルブルオイル):
すべての水溶性切削液の中で最も一般的で、汎用加工に最適な選択です。水溶性オイルは水と混合するとエマルションを形成します。結果として得られる濃縮液にはエマルションとベース鉱物油が含まれ、適切なエマルションを得られます。希釈形態で存在する場合、熱伝達性能に加え、優れた潤滑性を持ちます。水溶性オイルは非常に安価で、通常業界で流体として使用されます。適量の防錆剤を添加すれば潤滑と防錆も可能です。欠点は、クーラントタンクが適切にメンテナンスされていない場合、カビやバクテリアの微生物繁殖を容易に引き起こすことです。
合成油(シンテティックオイル):
これらのオイルはすべての切削液の中で最もクリーンになりがちで、鉱物油や石油を含みません。代わりに、基本的な有機・無機化合物と添加剤で配合され、防食性を持ちます。希釈形態で最高の結果を提供します。合成流体は他の切削液より最高の冷却性能を持ちます。
半合成油(セミシンテティックオイル):
水溶性オイルと合成流体を混合すると半合成流体が得られます。両方の長所を兼ね備えたと見なされ、エマルションベースオイルより油分が少なく、臭気が少なく、多くの同じ潤滑特性を保持します。これにより、より幅広い加工で使用可能です。さらに、半合成流体の熱伝達性能とコストは水溶性と合成流体の間に位置します。
ストレートオイル(ネートオイル):
ストレートオイルとは、希釈せずに加工作業で使用されるオイルで、水と混和しません。通常、ベース鉱物油または石油で構成されます。植物油、脂肪、複合油などの極性潤滑剤も含まれます。硫黄、塩素、リンなどの添加剤を含むこともあります。最高の潤滑性を提供しますが、冷却性能は最悪です。
二酸化炭素クーラント
二酸化炭素はクーラントとして使用でき、加圧液体で冷却されます。CO2は膨張合金で温度を下げ、相変化を固体に変えるのに十分な効果があります。その後、外部ノズルまたは主軸を通じて供給することで、これらの結晶が切削領域に広がり、温度制御により切削工具とワークを冷却します。
エアロゾル
エアロゾルは、微細な液滴を含む空気が切削液全体に分散した切削液と定義できます。エアロゾルの供給は工具の溝を通じて直接行われます。場所と時間の面から、エアロゾルの供給は完了しており、オペレーターの視点からはほぼドライ加工のようなものです。生成されるチップはドライマシンチップに非常に近く、排出する必要がありません。
適切なクーラント選定のヒント
最適なクーラントは機械を保護し工具寿命を延ばしながら、オペレーターと環境衛生安全部門にとって許容可能な環境を提供します。
これらすべてのパラメータを最適化する最適なクーラントを選択するには、工作機械メーカーとクーラントサプライヤーの意見を組み合わせるのが最善です。
現場オペレーターとエンジニアは通常、クーラントサプライヤーの専門知識に頼って、加工材料に最適なクーラントについて議論し推奨を受けます。ほとんどの工場は、使用するクーラントの種類をできるだけ減らしてクーラントのメンテナンスと廃棄コストを削減し、大量購入でコストをさらに削減したいと考えています。
製造プロセス
- ドリル加工の必須テクニック:パフォーマンスと品質を向上させるコツ
- 多用途CNC旋盤加工:金属からプラスチックまで
- 従来型・非従来型加工:技術、応用、メリットを徹底比較
- チタン・HRSA金属の先進加工:切削性・クーラント・工具の最適化
- 清潔な加工クーラントが重要な理由:5つの不可欠なメリット
- クーラントが加工成功に不可欠な理由:工具寿命、仕上げ、効率
- 精密加工用高性能切削工具
- CNC加工用クーラント選定ガイド:種類、メリット、メンテナンス
- アブレッシブウォータージェット加工:現代製造業における精密切断技術
- 精密製造のための主要機械加工プロセスを探る
- 研磨ウォータージェット加工:原理、応用、産業へのインパクト