



タップ折損の9つの主要因と回避策
01. タップの品質が良くない
品質には母材、工具設計、熱処理、加工精度、コーティング品質などが含まれます。例えば、タップ断面の移行部での寸法差が大きすぎる、または移行フィレットが設計されておらず応力集中を引き起こす場合、使用中に破断しやすくなります。シャンクと刃部の接合部の断面移行が溶接部に近すぎると、複雑な溶接応力と断面移行部の応力集中が重なり、大きな応力集中を生じ、使用中にタップが破断します。もう一つの例として、不適切な熱処理プロセス:タップの熱処理時に予熱なしで焼入れ加熱すると、焼入れ過熱や焼きすぎ、焼き戻しが不適切、洗浄が早すぎるなどでタップにクラックが生じる可能性があります。
02. タップの不適切な選択
硬度が高すぎる部品のタップ加工には、コバルト含有ハイスタップ、超硬タップ、コーティングタップなどの高品質タップを使用すべきです。また、異なる作業状況では異なるタップ設計を使用すべきです。タップのチップポケットの数、サイズ、角度などはチップ排出性能に影響を与えます。
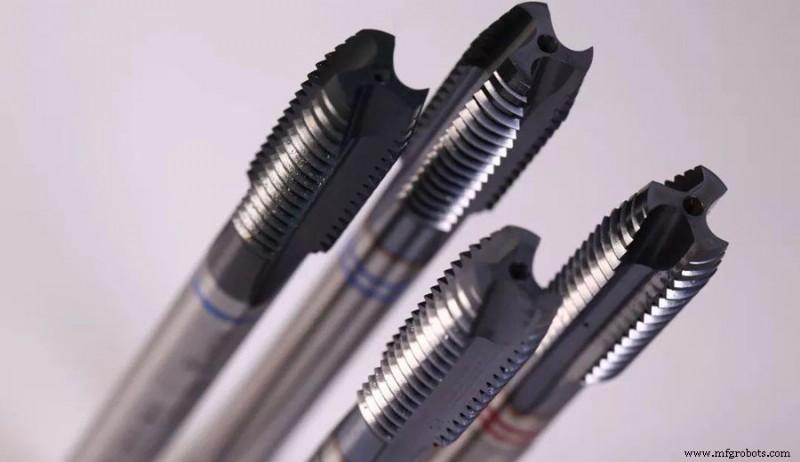
03. タップと被削材がマッチしていない
この問題は近年ますます注目されています。以前は国内メーカーは輸入品が良い、高価なものが良いと感じていましたが、実際には「適合するものが良い」のです。新材料の継続的な増加と加工難易度の上昇に対応するため、工具材料の種類も継続的に増加しています。これにより、タップ加工前に適切なタップ製品を選択することが要求されます。
04. 下穴径が小さすぎる
例えば、鉄系金属材料のM5×0.5ネジを切削タップで加工する場合、下穴にはφ4.5mmのドリルを使用すべきです。誤ってφ4.2mmのドリルで下穴をあけると、タッピング中にタップの切削部分が必然的に増加し、タップを破断させます。タップの種類とタッピング部品の材料に応じて、正しい下穴径を選択することを推奨します。完全に適合するドリルビットがない場合は、大きめのものを選択できます。
05. ワーク材料の問題
タッピング部品の材料が不純で、一部に過度な硬いスポットや気孔があると、タップがバランスを失い、瞬時に破断します。
06. 工作機械がタップの精度要求を満たしていない
工作機械とクランプ装置も非常に重要です。特に高品質タップの場合、一定精度の工作機械とクランプ装置で固定されたときのみ、タップの性能を発揮できます。同心度不足はよくある問題です。タッピング開始時、タップの開始位置が正しくない、つまり主軸軸線と下穴の中心線が同心でなく、タッピング中にトルクが大きすぎることが、タップ破断の主な理由です。
07. 切削油と潤滑油の品質が良くない
多くの国内企業がこの点に注目し始めています。外国製工具と工作機械を購入している多くの企業は深い経験を持っています。切削油と潤滑油の品質に問題があると、加工製品の品質にバリなどの不良が発生しやすくなります。同時に工具寿命も大幅に減少します。
08. 不合理な切削速度と送り
加工に問題が生じたとき、多くの国内ユーザーは切削速度を下げ、送り速度を下げます。これによりタップの進行が遅くなり、生成されるネジの精度も大幅に低下し、ネジ面の粗さが増加します。ネジ径もネジ精度も制御できず、バリなどの問題はもちろん避けられません。しかし、送り速度が速すぎると発生トルクが大きくなり、タップ破断を引き起こしやすくなります。
機械タッピング時の切削速度は、一般鋼で6〜15m/min、調質鋼やより硬い鋼で5〜10m/min、ステンレス鋼で2〜7m/min、鋳鉄で8〜10m/minです。同じ材料でも、タップ径が小さいほど高い値を取り、タップ径が大きいほど低い値を取ります。
09. オペレーターの技術が要求を満たしていない
上記の問題はオペレーターが判断したり技術者にフィードバックしたりする必要がありますが、国内の多くのオペレーターは十分な注意を払っていません。例えば、止まり穴ネジ加工時にタップが穴底に近づいたとき、穴底に達していないのにタッピング速度で送り続けたり、チップ排出がスムーズでないのに強制送りでタップを破断させたりします。
以上から、タップ破断には多くの理由があります。工作機械、治具、ワーク、プロセス、チャック、工具など、すべてが原因となり得ます。机上の空論だけでは真の理由を見つけることはできないかもしれません。
製造プロセス
- 車のオイル漏れ:原因特定からDIY修理まで完全ガイド
- 産業用ロボット:中小企業(SME)にとってのゲームチェンジャー
- ガラス切断にウォータージェットが最適な3つの理由
- ガス検知装置を万全の状態に保つべき3つの必須理由
- PCB反り防止:原因、症状、ベストプラクティス
- CNC加工が従来工法を凌駕する理由:6つの主要メリット
- すべての機械加工工場にCNC旋削センターが必要な理由:4つの主要メリット
- IoTの革新とリスクのバランス:主要カンファレンスからの重要な示唆
- 資産管理にIoTが不可欠な理由:トップ3メリット
- リモート貨物監視におけるIoTの5つの強力なメリット
- 汎用レジン価格上昇:主要ドライバーと市場見通し