



鏡面研磨技術:機械加工部品を輝かせる仕上げ
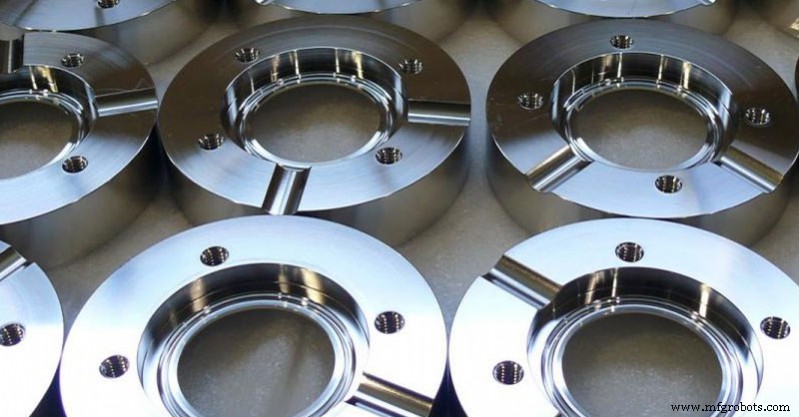
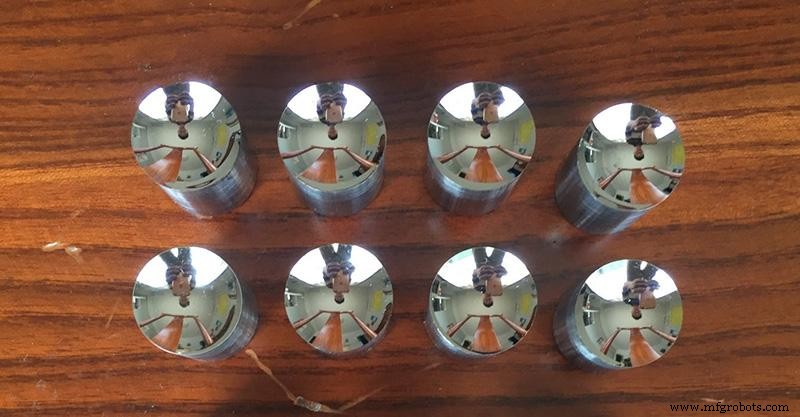
卓越した研磨技術により、SUS304部品が数分で眩しい鏡面になります。
精密部品の研磨には通常、砥石、ウールホイール、サンドペーパーなどを使用し、材料表面を塑性変形させてワーク表面の突起を除去し、滑らかな表面を得ます。手作業が主な方法です。高い表面品質が要求される場合は超仕上げ研磨法を使用できます。超仕上げ研磨は特殊な研磨工具を使用し、研磨剤を含む研磨液中でワークの加工面に押し当て高速回転させます。研磨によりRa0.008μmの表面粗さに達することができます。
研磨に一般的に使用される工具と仕様
1) 金型研磨に一般的に使用される工具:サンドペーパー、砥石、テープフェルトホイール、研磨ペースト、合金ヤスリ、ダイヤモンド研磨針、竹チップ、ファイバー砥石、円形回転グラインダー。
2) サンドペーパー:150#、180#、320#、400#、600#、800#、1000#、1200#、1500#
3) 砥石:120#、220#、400#、600#
4) テープフェルトホイール:円筒形、円錐形、角形チップ
5) 研磨ペースト:1#白、3#黄、6#橙、9#緑、15#青、25#茶、35#赤、60#紫
6) ヤスリ:角、丸、平、三角などの形状
7) ダイヤモンド研磨針:一般的に3/32ハンドルまたは1/8ハンドル、ラウンドウェーブ形、円筒形、ロングストレート円筒形、ロング円錐形。
8) 竹:オペレーターと金型形状に適したさまざまな形状。機能はサンドペーパーを押さえてワーク上で研磨し、要求される表面粗さを達成することです。
9) ファイバー砥石:200#黒、400#青、600#白、800#赤
研磨プロセス
(1) 粗研磨
仕上げフライス、放電加工、研削後の表面は、35000〜40000r/minの速度で回転面研磨機で研磨できます。その後、手動砥石研磨を行い、ストリップ砥石に灯油を潤滑剤または冷却剤として添加します。使用順序は:
180#→240#→320#→400#→600#→800#→1000#
(2) 半精密研磨
半精密研磨は主にサンドペーパーと灯油を使用します。サンドペーパーの番手は以下の通り:
400#→600#→800#→1000#→1200#→1500#
実際、#1500サンドペーパーは焼入れ鋼(52HRC以上)にのみ適し、プリハードン鋼には適しません。プリハードン鋼部品の表面を損傷し、期待される研磨効果が得られない可能性があるためです。
(3) 精密研磨
精密研磨には主にダイヤモンド研磨ペーストを使用します。研磨布ホイールにダイヤモンド研磨粉または研磨ペーストを混ぜて研磨する場合、通常の研磨順序は:
9μm(1800#)→6μm(3000#)→3μm(8000#)
9μmダイヤモンド研磨ペーストと研磨布ホイールで、1200#と1500#サンドペーパーが残した毛髪状の摩耗痕を除去できます。その後、粘着フェルトとダイヤモンド研磨ペーストで研磨し、順序は:
1μm(14000#)→1/2μm(60000#)→1/4μm(100000#)
(4) 研磨作業環境
研磨プロセスは2つの作業場所で別々に行うべきです。つまり、粗研磨場所と精密研磨場所を分け、前工程でワーク表面に残った砂粒子を清掃することに注意すべきです。
一般的に、砥石で1200#サンドペーパーまで粗研磨を終えた後、ワークを無塵室に移して研磨し、空気中のほこり粒子が金型表面に付着しないようにする必要があります。1μm以上の精度要求(1μmを含む)の研磨プロセスはクリーン研磨室で実施できます。より精密な研磨には、絶対的に清潔な空間で行う必要があります。なぜなら、ほこり、煙、フケ、唾液が高精度研磨面をスクラップにする可能性があるからです。
研磨プロセス完了後、ワーク表面をほこりから保護しなければなりません。研磨プロセスを停止するとき、すべての研磨剤と潤滑剤を慎重に除去し、ワーク表面が清潔であることを確認してから、金型防錆コーティングをワーク表面にスプレーすべきです。
表面研磨に影響を与える要因
(1) ワーク表面状態
材料の加工プロセス中、表面層は熱、内部応力、その他の要因により損傷を受け、不適切な切削パラメータが研磨効果に影響を与えます。放電加工後の表面は、機械加工や熱処理後の表面より研磨が困難です。したがって、放電加工終了前に仕上げ放電加工を行うべきです。そうでないと表面に硬化薄層が形成されます。放電加工微調整ルールが適切に選択されない場合、熱影響層の深さは最大0.4mmに達する可能性があります。硬化薄層の硬度は基材より高く、除去する必要があります。したがって、粗研磨プロセスを追加して研磨の良好な基礎を提供するのが最善です。
(2) 鋼材の品質
高品質な鋼は良好な研磨品質の前提条件であり、鋼中のさまざまな介在物と気孔が研磨効果に影響を与えます。良好な研磨効果を得るには、加工開始時にワークに研磨面粗さをマークする必要があります。ワークが鏡面研磨を必要とすると判断された場合、研磨性の良い鋼で、かつ熱処理済みでなければ、期待される効果を得られません。
(3) 熱処理プロセス
熱処理が不適切だと、鋼の表面硬度が不均一になったり特性が異なったりして、研磨が困難になります。
(4) 研磨技術
研磨は主に手作業で行われるため、人間の技術が依然として研磨品質に影響を与える主な理由です。
一般的に研磨技術が表面粗さに影響すると考えられています。実際、優れた研磨技術は高品質な鋼と正しい熱処理プロセスと組み合わさってこそ、満足のいく研磨効果が得られます。逆に研磨技術が良くなければ、鋼が良くても鏡面効果は得られません。
研磨における一般的な問題の解決方法
(1) 過剰研磨
日常の研磨プロセスで遭遇する最大の問題は「過剰研磨」です。これは研磨時間が長くなるほど金型表面の品質が悪くなることを意味します。過剰研磨には2つの現象があります:「オレンジピール」と「ピッティング」。過剰研磨は主に機械研磨で発生します。
(2) ワークに「オレンジピール」が発生する理由
不規則で粗い表面を「オレンジピール」と呼びます。「オレンジピール」の理由は多岐にわたります。最も一般的な理由は、金型表面が過熱または浸炭していることです。研磨圧力が大きすぎ、研磨時間が長すぎることが「オレンジピール」の主な理由です。例えば:研磨ホイールによる研磨では、研磨ホイールが発生する熱が容易に「オレンジピール」を引き起こします。硬い鋼は高い研磨圧力に耐えられ、比較的柔らかい鋼は過剰研磨しやすいです。研究によると、過剰研磨の時間は鋼の硬度によって異なります。
(3) 成形品の「オレンジピール」除去対策
表面品質の悪化が見つかったとき、多くの人は研磨圧力を上げ、研磨時間を延ばします。この行為はしばしば表面品質をさらに悪化させます。
以下の方法で是正できます:
1) 不良表面を除去し、前回よりわずかに粗い砂粒度で研磨し、研磨力を前回より弱くする。
2) 焼き戻し温度より25℃低い温度で応力除去を行う。研磨前に最細番手で研磨し、満足のいく結果が得られるまで行い、最後に弱い力で研磨を行う。
(4) ワーク表面に「ピッティング」が発生する原因
鋼中に非金属不純物(通常は硬く脆い酸化物)が含まれているため、研磨プロセス中に鋼表面から引き抜かれ、ピットやピッティング腐食を形成します。「ピッティング腐食」を生じる主な要因は:
1) 研磨圧力が高すぎ、研磨時間が長すぎる。
2) 鋼の純度が不十分で、硬い不純物含有量が高い。
3) 金型表面に錆がある。
4) 黒皮が除去されていない。
(5) ワークのピッティング腐食除去対策
1) 表面を慎重に再研磨する。砂粒度は以前使用した粒度より1レベル粗くする。研磨プロセスに進む前に、研磨の最終ステップで柔らかく鋭利な砥石を使用する。
2) 砂粒子サイズが1mm未満のとき、最も柔らかい研磨工具の使用を避ける。
3) 可能な限り最短の研磨時間と最小の研磨強度を使用する。
製造プロセス