



放電加工(EDM)の理解:限界、精度、主要影響要因
放電加工(EDM)は従来の切削加工にはない多くの比類ない利点があるため、その応用分野は日々拡大しており、機械、航空宇宙、航空、電子、モーター、電気機器、精密機械、計器、自動車、軽工業などの業界で広く使用され、複雑な形状の材料と部品の加工問題を解決しています。
しかし、EDMにも限界があります。同時に、従来の加工と同様に、機械自体のさまざまな誤差、ワークピースと工具電極の位置決め・取り付け誤差はすべてEDMの精度に影響を与えます。さらに、EDMプロセスに関連する主要因は、放電ギャップの大きさと一貫性、工具電極の摩耗と安定性です。
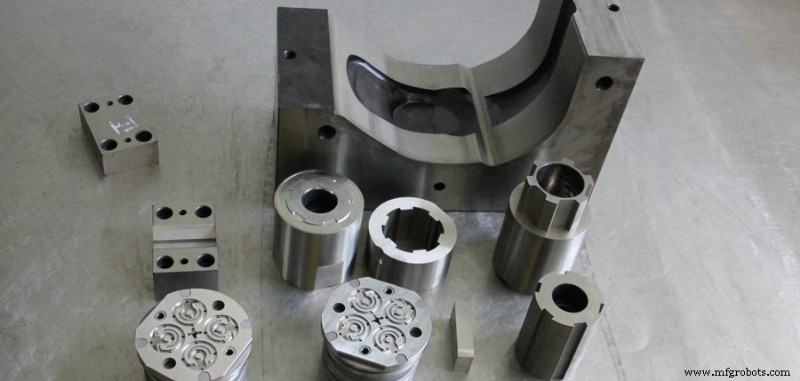
EDM加工の限界
1. 金属およびその他の導電性材料のみ加工可能
切削加工とは異なり、プラスチックやセラミックなどの絶縁性非導電性材料を加工できません。
2. 加工速度が一般的に遅い
したがって、通常は切削で大部分の除去量を処理し、その後EDMを実施して生産効率を向上させます。
3. 電極消耗(電極損失)がある
EDM加工は電気と熱で金属を除去するため、電極は摩耗します。電極摩耗は鋭角や低い面に集中し、成形精度に影響を与えます。
4. 最小コーナー半径が制限される
一般的に、EDMで得られる最小コーナー半径は加工ギャップ(通常0.02〜0.3mm)に等しいです。電極が摩耗したり、平面移動ヘッドで加工したりする場合、コーナー半径を大きくする必要があります。
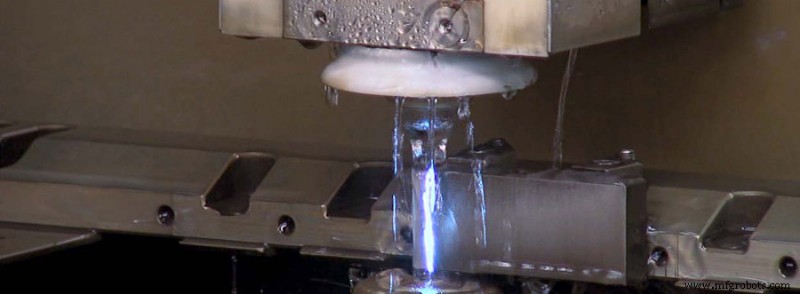
EDM精度に影響を与える要因
EDM加工では、放電ギャップを電極サイズの補正によって補償し、より高い加工精度を得られます。しかし、放電ギャップのサイズは実際に変化するため、加工精度に影響を与えます。
1. 表面粗さ
EDM加工面の粗さは、放電クレーターの深さとその分布の均一性に依存します。加工面に浅く均一に分布した放電クレーターが生成された場合のみ、加工面はより小さな粗さ値を持ちます。放電クレーターの均一性を制御するには、等エネルギー放電パルス制御技術を採用する必要があります。つまり、ギャップ電圧降下の立ち下がりエッジを検出し、放電パルス電流幅を等しく制御し、同じパルスエネルギーで加工することで、加工面粗さを均一にします。
2. 加工クリアランス(側方クリアランス)の影響
加工ギャップの大きさと一貫性は、EDM加工精度に直接影響します。各基準の加工ギャップと表面粗さの値を把握することでのみ、電極のサイズを正しく設計し、収縮量を決定し、加工中の基準変換を決定できます。
3. 加工テーパ(傾斜)の影響
加工において、穴であれキャビティであれ、側壁にはテーパがあります。テーパの理由は、技術要件や製造における電極側壁の元々のテーパに加えて、一般的に電極の不均一な摩耗、「二次放電」などの要因によって引き起こされます。
(1) 電極摩耗の影響
電極は摩耗によりテーパを形成し、このテーパがワークピースに反映されて加工テーパを形成します。
(2) 作動液の汚染度の影響
作動液が汚れているほど「二次放電」の機会が増えます。同時に、ギャップ状態が悪いため、電極のピックアップ回数が必然的に増加します。これら両条件が加工テーパを増加させます。
(3) オイルフラッシングまたはオイルポンピングの影響
オイルフラッシングまたはオイルポンピングの加工テーパへの影響は異なります。フラッシングオイルで加工すると、電気腐食生成物が加工面から流出し、「二次放電」の機会が増え、加工テーパが増加します。オイルポンピングで加工すると、電気腐食生成物が吸引管から排出され、清潔な作動液が電極周辺から流入するため、加工面での「二次放電」の機会が少なく、加工テーパも小さくなります。
(4) 加工深さの影響
加工深さが増すにつれて加工テーパも増加しますが、比例ではありません。加工深さが一定値を超えると、加工部品の上口サイズはそれ以上拡大せず、つまり加工テーパはそれ以上増加しません。異なる加工対象には加工傾斜に対する異なる要求があります。キャビティ加工では一定のドラフト角が必要なため、加工角度は厳しくありません。ストレートウォール金型の場合、加工テーパはより厳格に要求されます。加工テーパに影響を与える法則を把握すれば、所定の要件を達成できます。
4. コーナー丸めの理由と法則
電極の鋭角とエッジの損失は、エンド面と側面の損失より深刻です。したがって、電極コーナーの損失によりコーナーが丸められ、加工ワークピースをクリアできません。また、加工深さが増すにつれて、電極フルートコーナーの丸め半径も増加します。しかし、一定の加工深さを超えると、その増加傾向は徐々に緩やかになり、最終的に一定の最大値に留まります。
コーナー丸めの理由は電極の摩耗だけでなく、放電ギャップの等距離性にもあります。鋭角放電の等距離性により、凸鋭角電極は必然的にワークピースを丸め、凹鋭角電極の鋭点は全く放電機能を持たないが、デブリの蓄積によりワークピースが丸められます。
したがって、電極が完全に無損耗であっても、ギャップ放電の等距離性により完全なクリアランスを得ることは不可能です。丸め半径を小さくする必要がある場合、放電ギャップを減らさなければなりません。
作動媒質は放電発生の基本条件であり、現在は主に液体媒質が使用されています。放電破壊チャネルを形成し、放電チャネルに圧縮を生じさせ、放電完了後にギャップの絶縁状態を速やかに回復させ、電気腐食生成物の排出と除去を助け、工具を冷却します。したがって、媒質はEDM加工に大きな影響を与えます。
製造プロセス