



ねじフライス加工 vs タップ加工:メリット・デメリットと選択基準
CNC加工は削り出し製造法であるため、CNC加工部品にはねじ穴の需要が非常に多くあります。したがって、部品にねじ穴を切るには、ねじフライス加工またはタップ加工を使用する必要があります。
ねじフライス加工とタップ加工には明確な違いがあります。この記事では、各方法の長所と短所を説明し、お客様の部品に最適な戦略を判断できるようにします。また、いつねじフライス加工とタップ加工を使うべきかを知ることで、部品に理想的なねじを生産するのに役立ちます。
ねじフライス加工
「ねじフライス加工」プロセスでは、穴の内部ねじやワーク周りの外部ねじを切削できます。回転工具の円運動により異なるサイズのねじを切削し、ねじピッチは1回転あたりの横移動で生成されます。内部ねじを作る場合、タップ加工とは異なり、回転工具ではなく、CNC工作機械を用いて工具を螺旋状または「コルクスクリュー」パターンで回転させます。コンピュータ制御工作機械の精度により、ねじフライスカッターは要求仕様に応じてほぼあらゆるタイプとサイズのねじを生産できます。機械加工工場では、チタン、ステンレス鋼、硬質プラスチックなどの大型ワーク材料の加工にねじフライス加工を使用します。一般的に、ねじフライスカッターは最小1/8インチ(3.175mm)で、約3倍の直径深さまでねじを生産できます。ねじ切り旋削ほど広くは普及していませんが、一部の用途では高い生産性を達成できます。
タップ加工
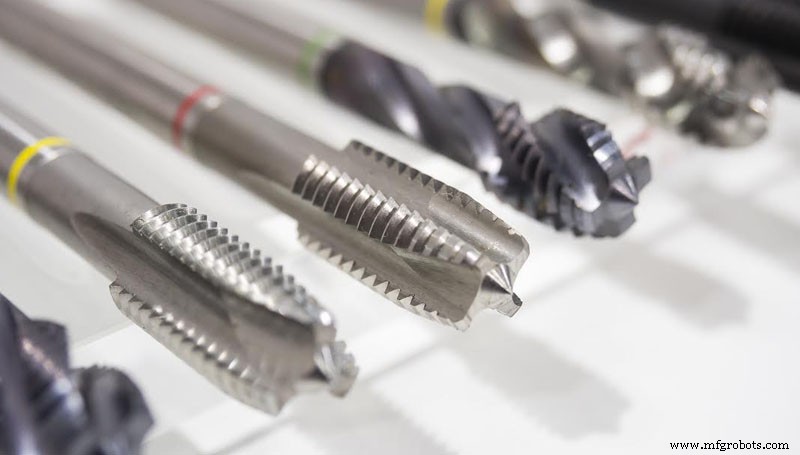
タップ加工とは、タップと呼ばれる特殊工具を用いてワークの内部ねじを切削することです。タップは普通のドリルのように回転します。タップの切れ刃はそのねじ部であり、溝と呼ばれる凹部は切れ刃が除去した材料を収容または排出するためにあります。このプロセスは古くからあり、手動や電動工具で行えます。機械加工技術者は、アルミニウムや鋼などの材料を高速加工する際にタップ技術を好んで使用します。旋盤、ボール盤、動力工具付き立てフライス盤などのCNC工作機械がタップを使用し、直径の20倍までのねじを加工します。
ねじフライス加工とタップ加工の違い
タップ加工とねじフライス加工の主な違いは、タップが特定のねじを切削するように設計されているのに対し、フライス加工でのねじは工具の制御された動きによって決定される点です。したがって、タップは常に内面のねじ切りに使用され、ねじフライスカッターは内面・外面の両方に使用できます。各方法には異なるメリット・デメリットがあります。
ねじフライス加工とタップ加工:メリット・デメリット比較
両方ともねじを生産できますが、プロセスに違いがあります。以下に両者のメリット・デメリットを整理します。
速度
タップ加工は高速で効率的なプロセスです。同サイズの穴であれば、タップ加工はねじフライス加工よりもはるかに高速に完了できます。
タップ加工の最大の利点は速度です。剛性タップを装備した高速タッピングセンターでは、同じ穴をねじフライス加工するのに必要な時間のわずかな時間で完了できます。また、タップ加工では硬い材料(鋼など)でもより深い穴を加工できます。
ねじフライス加工には時間がかかりますが、工作機械コントローラも精度と正確さを確保するために多くの時間を費やします。
効率性
タップ加工は小径穴にねじを作れますが、穴サイズごとに異なるタップが必要です。これはツールマガジンの貴重で限られたスロットを大量に消費します。また、異なるサイズの穴すべてでタップ工具を交換する必要があるため、サイクルタイムが増加し、セットアップ時間コストも高くなります。さらに、加工中にタップが部品内部で折損した場合、その除去がワークを損傷させ、さらなる時間とコストを要する可能性があります。
ねじフライス加工では、単一工具で様々なサイズの穴を加工できます。これは工具コストを削減するだけでなく、工具交換に伴う時間も短縮します。また、ねじフライスカッターは内部・外部ねじ、右ねじ・左ねじ、配管用ねじのような大径ねじ穴も加工できます。これにより、大径穴をタップするための大型剛性タップへの投資が不要になり、多様な工具投資と頻繁な工具交換に伴う時間・コストを削減できます。
ねじ精度(フィット)
タップは設計者が作成したねじしか生成できません。メーカーが追加のねじサイズとピッチを必要とするたびに、異なるタップが必要です。特注タップは非常に高価で、長いリードタイムを要します。
一方、ねじフライス加工ではCNC工作機械のプログラミングによりねじサイズとピッチを調整できます。この柔軟性により、厳しい公差と滑らかな表面を達成するという追加メリットも得られます。薄肉材料の非常に浅い止まりねじを加工する際、ねじフライスカッターは短距離で最大のねじを加工できます。
ねじ品質
タップ工具は生成するねじと同サイズであり、作業完了に大きなトルクを必要とします。これはタップの折損を招くだけでなく、ねじの最終仕上げと公差にも影響し、比較的低い部品品質につながります。
CNCねじフライス加工では、加工プロセスを精密に調整して最高精度のねじ切りが可能です。また、ねじフライス加工では最終ねじより小さい工具を使用するため、除去材料の安全な排出に十分なクリアランスが確保されます。速度制御と慎重な取り扱いにより、ねじフライスカッターは優れた仕上げの高品質部品を生産できます。
止まり穴と切りくず処理
切りくず折損の一般的原因は切りくず過負荷であり、切りくず排出はタップ加工において常に課題となっています。このため、NC装置でのタップ使用は折損とねじ品質の課題に直面してきました。もう一つの欠点は、タップを止まり穴の底までねじ込めないことです。ねじフライス加工は、より良い切りくず制御を提供するだけでなく、止まり穴の底まで妨げなく加工できるため、タップ加工に伴う困難を回避できます。
まとめ
より柔軟性が必要で、多様なねじサイズ・タイプに対応し、ねじフィットを調整する能力が必要な場合は、ねじフライス加工が最適です。速度を重視するなら、剛性タップが必要です。
製造プロセス
- TIG溶接(GTAW)の用途・メリット・デメリット完全解説
- MIG溶接の仕組み・メリット・デメリットを徹底解説
- サブマージドアーク溶接(SAW)の用途・メリット・デメリット
- プラズマアーク溶接(PAW)の用途・メリット・デメリット
- インダストリー4.0:メリット、リスク、導入の課題
- AI:メリット、リスク、産業への影響
- 旋盤のメリット・デメリットと実用的応用:工作機械の母と呼ばれる理由
- ハイブリッドクラウド:メリット、デメリット、適切な戦略の選び方
- パブリッククラウド:メリット、リスク、重要な検討事項
- プライベートクラウド:メリット、デメリット、ビジネスデータを守る仕組み
- マルチクラウドコンピューティング:メリット、課題、ベストプラクティス