



ねじフライスカッター:優れた性能と汎用性
ねじフライスカッターには多くの利点があり、タップよりも優れています。ねじフライスカッターはタップの10倍以上の速度で、高精度です。
表面粗さが良く、同じピッチで大小様々な穴を一本の工具で加工できます。ドリル、フライス、面取りが一度で完了します。折損してもタップのように取り出す必要がなく、工作機械への抵抗も小さいです。
ねじフライスカッターの概要
従来のねじ加工方法は、主にねじ切りバイトでねじを切るか、タップ・ダイスで手動でタッピング・ダイス切りを行うものでした。数値制御加工技術の発展、特に三軸連動数値制御加工システムの登場により、より高度なねじ加工方法である「ねじ数値制御フライス加工」が実現可能になりました。従来のねじ加工方法と比較して、ねじフライス加工は加工精度と加工効率において大きな利点があり、加工中にねじ構造やねじ回転方向の制約を受けません。例えば、一つのねじフライスカッターで多様な回転方向の内部・外部ねじを加工できます。過渡バイトやアンダーカット構造を許さないねじでは、従来の旋削やタップ・ダイスでは加工が困難ですが、CNCフライス加工では容易に実現できます。さらに、ねじフライスカッターの耐久性はタップの10倍以上、場合によっては数十倍です。CNCフライス加工でのねじ加工では、ねじ径の調整が極めて容易で、これはタップ・ダイスでは困難です。
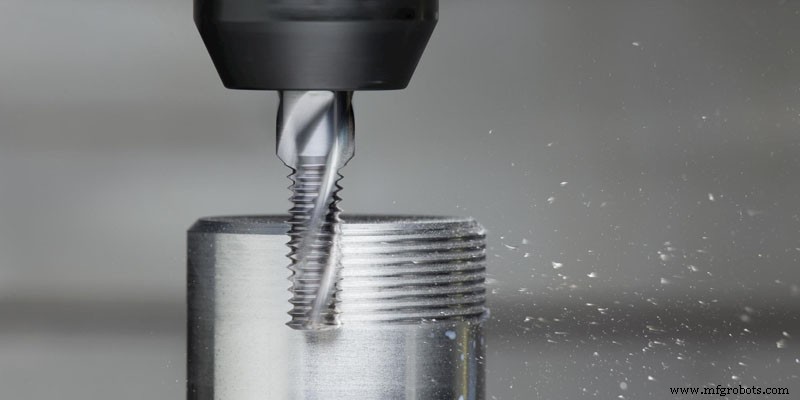
ねじフライス加工の分類
機械クランプ式:
単刃機械クランプ式: 機械構造はねじ切りバイトに類似します。ブレードがバイトに取り付けられ、ねじ加工歯は一つだけです。工具は一回の螺旋運動で一山しか加工できず、Z軸方向に対応するピッチ分だけ切り込みます。効率は多刃機械クランプ式ねじフライスカッターより低くなります。
多刃機械クランプ式: ブレード上に複数のねじ加工歯があります。工具が一回転すると、歯数に対応するピッチ分がZ軸で切り込まれ、複数のねじ山を同時に加工できるため高い加工効果が得られます。
ソリッド式:
ソリッド式: 切れ刃にも多数のねじ加工歯があります。固定ピッチのねじフライスカッターで、超硬合金一体型で作られており、剛性が良く、より高い切削速度と送り速度が可能です。加工範囲が広く構造がコンパクトで、中小径内部ねじの加工が可能です。ただし価格が高めです。
ねじフライス加工の特徴
1. 安定性
チタン合金、耐熱合金、高硬度材料などの難削材を加工する際、タップは切削力が大きすぎるためにワーク内でねじれたり折損したりしやすいです。長切りくず材の加工では、切りくず排出が不良だと切りくずがタップに巻き付いたり穴を塞いだりして、タップの崩壊・折損を招きます。折損タップの除去は時間と労力がかかり、部品を損傷する恐れがあります。この問題を解決するにはねじフライスカッターを使用します。ねじフライスカッターは材料に徐々に切り込むため、発生する切削力が小さく、工具折損が稀です。万一折損しても、フライスカッターの直径はねじ穴よりはるかに小さいため、折損部分を部品を損傷せずに容易に取り出せます。
2. 高精度
ねじフライス加工は高速工具回転と主軸補間によって行われるため、内部ねじ加工と切りくず除去が容易です。ねじフライス加工は切りくず分断切削に属し、切りくずは短く小さいです。また、加工工具の直径がねじより大きいため、タップの逆回転で形成される回転線(高いシール要求がある場合は不可)がありません。ソリッドフライスカッターでは回転線が全くなく、タップでは避けられません。比較的軟らかい材料では加工時に切りくず溶着が起こりやすいですが、ねじフライス加工は切りくず分断切削で工具が局所接触し、切削力が小さいため、タップのような工具折損も容易に対処できます。
3. 高効率
高い加工効率。大量ねじ加工では、タップの切削速度限界が比較的低く、ねじ加工後の逆引き戻しがあるため、加工効率の向上が非常に困難です。しかし、ねじフライスカッターを使用すれば、そのフライス速度自体が非常に高い上、多溝設計により切れ刃数が増えるため送り速度を容易に上げられ、加工効率を大幅に向上できます。長いねじの加工では、より長い刃長のブレードを選択して軸方向送り距離を短縮(ねじを短くするのと同等)し、さらに効率を高められます。
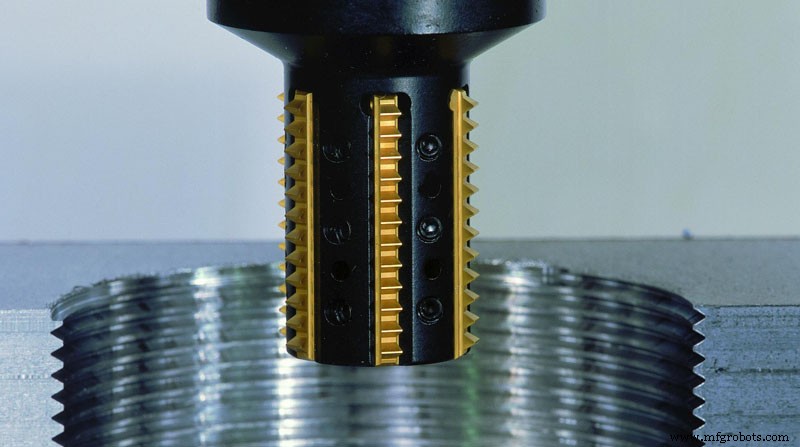
4. 良好な仕上げ面
タップ加工では、切削速度が低く切りくず分断が困難な影響で、良好な表面仕上げとねじ精度を得るのは非常に困難です。しかし、ねじフライス加工なら何の問題もありません!高切削速度と小切削力により切削面が非常に滑らかで、微細な切りくずがクーラントでワークから容易に洗い流されるため、加工面を傷つけません。より高いねじ精度が要求されるワークでは、ねじフライスカッターがヘリカル補間で精度を確保するため、プログラムを調整するだけで必要な高精度ねじを容易に得られます。この特徴は精密ねじ加工において絶対的な優位性を持ちます。
5. 低コスト
ねじフライスカッターは柔軟に使用でき、多様な作業条件に適用できます。例えば:同じねじフライスカッターで左ねじ・右ねじを加工でき、外部ねじ・内部ねじの両方を加工できます。これらは補間プログラムを調整するだけで可能です。タップ加工では、同一ピッチで異なる径のねじ穴が複数ある部品の場合、径ごとに異なるタップが必要です。
これは多くのタップを必要とするだけでなく、多くの工具交換時間も要します。ねじフライスカッターを使用すれば、螺旋補間で加工するため、加工プログラムを変更するだけで全径のねじ加工が完了し、工具コストと工具交換時間を大幅に削減できます。
ねじ精度を確保するため、タップ加工では異なる材料ごとに異なるタイプのタップが必要です。しかし、ねじフライスカッターにはそのような制約がなく、同じねじフライスカッターでほとんどの材料を加工し、非常に高精度なねじが得られます。これも工具コストを大幅に削減できます。
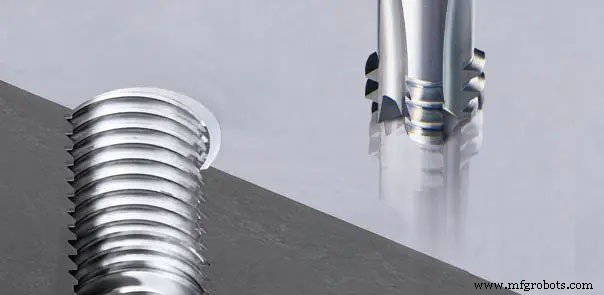
ねじ加工で止まり穴の底近くまで加工が必要な場合、タップ加工では底部で完全なねじを得るのが困難です。また、タップが底で停止して逆転・後退する準備をするわずかな時間に工具が少し前進し(フローティングタップ)、タップ折損の原因になりやすいです。この問題はねじフライスカッターで回避できます。ねじフライスカッターは穴より小さく、逆転・後退が不要で、工具先端までねじ形状が完全に保たれます。これにより、完全で精確なねじ深度を得られます!一部の加工では、ねじフライス加工が多くの問題を解決してくれます。
例えば:大型・非円形部品のねじ加工では、旋盤で加工する場合、振動を避けるため複雑なクランプとバランス調整が必要です。この時、マシニングセンタで加工すれば、ワークは固定されたままねじフライスカッターが回転するためバランス問題が解決します。例えば、断続ねじの加工では、振動の衝撃が刃に大きく影響し、亀裂が生じやすいです。ねじフライスカッターを使用すれば、工具が材料の不連続部に徐々に切り込むため大きな衝撃を回避でき、工具寿命が延びます。
製造プロセス
- フライス加工用カッターの種類と選定ガイド
- バンドソー vs 丸鋸:どちらの切断工具が最高の性能を発揮するか?
- フライス盤・穴あけ盤の必須機能とメリット
- CNC旋削とフライス加工:主な違いと用途
- 穴あけ・フライス盤の基礎知識:仕組みと用途を徹底解説
- フライス加工(ミリング)完全解説:定義、プロセス、主要操作
- インダストリー4.0:メリット、リスク、導入の課題
- ねじ切りフライス vs タッピング:あなたの部品に適したネジ加工方法は?
- フライス盤の種類、機能、CNC製造における応用
- CNCフライス加工のマスター:精密加工のための包括的ガイド
- 糸切りカッター(スレッドカッター)の理解:種類、用途、応用