



機械技術者がマスターすべき加工精度の基本原則
加工精度とは、加工部品表面の3つの幾何パラメータ(実際の寸法、形状、位置)と図面要求の理想幾何パラメータとの適合度です。理想幾何パラメータとは、寸法については平均寸法、表面幾何については絶対的な円、円柱、平面、円錐、直線、面の相互位置については絶対的な平行、垂直、同軸、対称などを指します。実際の幾何パラメータが理想幾何パラメータから逸脱することを加工誤差と呼びます。
1. 加工精度の概念
加工精度は主に製品生産の程度を表すために用いられます。加工精度と加工誤差はともに、加工表面の幾何パラメータを評価する用語です。加工精度は公差等級で測定され、等級値が小さいほど精度が高いです。加工誤差は数値で表され、数値が大きいほど誤差が大きいです。高い加工精度は小さな加工誤差を意味し、その逆もまた然りです。
IT01、IT0、IT1、IT2、IT3からIT18まで20の公差等級があります。IT01は部品が最高加工精度を持つことを示し、IT18は最低加工精度を示します。一般にIT7とIT8が中程度の加工精度レベルです。
あらゆる加工法で得られる実際のパラメータは絶対的に正確ではありません。部品の機能の観点から、加工誤差が部品図面要求の公差範囲内であれば、加工精度が保証されていると見なされます。
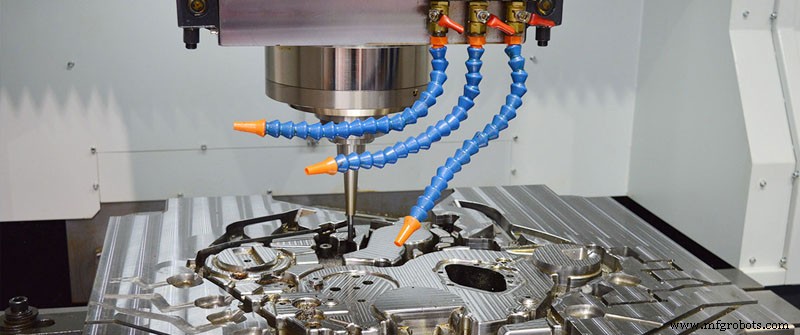
機械の品質は、部品の加工品質と機械の組立品質に依存します。部品の加工品質には、加工精度と表面品質の2大要素が含まれます。
加工精度とは、加工後の部品の実際の幾何パラメータ(寸法、形状、位置)が理想幾何パラメータに適合する程度です。それらの差を加工誤差と呼びます。加工誤差の大きさは加工精度のレベルを反映します。誤差が大きいほど加工精度は低く、誤差が小さいほど加工精度は高くなります。
2. 加工精度の関連内容
(1) 寸法精度
加工部品の実際の寸法と部品寸法公差帯中心との適合度を指します。
(2) 形状精度
加工部品表面の実際の幾何形状と理想幾何形状の適合度を指します。
(3) 位置精度
加工後の部品関連面間の実際の位置精度差を指します。
(4) 相互関係
一般に、機械部品設計と部品加工精度規定時には、形状誤差を位置公差内に制御し、位置誤差を寸法公差より小さくするよう注意すべきです。つまり、精密部品や部品の重要面では、形状精度要求>位置精度要求>寸法精度要求の順序にすべきです。
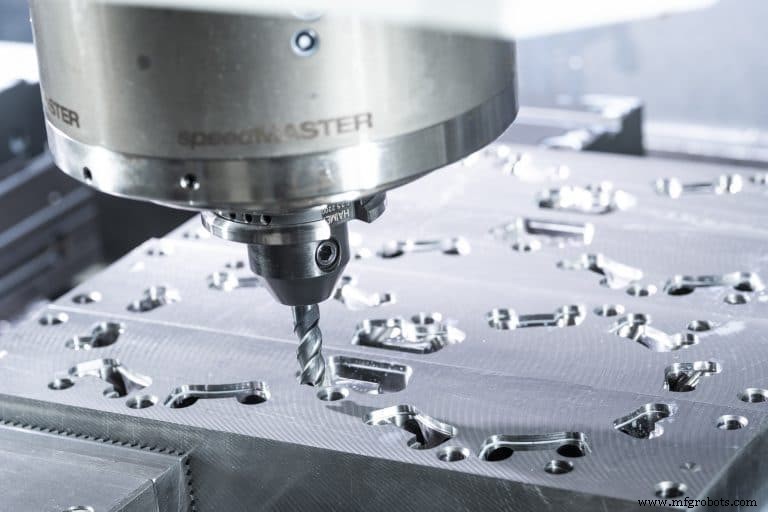
3. 調整方法
- 工程システムを調整する
- 工作機械誤差を減らす
- 伝達チェーンの伝達誤差を減らす
- 工具摩耗を減らす
- 工程システムの応力と変形を減らす
- 工程システムの熱変形を減らす
- 残留応力を減らす
4. 影響原因
(1) 加工原理誤差
加工原理誤差とは、近似刃先形状または近似伝達関係で加工することによって生じる誤差です。加工原理誤差は主にねじ、歯車、複雑曲面の加工に現れます。
加工において、理論誤差が加工精度要件を満たす前提で、生産性と経済性向上のために近似加工が一般的に使用されます。
(2) 調整誤差
工作機械の調整誤差とは、不正確な調整によって生じる誤差を指します。
(3) 工作機械誤差
工作機械誤差とは、工作機械の製造誤差、取り付け誤差、摩耗を指します。主に工作機械のガイド誤差、主軸回転誤差、工作機械伝達チェーンの伝達誤差が含まれます。
5. 測定方法
加工精度は、異なる加工精度内容と精度要件に応じて異なる測定方法を採用します。一般的に以下のタイプがあります:
(1) 測定パラメータが直接測定されるかによる分類:直接測定と間接測定
直接測定:測定パラメータを直接測定して測定寸法を得る。例:ノギス、コンパレータでの測定。
間接測定:測定寸法に関連する幾何パラメータを測定し、計算によって測定寸法を得る。
直接測定はより直感的で、間接測定はより煩雑です。一般に、測定寸法または直接測定で精度要件を満たせない場合に間接測定を使用します。
(2) 測定工具の読み値が測定寸法値を直接表すかによる分類:絶対測定と相対測定
絶対測定:読み値が直接測定寸法の大きさを示す。例:ノギスでの測定。
相対測定:読み値は測定寸法が標準量からどれだけ偏っているかのみ示す。コンパレータで軸径を測定する場合、まずゲージブロックで機器のゼロ位置を調整してから測定する。測定値は軸径とゲージブロック寸法の差となる。これは相対測定です。一般に相対測定の方が精度は高いが、測定はより煩雑です。
(3) 被測定面が測定器の測定ヘッドと接触するかによる分類:接触測定と非接触測定
接触測定:測定ヘッドが被測定面と接触し、機械的測定力がある。例:マイクロメータでの部品測定。
非接触測定:測定ヘッドが被測定部品表面と接触しない。測定力の影響を回避できる。例:投影法、光波干渉法など。
(4) 測定パラメータ数による分類:単項測定と総合測定
単項測定:被測定部品の各パラメータを個別に測定する。
総合測定:部品の関連パラメータを反映する総合指標を測定する。例:工具顕微鏡でねじ測定時、実効ピッチ径、歯形半角誤差、ねじピッチ累積誤差を個別に測定可能。
総合測定は一般に効率的で部品互換性の確保により信頼性が高く、完成部品検査によく用いられる。単項測定は各パラメータ誤差を個別に決定でき、一般に工程分析、工程検査、指定パラメータ測定に用いられる。
(5) 測定が加工プロセスで果たす役割による分類:能動測定と受動測定
能動測定:加工中にワークを測定し、結果を直接部品加工制御に用いて、不良品発生を適時に防止する。
受動測定:ワーク加工後に実施する測定。この測定は加工部品が合格かどうかのみ判定でき、不良品の発見と除外に限定される。
(6) 測定プロセスにおける被測定部品の状態による分類:静的測定と動的測定
静的測定:測定が相対的に静止状態で行われる。例:マイクロメータで直径測定。
動的測定:測定中に被測定面と測定ヘッドが模擬作業状態で相対移動する。
動的測定法は使用状態に近い部品状況を反映でき、測定技術の発展方向です。
製造プロセス
- 精密加工:ワーク精度達成のための実証済み技術
- CNC彫刻加工について知っておくべき11の重要事実
- パートマーキング完全ガイド:品質と安全を守る3つの実証済み手法
- コンロッド(連接棒)の構造と機能:エンジン性能を支える重要リンク
- エンジンオイルクーラーの基礎知識:必要性・選び方・トラブル対策
- 車のサーモスタット完全ガイド:機能・位置・故障診断・メンテナンス
- 2022年製造業トレンドTOP6:競争力を維持するために知るべき潮流
- 半導体業界向け精密CNCマシニング:重要な洞察
- CNC加工入門:精密製造の基礎をマスターする
- CNC加工コスト内訳:主要要因とコスト削減のエキスパート戦略
- CNC加工 vs 3Dプリント:製品設計者必見の本質的洞察